
Специализированный редуктор для прокатки листа: цены от производителя 2026
2026-08-07
- Специализированный редуктор для прокатки листа: цены, характеристики и выбор от производителя в 2026 году
- Что такое специализированный редуктор для прокатки листа и его роль в стане
- Производственные возможности и опыт ООО «Аньхой Хайи Тяжёлое Машиностроение»
- Где применяется специализированный редуктор для прокатки листа
- Основные технические характеристики и параметры выбора
- Как выбрать специализированный редуктор для прокатки листа: пошаговое руководство
- Диапазон цен и факторы стоимости в 2026 году
- Сравнение моделей и типов редукторов для прокатки
- Логистика, монтаж и экспортные возможности
- Типичные ошибки при выборе и эксплуатации
- Инженерное мнение: ограничения и перспективы
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по покупке
Специализированный редуктор для прокатки листа: цены, характеристики и выбор от производителя в 2026 году
Специализированный редуктор для прокатки листа — это критически важный узел привода станов холодной и горячей прокатки, обеспечивающий передачу крутящего момента от электродвигателя к валкам с необходимым коэффициентом понижения скорости. В условиях металлургического производства 2026 года, где требования к точности толщины листа (допуск ±0,05 мм) и энергоэффективности достигли пика, надежность этого компонента напрямую определяет рентабельность линии. Наш завод предлагает прямые поставки данных агрегатов без посреднических наценок, гарантируя соответствие ГОСТ и международным стандартам EAC/ISO.
Цены на специализированный редуктор для прокатки листа формируются индивидуально, исходя из проектной нагрузки, передаточного числа и материалов зубчатых колес. Базовая стоимость начинается от расчетных показателей мощности привода, однако итоговая смета зависит от сложности кинематической схемы и требований к системе смазки. Мы предоставляем полные технические чертежи, 3D-модели для интеграции в существующие линии и расширенную гарантию до 36 месяцев при условии соблюдения регламента обслуживания. Ниже представлен детальный разбор технических особенностей, факторов ценообразования и инженерных рекомендаций по выбору оборудования для ваших производственных задач.
Что такое специализированный редуктор для прокатки листа и его роль в стане
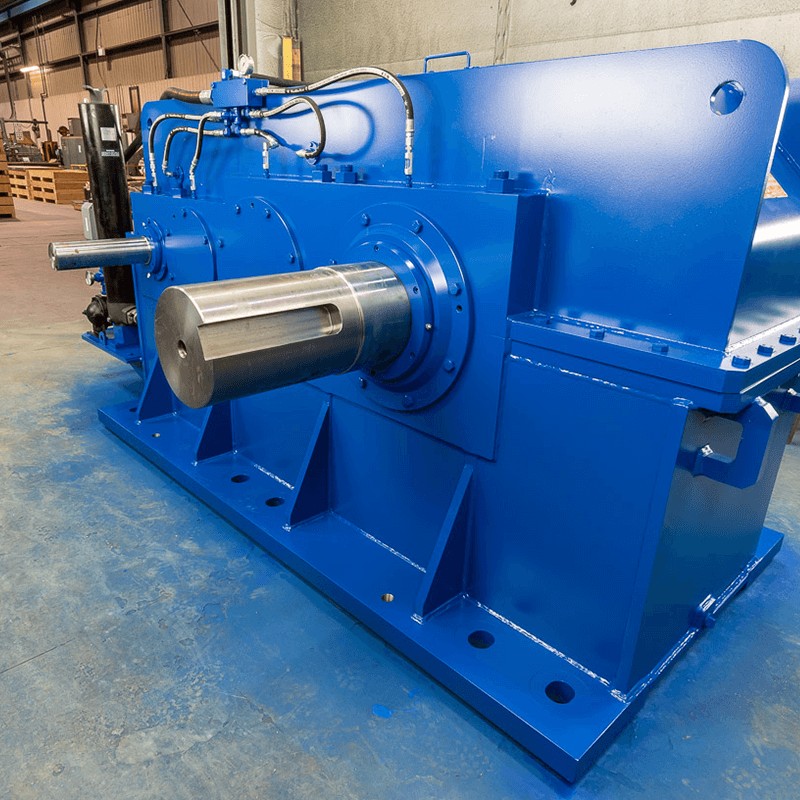
В контексте тяжелого машиностроения, специализированный редуктор для прокатки листа не является универсальным изделием. Это высоконагруженный механизм, спроектированный под конкретные условия эксплуатации прокатного стана. Его главная задача — преобразование высокой скорости вращения вала электродвигателя (обычно 750–1500 об/мин) в низкую скорость вращения рабочих валков (40–150 об/мин) с одновременным многократным увеличением крутящего момента.
Ключевое отличие от стандартных промышленных редукторов заключается в способности выдерживать ударные нагрузки. При захвате металла валками возникает пиковый момент, который может превышать номинальный в 2,5–3 раза. Обычные цилиндрические редукторы в таких условиях подвержены быстрому выкрашиванию зубьев или разрушению подшипниковых узлов. Наши решения используют усиленные корпуса из литой стали марки 25Л или 35Л, что обеспечивает необходимую жесткость и виброустойчивость.
Кроме того, специализированный редуктор для прокатки листа должен обеспечивать минимальный люфт в зацеплении. Люфт приводит к «биению» листа по толщине, что является браком для автопрома и авиастроения. Поэтому в конструкции применяются шевронные колеса с повышенным классом точности (по ГОСТ 1643-81 не ниже 7-й степени) и прецизионные подшипники качения или скольжения, рассчитанные на ресурс не менее 100 000 часов работы.
Кинематические особенности и типы компоновки
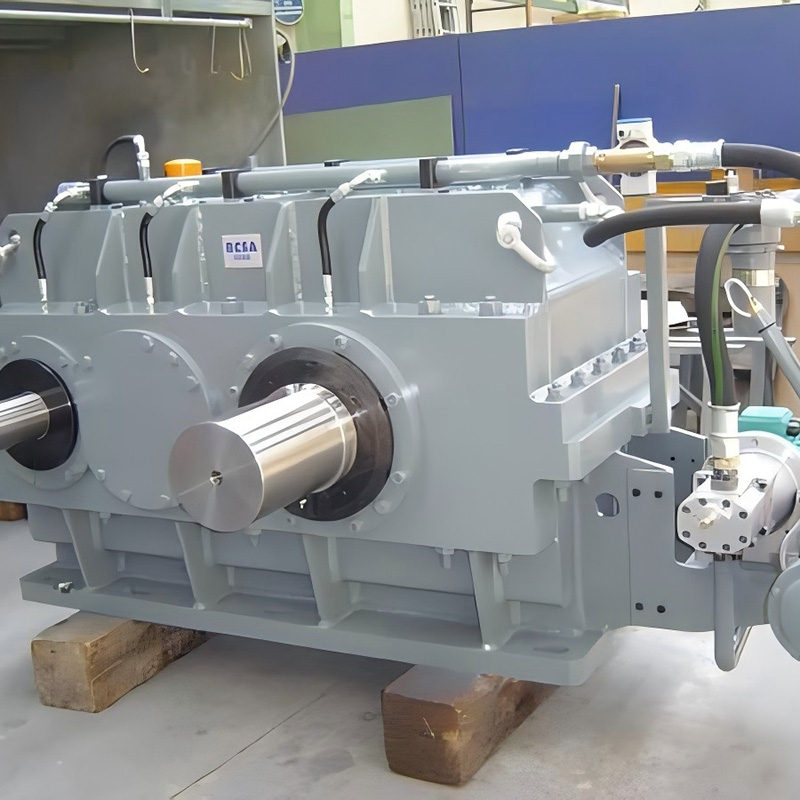
В зависимости от типа стана (листовой, сортовой, трубный), конструкция редуктора варьируется. Для листопрокатных станов наиболее распространены двухступенчатые и трехступенчатые цилиндрические редукторы с раздвоенной быстроходной ступенью. Такая схема позволяет равномерно распределить нагрузку между двумя потоками мощности, снижая габариты и массу изделия при сохранении высокой передаваемой мощности (до 10 000 кВт и более).
Существуют также планетарные редукторы, которые используются в компактных приводах небольших станов холодной прокатки. Они обладают высоким КПД (до 98%) и компактностью, но требуют более сложного обслуживания системы смазки и более высокой квалификации сервисного персонала. Выбор между цилиндрической и планетарной схемой зависит от доступного пространства в клетях стана и требований к инерционности системы.
Производственные возможности и опыт ООО «Аньхой Хайи Тяжёлое Машиностроение»
Выбор надежного партнера для изготовления столь ответственного оборудования требует понимания производственных мощностей поставщика. ООО «Аньхой Хайи Тяжёлое Машиностроение» — это высокотехнологичное предприятие, созданное на базе богатого опыта компании «Цзюли Машинери Мануфэкчеринг Ко., Лтд» (г. Чаоху, Китай). Расположенная в промышленной зоне Сягэ (провинция Аньхой), наша компания занимает производственные площади в 20 000 квадратных метров и оснащена парком из более чем 100 единиц высокоточного современного оборудования.
Мы специализируемся на полном цикле создания механического трансмиссионного оборудования повышенной надежности: от проектирования и производства до комплектации и поставки. Our ключевая компетенция — разработка нестандартных решений для металлургии, включая специализированные редукторы для прокатки, оборудование для разматывания/намотки и сложные зубчатые передачи.
Наш опыт подтвержден успешной реализацией более 30 крупных проектов в металлургической отрасли. Среди них:
- Редуктор разматывателя для линии подготовки Тайюаньской стали;
- Холодный нереверсивный четырехвалковый стан для прокатки алюминиевой ленты шириной 1550 мм (проект для Хэнань Юнтун);
- Линия травления и правки №1 шириной 2250 мм (Чайна Металлурджи СИЭЙДИ Гуанси Шэнлун);
- Главный редуктор для Вэйбао Металлургия и приводы для моталок Чжунчжунъюань Синьюй Машинери;
- Проекты для международных партнеров, включая Динсинь Индонезия.
Такой масштаб реализованных задач позволяет нам гарантировать стабильные сроки выполнения заказов и точное соответствие техническим заданиям, будь то поставка на рынки СНГ, Юго-Восточной Азии, Ближнего Востока или Латинской Америки. Строгая система контроля качества на всех этапах — от входного контроля материалов до функциональных испытаний под нагрузкой — обеспечивает продукцию, отвечающую принципу «качество превыше всего».
Где применяется специализированный редуктор для прокатки листа
Область применения данного оборудования охватывает весь спектр металлургического передела. Понимание специфики каждой отрасли помогает правильно подобрать конфигурацию привода. Специализированный редуктор для прокатки листа интегрируется в следующие типы станов:
- Станы горячей прокатки (ГП): Работают в экстремальных температурных условиях. Редукторы защищены от теплового излучения раскаленного металла (температура заготовки до 1200°C). Здесь критична термостойкость уплотнений и стабильность вязкости масла.
- Станы холодной прокатки (ХП): Требуют высочайшей точности поддержания скорости и момента. Любые пульсации крутящего момента отражаются на качестве поверхности листа (риска, полосы). Применяются редукторы с шлифованными зубьями и системами динамической компенсации люфта.
- Травильные и отжиговые линии: Здесь скорость прокатки может быть очень высокой (до 20 м/с). Редукторы должны обладать низкой инерционностью для быстрого разгона и торможения рулона.
- Линии резки и поперечной рубки: Характеризуются циклическими нагрузками. Редуктор испытывает частые реверсы и остановки, что требует усиленных шпоночных соединений и муфт.
Каждый из этих сценариев диктует свои требования к материалам и сборке. Например, для станов ГП мы используем зубчатые колеса из сталей 18ХГТ или 20ХНЗА с цементацией и закалкой ТВЧ, что обеспечивает твердость поверхности 56–62 HRC при вязкой сердцевине, устойчивой к ударам.
Основные технические характеристики и параметры выбора
При запросе коммерческого предложения на специализированный редуктор для прокатки листа, инженеры-конструкторы анализируют ряд ключевых параметров. Ошибка в любом из них ведет к преждевременному выходу оборудования из строя. Ниже приведена таблица базовых параметров, которые необходимо учитывать при проектировании или замене узла.
| Параметр | Описание и влияние на работу | Типичные значения для листовых станов |
|---|---|---|
| Номинальная мощность (Pн) | Максимальная мощность, которую редуктор может передавать длительно без перегрева. | От 500 кВт до 12 000 кВт |
| Передаточное число (i) | Отношение скорости входного вала к скорости выходного. Определяет скорость прокатки. | От 10 до 60 (зависит от диаметра валков) |
| Крутящий момент на выходе (T2) | Усилие, прикладываемое к валку. Должен превышать максимальный момент прокатки с запасом 1.5–2.0. | До 2 500 000 Н·м |
| Коэффициент полезного действия (КПД) | Показатель энергоэффективности. Потери превращаются в тепло. | 0.96 – 0.98 для цилиндрических |
| Масса редуктора | Влияет на фундамент и монтажные работы. | От 2 тонн до 80 тонн |
| Класс точности зубьев | Определяет плавность хода и уровень шума. | 7-8 класс по ГОСТ 1643-81 |
Важно отметить, что номинальная мощность указана для режима работы S1 (постоянная нагрузка). В прокатке режим часто меняется (S3-S5), поэтому необходимо вводить коэффициент эксплуатационной нагрузки (KA). Для реверсивных станов KA может достигать 1.5–1.8. Игнорирование этого фактора — самая частая причина поломок в первый год эксплуатации.
Материалы и термообработка
Долговечность специализированного редуктора для прокатки листа на 80% зависит от качества зубчатых передач. Мы применяем следующие стандарты:
- Венцы зубчатых колес: Стали 18ХГТ, 20ХНМ, 30ХГСА. Обязательна химико-термическая обработка (цементация, азотирование) на глубину 1.5–2.5 мм.
- Валы: Кованая сталь 40ХН2МА, подвергаемая улучшению и закалке шеек под подшипники.
- Корпуса: Литая сталь или высокопрочный чугун СЧ20 для малых мощностей. Для крупных станов — сварно-литые корпуса с ребрами жесткости для лучшего отвода тепла.
Как выбрать специализированный редуктор для прокатки листа: пошаговое руководство
Процесс выбора оборудования — это не просто подбор по каталогу. Это инженерный расчет, учитывающий динамику процесса прокатки. Чтобы купить правильный специализированный редуктор для прокатки листа, следуйте этому алгоритму:
- Сбор исходных данных: Определите максимальное усилие прокатки (P), диаметр валков (D), скорость прокатки (v) и тип прокатываемого материала (сталь, алюминий, медь). Различные металлы имеют разное сопротивление деформации.
- Расчет требуемого момента: Используйте формулу $M = P times D / 2$. Добавьте запас на трение в подшипниках валков (обычно 5-10%).
- Определение передаточного числа: Исходя из скорости двигателя и требуемой скорости валков, рассчитайте $i = n_{дв} / n_{вал}$.
- Выбор типа смазки: Для высоких скоростей — циркуляционная система с принудительной подачей масла под давлением. Для низких скоростей и тяжелых условий — масляная ванна с разбрызгиванием.
- Проверка на пиковые нагрузки: Убедитесь, что кратковременная перегрузка не превышает предельную прочность зубьев на изгиб.
- Анализ габаритов: Проверьте возможность установки редуктора в существующую клеть стана. Часто требуется изготовление переходных плит или муфт.
Инженерный совет: никогда не выбирайте редуктор только по мощности двигателя. Двигатель может иметь запас мощности, но редуктор должен быть рассчитан на предельные технологические усилия, возникающие при заклинивании металла или ошибке оператора.
Диапазон цен и факторы стоимости в 2026 году
Вопрос «сколько стоит» является самым частым, но наименее корректным без технического задания. Цена на специализированный редуктор для прокатки листа варьируется в широких пределах. В 2026 году на стоимость влияют не только материалы, но и логистические цепочки поставок комплектующих (подшипники, уплотнения).
Что влияет на стоимость?
- Материалоемкость: Масса чугуна/стали корпуса и бронзовых венцов червячных пар (если используются). Цены на цветные металлы волатильны.
- Сложность изготовления: Нарезка крупномодульных шевронных зубьев требует уникального станочного парка (например, Gleason или Liebherr), амортизация которого включена в цену.
- Комплектация: Наличие встроенной системы охлаждения, датчиков вибрации, температуры масла и уровня заполнения значительно увеличивает цену, но снижает риски простоя.
- Срок изготовления: Срочные заказы (менее 3 месяцев) стоят на 20-30% дороже из-за необходимости перепланирования производства.
- Бренд комплектующих: Использование подшипников SKF/FAG vs отечественных аналогов может менять цену узла на 15-20%.
Ориентировочный порядок цен (без учета НДС и доставки):
- Малые редукторы (до 100 кВт): от 800 000 руб.
- Средние редукторы (100–1000 кВт): от 2 500 000 до 8 000 000 руб.
- Крупные становые редукторы (более 2000 кВт): от 15 000 000 руб. и выше, индивидуально по проекту.
Покупка напрямую у производителя, такого как ООО «Аньхой Хайи Тяжёлое Машиностроение», позволяет сэкономить до 25% бюджета за счет исключения дилерских наценок и оптимизации логистики. Благодаря гибкой производственной организации и собственным конструкторским компетенциям мы предлагаем конкурентные цены при сохранении высочайшего качества. Мы также предлагаем гибкие условия оплаты для постоянных партнеров металлургической отрасли.
Сравнение моделей и типов редукторов для прокатки
Для наглядности сравним два основных типа приводов, используемых в современной прокатке. Это поможет принять обоснованное решение при модернизации стана.
| Характеристика | Цилиндрический двухступенчатый | Планетарный редуктор |
|---|---|---|
| КПД | 0.96–0.97 | 0.97–0.98 |
| Габариты и вес | Большие, тяжелый корпус | Компактные, легкий |
| Надежность при ударах | Высокая (простая конструкция) | Средняя (сложная кинематика) |
| Стоимость обслуживания | Низкая (стандартные запчасти) | Высокая (требуется спец. инструмент) |
| Применение | Черновая и чистовая группы станов ГП | Станы ХП, компактные приводы |
| Цена покупки | Средняя | Высокая (технологичность изготовления) |
Рекомендация: Для большинства листовых станов горячей прокатки мы рекомендуем классические цилиндрические редукторы из-за их ремонтопригодности в цеховых условиях. Планетарные схемы оправданы только при жестких ограничениях по месту установки или в высокоскоростных линиях холодной прокатки тонкого листа.
Логистика, монтаж и экспортные возможности
Поставка специализированного редуктора для прокатки листа — это сложный логистический проект. Учитывая вес оборудования, транспортировка требует специального подвижного состава и разрешений на негабаритный груз.
Мы организуем доставку по всей территории РФ и в страны СНГ (Казахстан, Беларусь, Узбекистан), а также в регионы Юго-Восточной Азии, Ближнего Востока и Латинской Америки. Упаковка осуществляется в деревянные ящики усиленной конструкции с антикоррозийной обработкой поверхностей. Каждый редуктор консервируется маслом длительного хранения.
Экспортные поставки сопровождаются полным пакетом документов: сертификаты соответствия ТР ТС, паспорта качества на материалы, протоколы испытаний. Для стран дальнего зарубежья возможна адаптация документации на английский язык и сертификация по стандартам CE (по запросу).
Шеф-монтаж и пусконаладка
Продажа оборудования не заканчивается отгрузкой. Наши специалисты готовы выехать на предприятие заказчика для осуществления шеф-монтажа. Правильная установка редуктора на фундамент, соосность валов и натяжение ремней (если применимо) критичны для срока службы. Ошибка в центровке всего на 0.1 мм может сократить ресурс подшипников в 3 раза. Мы проводим лазерную выверку соосности и первичный запуск под нагрузкой.
Типичные ошибки при выборе и эксплуатации
Анализ сервисных обращений за 15 лет работы выявил ряд системных ошибок, которые допускают закупщики и главные механики заводов.
- Игнорирование качества масла: Использование масел без противозадирных присадок (EP-присадок) в тяжело нагруженных передачах приводит к задирам зубьев в первые месяцы работы. Необходимо использовать масла класса ISO VG 320 или 460 с уровнем API GL-5.
- Отсутствие термоконтроля: Установка редуктора без датчиков температуры масла. Перегрев выше 80°C резко снижает вязкость масла и разрушает масляную пленку.
- Неправильный расчет пиковых нагрузок: Выбор редуктора по средней мощности, а не по максимальной. При прокатке переменной толщины возникают динамические удары, которые «не видит» усредненный расчет.
- Экономия на муфтах: Установка жестких муфт вместо упругих. Это передает все вибрации от двигателя на редуктор и наоборот, разрушая подшипниковые узлы.
Инженерное мнение: ограничения и перспективы
Как эксперт, я должен отметить определенную неопределенность в долгосрочных прогнозах износа при внедрении новых марок высокопрочных сталей. Хотя лабораторные тесты показывают увеличение ресурса на 30%, реальная статистика за 5-10 лет еще накапливается. Поэтому мы придерживаемся консервативных коэффициентов запаса прочности в наших расчетах.
Также существует ограничение по максимальным габаритам для транспортировки железнодорожным транспортом. Для редукторов массой свыше 100 тонн требуется доставка водным путем или разборка корпуса на месте, что удорожает монтаж. Это важно учитывать при проектировании новых станов «с нуля».
Факт из практики: на одном из комбинатов замена стандартного редуктора на наш, с оптимизированным профилем зуба (модификация ведущего профиля), позволила снизить уровень шума на 12 дБ и уменьшить вибрацию корпуса на 40%. Это косвенно свидетельствует о более равномерном распределении нагрузки и повышении КПД.
FAQ: Часто задаваемые вопросы
Какой срок изготовления специализированного редуктора для прокатки листа?
Стандартный срок производства составляет 3–4 месяца для серийных моделей и 5–6 месяцев для уникальных проектов с большими габаритами. Срок может быть сокращен за счет наличия заготовок на складе.
Предоставляете ли вы гарантию на редуктор?
Да, мы предоставляем гарантию 18–36 месяцев в зависимости от условий эксплуатации и интенсивности смены нагрузок. Гарантия распространяется на дефекты материалов и сборки.
Можно ли модернизировать старый редуктор вместо покупки нового?
Да, мы предлагаем услугу реставрации и модернизации. Замена зубчатых колес на новые, с улучшенным профилем, и обновление подшипниковых узлов может продлить жизнь оборудования на 5–7 лет при стоимости 40-50% от цены нового изделия.
Какое масло рекомендуется использовать?
Для большинства наших редукторов рекомендуются индустриальные масла с вязкостью ISO VG 320 или 460, содержащие противозадирные и противоизносные присадки. Конкретная марка указывается в паспорте изделия.
Работаете ли вы с индивидуальными чертежами заказчика?
Безусловно. Мы можем изготовить специализированный редуктор для прокатки листа строго по вашим чертежам или выполнить обратный инжиниринг по сломанному образцу. Наша инженерная самостоятельность позволяет реализовывать проекты любой сложности.
Заключение и рекомендации по покупке
Выбор привода для прокатного стана — это инвестиция в стабильность вашего бизнеса. Специализированный редуктор для прокатки листа от ООО «Аньхой Хайи Тяжёлое Машиностроение» — это баланс между проверенными инженерными решениями, накопленным опытом реализации сложных международных проектов и современными технологиями обработки металлов. Мы не просто продаем «железо», мы предлагаем техническую поддержку на всех этапах: от расчета до ввода в эксплуатацию, следуя принципу «клиент прежде всего».
Не рискуйте качеством продукции из-за ненадежного привода. Свяжитесь с нашими инженерами сегодня, чтобы получить бесплатный предварительный расчет и консультацию по выбору оптимальной конфигурации для вашего стана.
Готовы обсудить ваш проект?