
Промышленное оборудование для холодной прокатки — разматывательные: цена от завода 2026
2026-08-07
- Промышленное оборудование для холодной прокатки — разматыватели: цена от завода в 2026 году
- Что такое промышленное оборудование для холодной прокатки — разматывающие устройства
- Где применяется промышленное оборудование для холодной прокатки — разматывающие системы
- Основные характеристики и технические параметры
- Как выбрать промышленное оборудование для холодной прокатки — разматывающие комплексы
- Сравнение моделей и типов конструкций
- Роль производителя: опыт ООО «Аньхой Хайи Тяжёлое Машиностроение»
- Диапазон цен и факторы стоимости в 2026 году
- Логистика, монтаж и ввод в эксплуатацию
- Типичные ошибки при выборе и эксплуатации
- Рекомендации по покупке и взаимодействию с поставщиком
- FAQ: Часто задаваемые вопросы
- Заключение и призыв к действию
Промышленное оборудование для холодной прокатки — разматыватели: цена от завода в 2026 году
Промышленное оборудование для холодной прокатки — разматывающие устройства представляют собой критически важный узел входной группы прокатных станов, обеспечивающий непрерывную и стабильную подачу металлической ленты или полосы из рулона в зону деформации. В условиях производственного цикла 2026 года, когда требования к точности толщины листа достигают микронных значений, а скорости прокатки превышают 1500 м/мин, качество раскрутки материала напрямую определяет долю брака конечной продукции. Разматыватель (декоилер) не просто удерживает тяжелый рулон; он компенсирует инерционные нагрузки, контролирует натяжение и устраняет остаточные напряжения металла перед входом в валки.
Для инженеров-технологов и специалистов по закупкам понимание специфики этих механизмов является ключевым фактором снижения эксплуатационных расходов. Неправильный выбор типа привода или системы торможения приводит к образованию «петель», разрыву ленты или, что хуже, к нестабильному натяжению, которое вызывает волнистость профиля после прокатки. Современные решения, предлагаемые ведущими производителями, интегрируют гидравлические системы расширения барабана с ЧПУ-контролем, позволяя обрабатывать рулоны массой до 30 тонн без ручного вмешательства. Данная статья детально разбирает технические аспекты, ценообразование и критерии выбора оборудования, опираясь на реальный опыт эксплуатации в металлургических цехах России и СНГ.
Что такое промышленное оборудование для холодной прокатки — разматывающие устройства
В контексте металлургии разматывающие системы для холодной прокатки классифицируются не по внешнему виду, а по методу создания и контроля натяжения ленты. Это сложный электромеханический агрегат, состоящий из станины, приводного вала (оправки), системы расширения (гидравлической или механической), тормозного устройства и, зачастую, блока предварительного выравнивания (правильной машины).
Основная задача разматывателя — преобразовать вращательное движение рулона в линейное перемещение ленты с постоянной скоростью и заданным усилием натяжения. В отличие от простых разматывателей для легких профилей, установки для холодной прокатки работают в условиях высоких динамических нагрузок. Инерция массивного рулона при разгоне и остановке стана может создавать пиковые нагрузки, способные деформировать витки внутреннего слоя («сплющивание» рулона). Поэтому современные разматывающие комплексы для холодной прокатки оснащаются системами рекуперации энергии и активным контролем диаметра рулона в реальном времени.
Ключевые компоненты типичного промышленного разматывателя включают:
- Разжимной вал (оправка): Центральный вал, который расширяется изнутри, фиксируя рулон. Для холоднокатаной стали используются сегментные оправки с гидравлическим приводом, обеспечивающие равномерное давление по всей ширине ленты.
- Система торможения/привода: Может быть пассивной (дисковые тормоза) или активной (электродвигатель с векторным управлением). Активный привод необходим для высокоскоростных станов.
- Прижимные ролики: Предотвращают самопроизвольное раскручивание рулона при заправке и остановках.
- Гидравлическая станция: Обеспечивает расширение оправки и работу прижимов. Давление обычно регулируется в диапазоне 10–25 МПа.
- Система ЧПУ: Интегрируется с линией прокатки для синхронизации скорости разматывания со скоростью валков.
Где применяется промышленное оборудование для холодной прокатки — разматывающие системы
Сфера применения данных устройств выходит за рамки традиционных металлургических комбинатов. В 2026 году спрос смещается в сторону специализированных переделов, где требуется высокая поверхностная чистота и точность геометрии. Разматывающие модули для холодной прокатки являются сердцем следующих производственных линий:
1. Производство электротехнической стали
Трансформаторная сталь требует особой осторожности при обработке из-за хрупкости изоляционного покрытия и чувствительности к механическим напряжениям. Здесь используются разматыватели с мягким стартом и прецизионным контролем натяжения (погрешность не более ±2%). Любое резкое рывковое движение может нарушить структуру зерна металла, что критично для магнитных свойств конечного продукта.
2. Изготовление профильных труб и замкнутых профилей
Линии холодного профилирования, работающие на скоростях до 60–100 м/мин, требуют непрерывной подачи широкой полосы (до 1500 мм). Разматыватели в этом секторе часто комбинируются с устройствами для стыковой сварки концов рулонов, чтобы обеспечить бесшовную прокатку. Ошибка в синхронизации разматывателя и формирователя трубы приводит к браку сварного шва.
3. Автомобилестроение и производство кузовных панелей
Для штамповки деталей кузова используется высокопрочная сталь и алюминиевые сплавы. Алюминий особенно капризен: он имеет низкий модуль упругости и склонен к образованию заломов. Специализированные разматыватели для алюминия оснащаются полированными сегментами оправки и системой воздушной подушки для снижения трения между витками.
4. Производство металлоконструкций и сэндвич-панелей
Здесь важнее производительность, чем микронная точность. Используются более простые, но надежные консольные разматыватели, способные быстро заменять рулоны. Время цикла замены рулона является ключевым показателем эффективности (KPI) для таких линий.
Основные характеристики и технические параметры
При формировании технического задания (ТЗ) на поставку инженеры должны оперировать конкретными физическими величинами. Абстрактные понятия «высокое качество» неприемлемы. Ниже приведены критические параметры, определяющие класс оборудования.
| Параметр | Описание и влияние на процесс | Типичные значения (2026 г.) |
|---|---|---|
| Грузоподъемность | Максимальная масса рулона, которую может выдержать станина и привод. | От 5 т (лабораторные станы) до 35 т (промышленные линии). |
| Внутренний диаметр рулона | Диаметр втулки или свободного отверстия рулона. Требует точного соответствия оправке. | Стандарт: 508 мм, 610 мм. Реже: 450 мм, 760 мм. |
| Наружный диаметр рулона | Определяет габариты машины и плечо рычага инерции. | До 2200–2500 мм для тяжелых станов. |
| Ширина полосы | Рабочая ширина оправки. Должна быть регулируемой или сменной. | От 200 мм до 1850 мм. |
| Диапазон натяжения | Усилие, с которым лента вытягивается из рулона. Критично для плоскостности. | От 500 Н до 50 000 Н (зависит от толщины и марки стали). |
| Точность центрирования | Способность системы EPC (Edge Position Control) удерживать ленту по центру. | ±1 мм. |
| Скорость линии | Максимальная линейная скорость разматывания. | До 2000 м/мин для тонкой жести; 100–300 м/мин для толстого листа. |
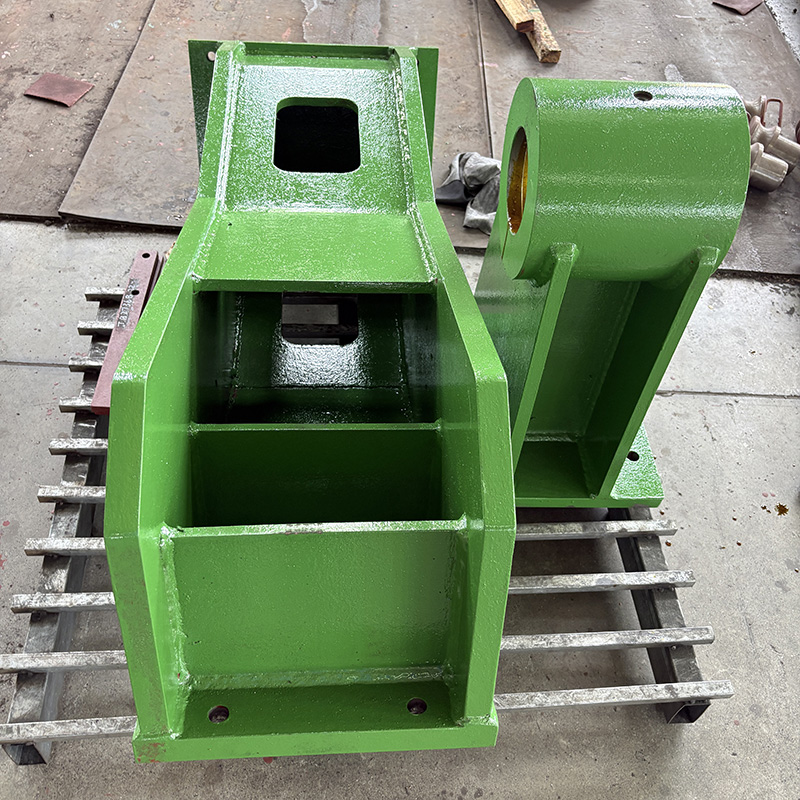
Важно отметить, что жесткость станины (измеряется в кН/мм прогиба) часто недооценивается. При прокатке толстых листов (более 3 мм) усилия распирания огромны. Если станина разматывателя «играет», это вызывает вибрацию, которая передается на валки прокатного стана, оставляя периодические отметины на поверхности листа (так называемая «рябь»). В 2026 году стандартом для тяжелых разматывателей считается использование сварно-литых станин с последующей термообработкой для снятия внутренних напряжений металла конструкции.
Как выбрать промышленное оборудование для холодной прокатки — разматывающие комплексы
Выбор оборудования — это компромисс между стоимостью, гибкостью и производительностью. Ошибка на этапе проектирования стоит дорого: переделка фундамента или замена привода обходятся в 30–50% от стоимости новой машины. Рассмотрим алгоритм выбора, основанный на анализе сотен реализованных проектов.
Шаг 1: Определение типа привода и торможения
Это первый и самый важный выбор. Существует три основные конфигурации:
- Пассивный разматыватель с дисковыми тормозами: Самый дешевый вариант. Натяжение создается за счет сопротивления тормозов. Подходит для низкоскоростных линий (до 30–40 м/мин) и неответственных применений. Минус: натяжение падает по мере уменьшения диаметра рулона, требуется постоянная ручная или пневматическая регулировка тормозов.
- Разматыватель с электродвигателем (активный разматыватель): Двигатель работает в режиме генератора или тяги, создавая контролируемое натяжение. Позволяет поддерживать постоянное натяжение независимо от диаметра рулона и скорости. Идеален для автоматических линий и высокоточной прокатки. Дороже в обслуживании (требуется квалифицированный электрик).
- Гидравлический привод: Используется реже, преимущественно в сверхтяжелых станах, где нужны огромные крутящие моменты на низких скоростях.
Шаг 2: Конструкция разжимного вала (оправки)
Для холодной прокатки категорически не рекомендуются пневматические оправки старого типа. Они обеспечивают неравномерное расширение, что приводит к овальности внутреннего витка рулона. Стандарт 2026 года — гидравлические сегментные оправки с независимым подводом давления к каждому сегменту или с компенсаторами. Это гарантирует круглость даже после длительного хранения рулона под собственным весом.
Шаг 3: Наличие дополнительных узлов
Часто разматыватель поставляется как часть агрегата. Обратите внимание на:
- Устройство отрыва конца ленты (сепаратор): Автоматически отделяет последний виток, предотвращая удары при полном раскручивании.
- Измеритель диаметра: Лазерный или ультразвуковой датчик, передающий данные в ЧПУ для коррекции скорости вращения.
- Система смазки нижней поверхности ленты: Опционально, но полезно для снижения износа валков стана.
Сравнение моделей и типов конструкций
Для наглядности сравним два наиболее популярных типа разматывателей, используемых в современной промышленности. Выбор между ними диктуется бюджетом и требованиями к качеству продукции.
| Характеристика | Консольный разматыватель | Двухопорный разматыватель |
|---|---|---|
| Конструкция | Вал закреплен только с одной стороны. Вторая сторона свободна. | Вал поддерживается с обеих сторон станиной. |
| Загрузка рулона | Быстрая, возможна загрузка краном сбоку без демонтажа вала. | Требует осевой загрузки или разборки одной опоры. Дольше. |
| Жесткость | Ниже. Возможен прогиб вала под тяжестью широких рулонов. | Высокая. Минимальный прогиб, идеальная соосность. |
| Применение | Узкие ленты (до 600–800 мм), средние скорости, частая смена сортамента. | Широкие полосы (до 1500+ мм), тяжелые рулоны, высокие нагрузки. |
| Стоимость | На 20–30% ниже за счет меньшей металлоемкости. | Выше. Более сложная механика и фундамент. |
| Риск биения | Выше на концах широких рулонов. | Минимальный. |
Инженерное мнение: Если вы планируете прокатывать нержавеющую сталь шириной 1250 мм, экономия на консольной конструкции будет ложной. Биение края ленты приведет к неравномерному износу валков стана, а замена пары валков обойдется дороже, чем разница в цене разматывателей. Для узких лент (например, для производства труб диаметром до 50 мм) консольный вариант предпочтительнее из-за удобства обслуживания.
Роль производителя: опыт ООО «Аньхой Хайи Тяжёлое Машиностроение»
Выбор надежного поставщика играет не меньшую роль, чем технические характеристики самого оборудования. На рынке тяжелого машиностроения выделяется ООО «Аньхой Хайи Тяжёлое Машиностроение» — высокотехнологичное предприятие, расположенное в промышленной зоне Сягэ (провинция Аньхой, Китай). Компания, развивая производственный опыт базы «Цзюли Машинери Мануфэкчеринг», занимает площадь 20 000 м² и располагает парком из более чем 100 единиц высокоточного оборудования.
Специализация компании идеально соответствует требованиям современных прокатных производств: полный цикл создания нестандартных решений для трансмиссионного оборудования повышенной нагрузочной способности. В портфолио «Аньхой Хайи» — реализация сложных проектов, таких как:
- Холодный нереверсивный четырехвалковый стан для прокатки алюминиевой ленты шириной 1550 мм (проект для «Хэнань Юнтун»);
- Линия травления и правки №1 шириной 2250 мм (для «Чайна Металлурджи СИЭЙДИ Гуанси Шэнлун»);
- Редукторы разматывателей для линий подготовки Тайюаньской стали;
- Приводы и редукторы для моталок и высокоскоростной прокатки катанки.
Подход компании заключается в глубокой инженерной проработке каждого заказа. Благодаря собственным конструкторским компетенциям и строгой системе контроля качества (от входного контроля материалов до функциональных испытаний под нагрузкой), «Аньхой Хайи» гарантирует соответствие оборудования жестким условиям эксплуатации. Продукция компании успешно поставляется в страны СНГ, Юго-Восточной Азии и Латинской Америки, подтверждая свою надежность в реальных промышленных условиях черной и цветной металлургии.
Диапазон цен и факторы стоимости в 2026 году
Вопрос цены является одним из самых сложных, так как разматывающие установки для холодной прокатки практически всегда изготавливаются под заказ. Тем не менее, рынок 2026 года сформировал определенные коридоры цен. Важно понимать, что указывается цена «от завода», то есть без учета логистики, НДС и шеф-монтажа.
Ценовые сегменты (ориентировочно)
- Базовый уровень (Эконом): 1,5 – 3,5 млн руб.
Простые консольные разматыватели с ручным расширением оправки или простым пневмоприводом. Пассивные тормоза. Без ЧПУ. Производство: локальные мехцеха, Китай (бюджетные серии). Срок службы: 5–7 лет при средней нагрузке. - Средний уровень (Стандарт): 4,0 – 8,0 млн руб.
Гидравлическое расширение, электродвигатель с частотным преобразователем, базовая автоматика (ПЛК). Двухопорная или усиленная консольная конструкция. Производство: Россия (средние заводы), Турция, качественный Китай. Оптимальное соотношение цена/качество для большинства задач. - Премиум уровень (High-End): 10,0 – 25,0+ млн руб.
Полная интеграция в линию, активное управление натяжением (тензодатчики), лазерное центрирование, автоматическая загрузка рулонов (система кассетной загрузки), премиальные компоненты (Siemens, Schneider, SKF). Производство: Европа, ведущие российские машиностроительные холдинги. Для высокоскоростных и прецизионных станов.
Что влияет на стоимость?
- Металлоемкость: Цена стали и качество литья станины составляют до 40% стоимости.
- Компоненты автоматики: Использование европейских датчиков и контроллеров удорожает проект, но повышает надежность.
- Сложность оправки: Многодиафрагменные гидравлические валы требуют высокой точности механической обработки, что увеличивает трудоемкость.
- Дополнительные опции: Системы взвешивания, измерения толщины на входе, камеры видеоконтроля.
Не стоит гнаться за самой низкой ценой. Дешевые разматыватели часто экономят на качестве подшипниковых узлов. Подшипники качения, работающие под радиальной нагрузкой от 10 тонн, должны быть исключительно высокого класса (SKF, FAG, Timken или их качественные аналоги). Замена подшипника внутри оправки — это простой линии на 2–3 дня.
Логистика, монтаж и ввод в эксплуатацию
Покупка оборудования — это только половина дела. Разматывающие агрегаты для холодной прокатки имеют значительные габариты и вес. Транспортировка требует подготовки. Обычно станина перевозится в разобранном виде или крупными узлами на низкорамных трейлерах.
Ключевой этап — фундамент. Разматыватель создает не только вертикальную, но и горизонтальную нагрузку (натяжение ленты). Фундамент должен быть рассчитан на эти динамические воздействия. Ошибки в фундаменте приводят к тому, что машина «ползет» или вибрирует, сбивая настройки калибровки.
Шеф-монтаж и пусконаладочные работы (ПНР) обязательны. Специалисты завода-изготовителя должны выполнить:
- Выверку оси разматывателя относительно центральной линии прокатного стана.
- Настройку гидравлической системы (давление расширения, скорость отклика).
- Программирование ПЛК для синхронизации с основным приводом стана.
- Обучение персонала правилам безопасной загрузки рулонов.
Типичные ошибки при выборе и эксплуатации
Анализ сервисных обращений за последние 5 лет выявил ряд повторяющихся проблем, которые можно избежать на этапе проектирования.
Ошибка №1: Игнорирование инерции. Закупщики выбирают двигатель по мощности, необходимой для удержания натяжения, забывая о моменте инерции при разгоне. При старте линии с полным рулоном (20 тонн) требуемый крутящий момент может в 3–4 раза превышать рабочий. Результат: перегрев двигателя, сбой частотника, обрыв ленты.
Ошибка №2: Несоответствие ширины оправки и рулона. Использование разматывателя с шириной рабочей части 1000 мм для рулона шириной 1200 мм (с запасом по краям) приводит к тому, что края рулона не поддерживаются. Это вызывает деформацию краев ленты («краевая волна»), которую невозможно исправить последующей прокаткой.
Ошибка №3: Отсутствие обслуживания гидравлики. Гидравлическое масло в системах расширения оправки работает в тяжелых условиях. Его загрязнение приводит к заклиниванию сегментов. Сегменты остаются в выдвинутом состоянии, и снять пустую втулку становится невозможно без разборки вала. Регламент замены фильтров и масла должен соблюдаться строго.
Рекомендации по покупке и взаимодействию с поставщиком
Чтобы получить именно те разматывающие системы для холодной прокатки, которые решат ваши задачи, следуйте этим рекомендациям при общении с заводом-изготовителем:
- Предоставьте полную карту материалов. Не просто «сталь», а конкретные марки (08Ю, 304, 6061 Al), диапазоны толщин и ширин, пределы прочности на разрыв. Это позволит инженерам рассчитать максимальное натяжение.
- Укажите параметры существующего стана. Скорость, диаметр валков, расстояние до первой клети. Разматыватель должен быть согласован с геометрией линии.
- Требуйте расчет инерционных нагрузок. Попросите поставщика показать расчет пусковых токов и моментов. Это признак инженерной компетенции завода.
- Обратите внимание на сервисную поддержку. Наличие склада запчастей (сегменты оправки, подшипники, уплотнения) в вашей стране или регионе критично. Срок поставки уплотнений из-за границы может составлять 3–6 месяцев.
- Посетите референс-объект. Попросите контакты действующих клиентов, использующих аналогичное оборудование. Личный отзыв главного механика цеха стоит дороже любой брошюры.
FAQ: Часто задаваемые вопросы
В: Можно ли использовать один разматыватель для стали и алюминия?
О: Технически возможно, если диапазон натяжений перекрывает оба материала. Однако для алюминия требуется особая чистота поверхности контактных элементов, чтобы избежать вдавливания частиц стали в мягкий алюминий. Рекомендуется иметь сменные накладки на прижимные ролики или тщательно очищать линию при смене материала.
В: Как часто нужно калибровать систему натяжения?
О: Проверка тензодатчиков (если они есть) рекомендуется раз в 6 месяцев. Калибровка гидравлического давления расширения — при каждом техническом обслуживании (раз в 3 месяца). Реальная потребность зависит от интенсивности смены рулонов.
В: Что делать, если рулон «слипся»?
О: Это частая проблема при хранении во влажных условиях. Некоторые современные разматыватели оснащены функцией «реверсивного импульса» — кратковременной подачей обратного вращения для ослабления натяжения внутренних витков. Если такой функции нет, потребуется ручное вмешательство и возможная обрезка первых метров ленты.
В: Влияет ли температура цеха на работу разматывателя?
О: Да. Гидравлическое масло меняет вязкость при низких температурах (< +10°C), что замедляет реакцию расширения оправки. В неотапливаемых складах необходимо использовать морозостойкое гидравлическое масло и подогреватели бака.
Заключение и призыв к действию
Выбор правильного разматывателя — это инвестиция в стабильность всего прокатного производства. Разматывающие устройства для холодной прокатки, подобранные с учетом всех технических нюансов, окупаются за счет снижения брака, увеличения скорости линии и уменьшения простоев. В 2026 году рынок предлагает решения, способные удовлетворить самые строгие требования к точности и надежности.
Не рискуйте качеством своей продукции из-за экономии на входном узле линии. Получите индивидуальное техническое предложение, адаптированное под ваши конкретные задачи. Наши инженеры готовы провести бесплатный аудит вашей текущей линии и предложить оптимальную конфигурацию разматывателя.
→ Свяжитесь с нами сегодня для получения детального расчета стоимости и сроков поставки.
→ Посмотреть каталог промышленных разматывателей и технических решений