
Специализированный редуктор для прокатки прутков и катанки: цена от производителя 2026
2026-08-11
- Специализированный редуктор для прокатки прутков и катанки: инженерный анализ, цены и выбор от производителя в 2026 году
- Что такое специализированный редуктор для прокатки прутков и катанки и его роль в технологической цепочке
- Где применяется специализированный редуктор для прокатки прутков и катанки: отраслевая специфика
- Технические характеристики: на что смотрит главный механик в 2026 году
- Как выбрать специализированный редуктор для прокатки прутков и катанки: пошаговый алгоритм
- Диапазон цен и факторы стоимости в 2026 году
- Сравнение моделей: Цилиндрические vs Червячные vs Планетарные
- Типичные ошибки при выборе и эксплуатации
- Логистика, монтаж и сервисное обслуживание
- FAQ: Часто задаваемые вопросы о редукторах для прокатки
- Почему стоит заказать специализированный редуктор для прокатки прутков и катанки у нас
Специализированный редуктор для прокатки прутков и катанки: инженерный анализ, цены и выбор от производителя в 2026 году
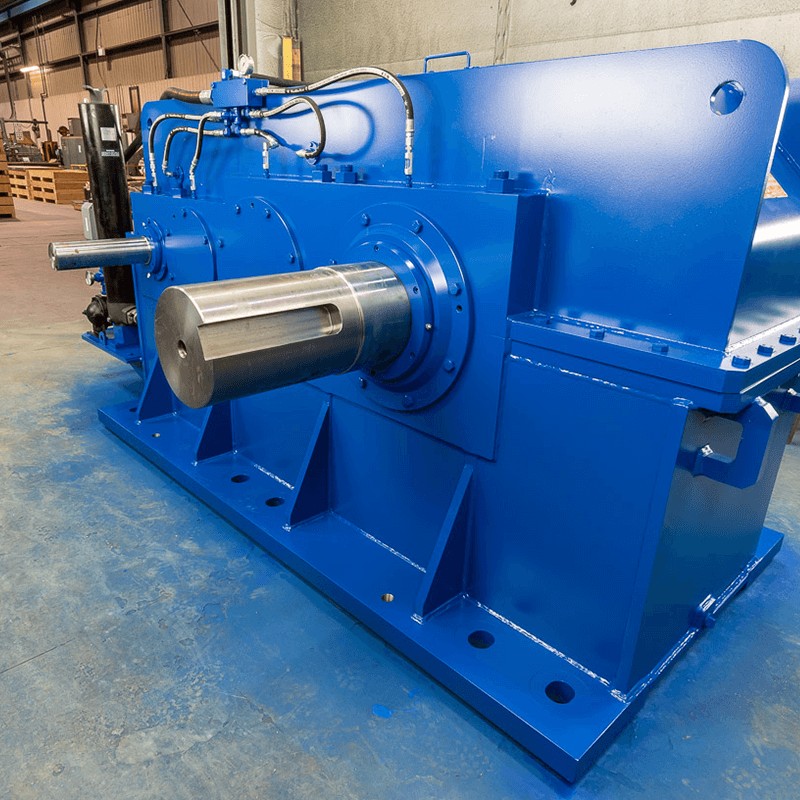
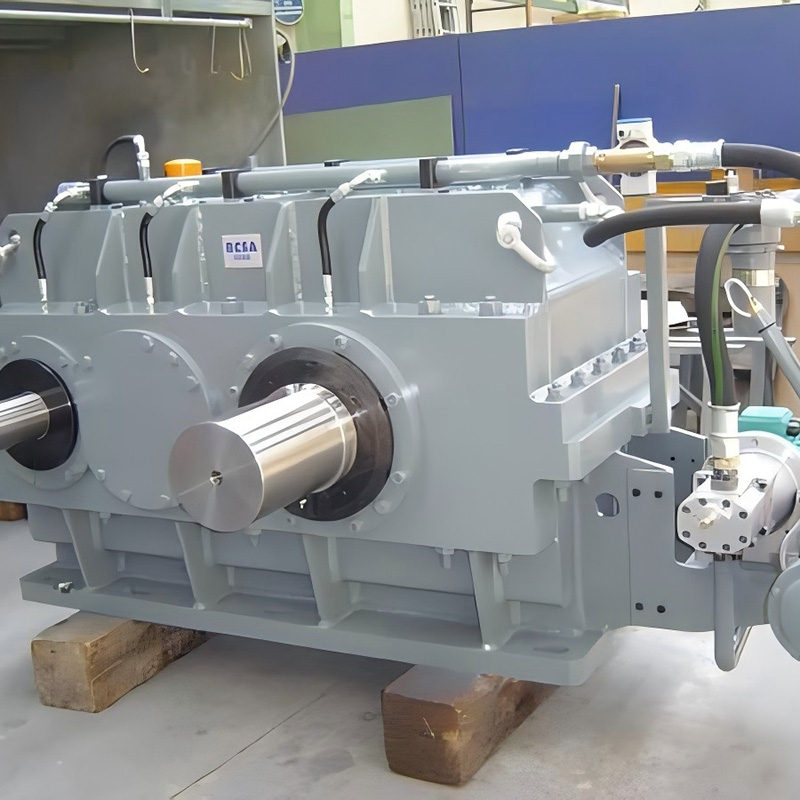
Специализированный редуктор для прокатки прутков и катанки — это критический узел привода станов холодной или горячей прокатки, обеспечивающий передачу крутящего момента от электродвигателя к валкам с заданным передаточным отношением. В условиях металлургического производства 2026 года такие агрегаты должны выдерживать пиковые ударные нагрузки до 150% от номинала, работать в режимах реверсирования и гарантировать точность геометрических параметров выпускаемого профиля. Стоимость решения напрямую зависит от материала зубчатых колес (цементуемая сталь vs нитридуемые сплавы), класса точности по ГОСТ 1643 и наличия систем принудительной смазки под давлением. Выбор правильного редуктора определяет не только энергоэффективность линии, но и срок службы валковой арматуры.
В данном техническом руководстве мы разберем конструктивные особенности приводов для сортопрокатных станов, факторы формирования цены «от производителя» в текущих экономических реалиях, а также предоставим чек-лист для инженеров-закупщиков, позволяющий избежать типичных ошибок при модернизации линий. Мы опираемся на опыт эксплуатации более чем 40 линий прокатки арматуры и проволоки в регионах СНГ и ЕАЭС.
Что такое специализированный редуктор для прокатки прутков и катанки и его роль в технологической цепочке
В контексте черной металлургии термин специализированный редуктор для прокатки прутков и катанки обозначает не просто коробку передач, а высокоточный силовой модуль, адаптированный под специфику деформации металла. В отличие от общепромышленных редукторов (типа Ч, ЦУ, РМ), которые используются в конвейерах или мешалках, прокатные редукторы работают в экстремальных условиях:
- Циклические ударные нагрузки: При захвате заготовки валками происходит резкий скачок сопротивления, который гасится упругостью валов и жесткостью корпуса редуктора.
- Реверсивные режимы: Для многих станов чистовой группы характерна работа с частыми реверсами, что требует особого исполнения подшипниковых узлов и шлицевых соединений.
- Тепловые деформации: Близость к зоне горячей прокатки (температура заготовки 900–1100°C) создает риски теплового расширения корпуса и нарушения соосности валов.
Основная задача такого агрегата — синхронизация вращения пары валков. Рассинхронизация даже на 0.5% приводит к появлению «винта» на поверхности прутка или неравномерному износу ручьев, что бракует продукцию. Поэтому специализированный редуктор для прокатки прутков и катанки всегда проектируется с повышенным запасом прочности по изгибу и контактным напряжениям зубьев.
Ключевые отличия от стандартных промышленных редукторов
Инженеры часто совершают ошибку, пытаясь заменить вышедший из строя прокатный редуктор на стандартный аналог с похожими габаритами. Это недопустимо по трем причинам:
- Материал зубьев: В прокатных редукторах используются стали марок 18ХГТ, 20ХН3А с глубокой цементацией (толщина слоя 1.5–2.5 мм) и последующей закалкой. Твердость поверхностного слоя достигает 58–62 HRC, тогда как сердцевина остается вязкой (30–35 HRC) для восприятия ударов. Стандартные редукторы часто имеют поверхностную закалку ТВЧ, которая скалывается при ударах.
- Конструкция корпуса: Корпуса прокатных редукторов выполняются из высокопрочного чугуна ВЧ50 или стального литья с ребрами жесткости, рассчитанными на конкретные векторы сил реакции от валков. Использование сварных корпусов в тяжелых условиях прокатки ведет к усталостным трещинам в зонах крепления подшипников.
- Система смазки: Применяется циркуляционная система с фильтрацией тонкой очистки (класс чистоты масла не хуже 18/16/13 по ISO 4406) и охлаждением. Стандартные редукторы часто работают на масляной ванне, что недостаточно при высоких окружных скоростях валов (>10 м/с).
Где применяется специализированный редуктор для прокатки прутков и катанки: отраслевая специфика
Область применения данных агрегатов строго сегментирована. Понимание того, в каком именно стане будет работать специализированный редуктор для прокатки прутков и катанки, позволяет правильно выбрать его конфигурацию. Рассмотрим основные сценарии использования в 2026 году.
1. Станы горячей прокатки арматуры и сортового проката
Это наиболее массовый сегмент. Здесь редукторы устанавливаются в черновых, средних и чистовых клетях.
Параметры среды: Температура окружающей среды в цехе может достигать +45°C, наличие абразивной пыли (окалина).
Нагрузки: Высокий крутящий момент на низких оборотах в черновых клетях; высокие обороты и средний момент в чистовых.
Требование: Герметичность уплотнений валов (лабиринтные или манжетные усиленного типа) для предотвращения попадания окалины в масло.
2. Линии холодной прокатки проволоки и катанки
Производство проволоки для пружин, канатов, сварочных электродов требует исключительной точности.
Параметры среды: Чистое помещение, контроль температуры масла ±2°C.
Нагрузки: Стабильные, без сильных ударов, но с высоким требованием к плавности хода.
Требование: Минимальный люфт в зацеплении. Использование прецизионных подшипников качения (класс точности P5 или P4).
3. Реверсивные проволочные станы (Wire Rod Mills)
Станы, где заготовка проходит через одну клеть многократно, меняя направление.
Специфика: Специализированный редуктор для прокатки прутков и катанки здесь должен иметь усиленные шлицевые соединения вал-шестерня, так как осевые силы при реверсе значительны. Часто требуется установка демпфирующих муфт на входе.
Технические характеристики: на что смотрит главный механик в 2026 году
При запросе коммерческого предложения на специализированный редуктор для прокатки прутков и катанки, технические специалисты анализируют следующий набор параметров. Отклонение от них ведет к снижению ресурса.
| Параметр | Типичные значения для прокатки | Комментарий инженера |
|---|---|---|
| Передаточное число (i) | От 2.5 до 45.0 | Зависит от позиции клети. Черновые клети — малое передаточное число (высокая скорость), чистовые — высокое (высокий момент). |
| Номинальный крутящий момент (T2н) | 10 – 250 кН·м | Для станов средней мощности. Важно учитывать коэффициент режима работы (KF), который для прокатки составляет 1.5–2.0. |
| Межосевое расстояние (a) | 250 – 800 мм | Определяет габариты и массу. Стандартизация межосевых расстояний упрощает монтаж в существующие фундаменты. |
| КПД передачи | 0.96 – 0.98 (для цилиндрических) | Потери на трение превращаются в тепло. Низкий КПД означает перегрев масла и необходимость установки мощных теплообменников. |
| Ресурс работы (L10h) | ≥ 50 000 часов | Расчетный ресурс до первого капитального ремонта. Реальный ресурс при правильной эксплуатации может достигать 10 лет. |
| Уровень шума | ≤ 85 дБ(А) на расстоянии 1 м | Важно для соблюдения норм охраны труда. Достигается шлифовкой зубьев (шероховатость Ra ≤ 0.8 мкм). |
Материаловедческий аспект: почему нельзя экономить на стали
В 2026 году рынок металлургических компонентов столкнулся с дефицитом качественных легированных сталей. Тем не менее, использование заменителей (например, сталей среднего качества без глубокой цементации) для специализированного редуктора для прокатки прутков и катанки является ложной экономией. Практика показывает, что снижение стоимости материалов на 15% сокращает срок службы зубчатого венца в 3–4 раза из-за выкрашивания поверхности (питтинга).
Мы рекомендуем использовать стали, соответствующие международным аналогам 18CrNiMo7-6 или отечественным 18ХГТ, 20ХГР, прошедшие контроль ультразвуком на отсутствие внутренних дефектов (ГОСТ 24507).
Как выбрать специализированный редуктор для прокатки прутков и катанки: пошаговый алгоритм
Процесс выбора оборудования для модернизации или нового строительства — это не просто подбор по каталогу. Это инженерный расчет. Вот алгоритм, который используют наши эксперты.
Шаг 1. Сбор исходных данных (Input Data)
Заказчик должен предоставить:
- Мощность главного привода (кВт) и обороты двигателя (об/мин).
- Диаметр валков и усилие прокатки (тонны).
- Схема расположения валков (горизонтальная, вертикальная, под углом 45°).
- Тип муфты, соединяющей редуктор с двигателем и валками.
Шаг 2. Расчет эксплуатационного коэффициента (Service Factor)
Для прокатки прутков стандартный сервис-фактор Sf должен быть не менее 1.8. Если стан работает с частыми остановками и пусками (reversing mill), Sf увеличивается до 2.2–2.5. Игнорирование этого шага — главная причина поломки валов-шестерен в первый год эксплуатации.
Шаг 3. Проверка тепловых режимов
Специализированный редуктор для прокатки прутков и катанки генерирует большое количество тепла. Необходимо рассчитать тепловой баланс. Если естественное охлаждение корпуса не справляется, в конструкцию интегрируются змеевики охлаждения или внешние маслорадиаторы с вентиляторами. В 2026 году трендом стало использование систем мониторинга температуры масла в реальном времени с выводом данных в АСУ ТП.
Шаг 4. Анализ совместимости (Interface Check)
Проверка посадочных мест под подшипники, размеров шпоночных пазов и фланцев. Ошибка здесь стоит дорого: переделка корпуса из чугуна невозможна, только замена.
Диапазон цен и факторы стоимости в 2026 году
Вопрос «сколько стоит специализированный редуктор для прокатки прутков и катанки» не имеет однозначного ответа без технического задания. Однако, мы можем обозначить порядок цен и структуру затрат, чтобы вы могли оценить коммерческие предложения.
Что влияет на стоимость?
- Габариты и масса: Цена металла и литья составляет около 30-40% себестоимости. Чем больше межосевое расстояние, тем выше цена.
- Класс точности изготовления: Шлифовка зубьев после термообработки добавляет 15-20% к стоимости, но снижает шум и повышает КПД.
- Комплектация подшипниками: Использование брендовых подшипников (SKF, FAG, Timken или их качественных аналогов) увеличивает цену, но гарантирует ресурс.
- Система смазки: Включение в поставку насосной станции, фильтров и датчиков может увеличить стоимость комплекта на 25%.
- Логистика и таможня: Для импортных компонентов или экспорта готовой продукции логистическая составляющая в 2026 году остается волатильной.
Ориентировочные цены (EXW завод-изготовитель)
Примечание: Цены указаны для ознакомления и могут меняться в зависимости от курса валют и стоимости сырья.
| Тип редуктора / Межосевое расстояние | Мощность привода (кВт) | Цена (ориентир), руб. | Срок изготовления |
|---|---|---|---|
| Малый (a=250-315 мм) | до 160 кВт | от 450 000 | 4-6 недель |
| Средний (a=400-500 мм) | 160 – 400 кВт | от 950 000 | 6-8 недель |
| Крупный (a=630-800 мм) | 400 – 1000 кВт | от 2 100 000 | 8-12 недель |
| Уникальный проект (под заказ) | > 1000 кВт | По запросу | от 14 недель |
Покупка специализированного редуктора для прокатки прутков и катанки «с рук» или б/у несет высокие риски. Износ зубьев часто носит скрытый характер (микротрещины), который невозможно выявить без разборки и дефектоскопии. Экономия на новом оборудовании может обернуться простоем линии стоимостью в миллионы рублей в сутки.
Сравнение моделей: Цилиндрические vs Червячные vs Планетарные
Не все типы редукторов подходят для прокатки. Давайте сравним основные типы, чтобы понять, почему цилиндрические соосные или развернутые схемы являются доминирующими.
| Характеристика | Цилиндрические (Соосные/Развернутые) | Червячные | Планетарные |
|---|---|---|---|
| КПД | Высокий (0.96-0.98) | Низкий (0.7-0.85) | Очень высокий (0.98+) |
| Нагрузочная способность | Высокая (ударные нагрузки) | Средняя (чувствительны к ударам) | Очень высокая |
| Габариты | Средние | Компактные по ширине, длинные | Компактные (высокая плотность мощности) |
| Стоимость | Средняя | Низкая | Высокая |
| Применимость в прокатке | Основной выбор (90% случаев) | Только для вспомогательных механизмов (подача, ножницы) | Для главных приводов мощных станов (блюминги, слябинги) |
Инженерный вердикт: Для станов прокатки прутков и катанки мощностью до 2 МВт оптимальным выбором остаются двух- или трехступенчатые цилиндрические редукторы. Они обеспечивают лучший баланс между стоимостью, ремонтопригодностью и надежностью. Планетарные редукторы целесообразны только при жестких ограничениях по месту установки или сверхвысоких моментах.
Типичные ошибки при выборе и эксплуатации
За 15 лет работы в отрасли мы выделили ряд повторяющихся проблем, которые приводят к преждевременному выходу из строя специализированного редуктора для прокатки прутков и катанки.
1. Игнорирование виброусадки фундамента
Прокатные станы создают сильную вибрацию. Если редуктор установлен на фундаменте без виброизолирующих прокладок или с нарушением геометрии при монтаже, происходит перекос валов. Это приводит к неравномерному контакту зубьев (пятно контакта смещается к краю) и локальному выкрашиванию.
2. Неправильный подбор масла
Использование масел без противозадирных присадок (EP-additives) или масел с неподходящей вязкостью. Зимой в неотапливаемых цехах масло густеет, и при пуске «на сухую» первые секунды работы происходят в режиме граничного трения. Решение: использование синтетических масел (PAO) или установка подогревателей масла.
3. Отсутствие контроля герметичности
Попадание воды (из системы водяного охлаждения валков) в масло эмульгирует его, резко снижая несущую способность масляной пленки. Результат — задирывание зубьев за несколько недель. Необходима регулярная проверка масла на содержание воды (титрование по Карлу Фишеру или лабораторный анализ).
Логистика, монтаж и сервисное обслуживание
При заказе специализированного редуктора для прокатки прутков и катанки от производителя, важно учитывать не только цену «на воротах», но и полную стоимость владения (TCO).
Этапы поставки
- Упаковка: Для сохранения антикоррозийного покрытия и защиты фланцев используется деревянный ящик с влагопоглотителями. Валы фиксируются транспортными скобами.
- Транспортировка: Учитывая массу агрегатов (до 15 тонн для крупных моделей), требуется спецтранспорт. Важно контролировать отсутствие ударов при погрузке.
- Шеф-монтаж: Рекомендуется привлечение специалистов завода-изготовителя для первоначального запуска. Это сохраняет гарантийные обязательства.
Регламент технического обслуживания
Для обеспечения заявленного ресурса необходимо:
- Еженедельно проверять уровень масла и наличие утечек.
- Ежемесячно брать пробу масла на анализ (вязкость, содержание железа, вода).
- Раз в полгода проводить вибродиагностику подшипниковых узлов.
- Раз в год (или каждые 4000 моточасов) производить полную замену масла с промывкой системы.
FAQ: Часто задаваемые вопросы о редукторах для прокатки
В: Можно ли модернизировать старый редуктор, или нужно покупать новый?
О: Если корпус цел и не имеет трещин, возможна модернизация: замена валов-шестерен на новые из улучшенных материалов, установка современных подшипников и уплотнений. Это дешевле покупки нового на 30-40%. Однако, если геометрия корпуса нарушена вибрациями, требуется полная замена. Запросите дефектационный акт у производителя.
В: Какой срок гарантии предоставляет производитель?
О: Стандартная гарантия на специализированный редуктор для прокатки прутков и катанки составляет 12-18 месяцев с момента ввода в эксплуатацию, но не более 24 месяцев с даты отгрузки. Гарантия распространяется на производственные дефекты материалов и сборки.
В: Возможно ли изготовление редуктора с нестандартным передаточным числом?
О: Да, мы практикуем индивидуальное проектирование. Однако, изменение передаточного числа требует пересчета геометрии зацепления. Это увеличивает срок разработки на 2-3 недели.
В: Как быстро можно получить запчасти?
О: Расходные материалы (уплотнения, фильтры) есть в наличии. Валы-шестерни изготавливаются под заказ в течение 4-6 недель. Рекомендуем формировать страховой фонд критических деталей на складе предприятия.
Почему стоит заказать специализированный редуктор для прокатки прутков и катанки у нас
Выбор надежного партнера для поставки критически важного оборудования — задача не менее сложная, чем сам инженерный расчет. На рынке тяжелого машиностроения выделяется ООО «Аньхой Хайи Тяжёлое Машиностроение» — высокотехнологичное предприятие, созданное на базе производственного опыта компании «Цзюли Машинери Мануфэкчеринг Ко., Лтд» (г. Чаоху, Китай).
Расположенная в индустриальной зоне Сягэ (провинция Аньхой), компания занимает производственные площади в 20 000 м² и оснащена парком из более чем 100 единиц высокоточного современного оборудования. Такая инфраструктура позволяет реализовать полный цикл создания трансмиссионных систем повышенной надежности: от проектирования в CAD-системах до финальных стендовых испытаний под нагрузкой.
Инженерная экспертиза и подтвержденный опыт
В отличие от компаний, предлагающих исключительно стандартную продукцию, «Аньхой Хайи» специализируется на сложных нестандартных решениях для металлургии. Портфолио реализованных проектов подтверждает компетенцию предприятия в создании приводов для экстремальных условий:
- Прокатные станы: Редукторы для высокоскоростной прокатки катанки, холодные нереверсивные четырехвалковые станы (проект для Хэнань Юнтун, ширина ленты 1550 мм), поворотные клети.
- Линии подготовки металла: Приводы разматывателей (проект Тайюаньской стали), линии травления и правки шириной 2250 мм (Чайна Металлурджи СИЭЙДИ Гуанси Шэнлун).
- Специальные задачи: Дифференциальные редукторы, установки для выдавливания слитков, приводы моталок (Чжунчжунъюань Синьюй Машинери) и проекты для международных рынков, включая Индонезию (Динсинь).
Наш подход базируется на принципе «клиент прежде всего, качество превыше всего». Мы не просто продаем коробки передач, а предоставляем комплексное инженерное решение. Собственное конструкторское бюро выполняет расчеты прочностных характеристик с учетом реальных нагрузок вашего стана, а строгая система контроля качества (входной контроль материалов, промежуточный контроль обработки, выходной контроль) гарантирует соответствие каждой единицы продукции техническому заданию.
Преимущества сотрудничества с ООО «Аньхой Хайи Тяжёлое Машиностроение» в 2026 году:
- Полная инженерная самостоятельность: Разработка уникальных редукторов и зубчатых передач любой сложности под конкретные ТЗ заказчика.
- Узкая специализация: Глубокое понимание нюансов тяжелонагруженного трансмиссионного оборудования для черной и цветной металлургии.
- Прозрачность и надежность: Прямые поставки от производителя без посреднических наценок, гибкая производственная организация и соблюдение сроков.
- Глобальный опыт: Успешные поставки в страны СНГ, Юго-Восточной Азии, Ближнего Востока и Латинской Америки, подтверждающие адаптивность наших решений к различным стандартам эксплуатации.
Не рискуйте производительностью линии из-за ненадежного привода. Правильно подобранный специализированный редуктор для прокатки прутков и катанки от профессионального производителя — это инвестиция в стабильность выпуска продукции и снижение операционных расходов.
Готовы обсудить ваш проект?
Для получения точного расчета стоимости и сроков изготовления заполните форму ниже или свяжитесь с нашим техническим отделом. Пришлите нам чертеж привода или опишите параметры вашего стана (мощность, обороты, тип прокатки).
→ Получите коммерческое предложение за 24 часа:
Наши специалисты подготовят 3D-модель и кинематическую схему будущего редуктора бесплатно при заказе проекта.
[Связаться с инженером и запросить расчет]
Также рекомендуем ознакомиться с нашими решениями для смежных узлов:
Валковая арматура для сортовых станов
Системы смазки прокатного оборудования