
Индивидуальный дизайн решений для трансмиссий 2026: Производитель
2026-08-17
- Индивидуальный дизайн решений для трансмиссий: Инженерный подход к 2026 году
- Почему стандартные трансмиссии больше не работают: Анализ ограничений 2026 года
- Ключевые этапы разработки индивидуальной трансмиссии
- Технические параметры и спецификации: На что обращать внимание
- Применение в отраслях: Реальные кейсы и цифры
- Сравнение: Стандартное решение vs Индивидуальный дизайн
- Реализация на практике: Опыт ООО «Аньхой Хайи Тяжёлое Машиностроение»
- Как выбрать производителя: Критерии оценки компетенций
- Логистика, экспорт и сервисная поддержка в 2026 году
- Типичные ошибки при заказе индивидуальной трансмиссии
- FAQ: Часто задаваемые вопросы по индивидуальному проектированию
- Заключение и рекомендации по дальнейшим действиям
Индивидуальный дизайн решений для трансмиссий: Инженерный подход к 2026 году
Индивидуальный дизайн решений для трансмиссий в 2026 году перестал быть просто опцией «премиум-класса» и превратился в критический фактор конкурентоспособности промышленного оборудования. В условиях, когда стандартные коробчатые редукторы и универсальные приводы не способны удовлетворить растущие требования к энергоэффективности, компактности и точности позиционирования, заказная разработка кинематических цепей становится единственным способом достичь целевых показателей производительности. Мы говорим не о простой замене материалов, а о глубокой инженерной оптимизации геометрии зацеплений, термообработки и интеграции с системами IoT-мониторинга.
Для главных инженеров и технических директоров предприятий понимание того, как формируется индивидуальный дизайн решений для трансмиссий, означает возможность снизить совокупную стоимость владения (TCO) на 15–25% за весь жизненный цикл машины. Стандартные решения часто приводят к избыточному запасу прочности (и, следовательно, лишнему весу и инерции) или, наоборот, к преждевременному износу в пиковых нагрузках. Индивидуальная разработка позволяет устранить эти дисбалансы, адаптируя передаточные числа, модуль зацепления и тип смазки под конкретный профиль нагрузки вашего оборудования. Эта статья представляет собой техническое руководство по процессу создания нестандартных трансмиссионных систем, анализируя методы расчета, выбор материалов и логистику производства в реалиях 2026 года.
Почему стандартные трансмиссии больше не работают: Анализ ограничений 2026 года
Рынок промышленного оборудования в 2026 году характеризуется тремя доминирующими трендами: ужесточение экологических норм (снижение углеродного следа производства), миниатюризация узлов при сохранении мощности и необходимость предиктивного обслуживания. Стандартные каталожные изделия, разработанные массово для усредненных условий, сталкиваются с фундаментальными ограничениями в этих областях.
Во-первых, проблема КПД. Типовой червячный редуктор может иметь КПД 70–80%, что приводит к значительным тепловым потерям. В высокоскоростных конвейерных системах или роботизированных ячейках это тепло требует дополнительного охлаждения, увеличивая энергопотребление всего комплекса. Индивидуальный дизайн решений для трансмиссий позволяет перейти на гибридные схемы (например, планетарно-цилиндрические комбинации) или использовать полимерно-композитные покрытия зубьев, повышая КПД до 96–98%.
Во-вторых, вопрос массогабаритных показателей. В мобильной спецтехнике и аэрокосмическом секторе каждый килограмм веса трансмиссии напрямую влияет на полезную нагрузку. Стандартные корпуса из серого чугуна заменяются на алюминиевые сплавы с локальными стальными вставками или титановые элементы, спроектированные методом топологической оптимизации (генеративное проектирование). Это невозможно реализовать без индивидуального проектирования.
В-третьих, интеграция датчиков. Современные трансмиссии должны быть «умными». Стандартный корпус не имеет посадочных мест для вибродатчиков, термопар или анализаторов масла в реальном времени. При индивидуальной разработке эти элементы закладываются в конструкцию на этапе 3D-моделирования, обеспечивая бесшовную интеграцию с SCADA-системами предприятия.
Ключевые этапы разработки индивидуальной трансмиссии
Процесс создания нестандартного привода — это не линейное действие, а итеративный инженерный цикл. Ошибки на ранних стадиях концептуализации обходятся в десятки раз дороже, чем корректировки на этапе ЧПУ-обработки. Ниже представлен детальный разбор этапов, которые мы применяем при реализации проектов под ключ.
1. Сбор данных и профилирование нагрузки
Первый шаг — отказ от понятия «номинальная мощность». Индивидуальный проект начинается с анализа реального профиля нагрузки. Инженеры собирают данные о:
- Пиковых крутящих моментах (включая пусковые токи и ударные нагрузки).
- Циклограмме работы (соотношение времени работы под нагрузкой и холостого хода).
- Внешних воздействиях (температура окружающей среды, наличие абразивной пыли, вибрации основания).
- Требуемом сроке службы (расчетный ресурс L10) и надежности (наработка на отказ MTBF).
Например, для дробильной установки важнее устойчивость к ударным нагрузкам, чем плавность хода, тогда как для упаковочного робота приоритетом является минимальный люфт и высокая динамика разгона.
2. Кинематический синтез и выбор архитектуры
На этом этапе определяется тип передачи. Варианты могут включать:
- Цилиндрические косозубые передачи: Для высоких скоростей и низкого шума.
- Планетарные механизмы: Для максимального крутящего момента при компактных размерах.
- Гипоидные и конические передачи: Для изменения оси вращения под углом с высоким КПД.
- Волновые передачи (гармонический привод): Для сверхточной робототехники с нулевым люфтом.
Часто применяется комбинированная схема. Например, первая ступень — планетарная для снижения оборотов и увеличения момента, вторая — цилиндрическая для финального вывода вала. Индивидуальный дизайн решений для трансмиссий позволяет точно рассчитать передаточное число, избегая использования промежуточных ремней или муфт, которые являются слабыми звеньями системы.
3. Материаловедение и термообработка
Выбор стали определяет долговечность. В 2026 году мы наблюдаем отход от универсальных сталей типа 40Х в пользу специализированных сплавов:
- Цементуемые стали (например, 18ХГТ, 20ХНЗА): Для зубчатых колес, требующих твердой поверхности (HRC 58–62) и вязкой сердцевины.
- Азотированные стали (38Х2МЮА): Для валов, работающих в условиях умеренных нагрузок, но требующих высокой коррозионной стойкости и стабильности размеров.
- Бронзы и специальные полимеры: Для венцов червячных передач, где важно снижение коэффициента трения.
Критически важным является контроль качества термообработки. Глубина закаленного слоя должна соответствовать модулю зацепления. Недостаточная глубина ведет к выкрашиванию зуба, избыточная — к хрупкому разрушению.
4. Геометрическая оптимизация и модификация профиля
Стандартный эвольвентный профиль зуба часто подвержен краевым контактам из-за деформации валов под нагрузкой. При индивидуальном проектировании применяется продольная и профильная модификация зуба (бочкообразность и модификация профиля зуба). Это смещает зону контакта в центр зуба, компенсируя прогиб валов и монтажные погрешности. Результат — снижение шумности на 5–8 дБ и увеличение ресурса на 30–40%.
Технические параметры и спецификации: На что обращать внимание
При заказе или разработке индивидуальной трансмиссии технические требования должны быть сформулированы максимально точно. Размытые формулировки вроде «надежная работа» недопустимы. Ниже приведена таблица ключевых параметров, которые подлежат обязательной оптимизации в рамках проекта.
| Параметр | Описание и влияние на систему | Типичные значения / Допуски |
|---|---|---|
| Коэффициент перекрытия | Определяет плавность передачи движения. Чем выше, тем меньше шум и вибрация. | > 1.2 для прямозубых, > 2.0 для косозубых |
| Модуль зацепления (m) | Базовый размер зуба. Влияет на прочность и габариты. | От 0.5 мм (приборы) до 20+ мм (тяжелое машиностроение) |
| Точность изготовления | Класс точности по ГОСТ или ISO. Влияет на кинематическую погрешность. | ISO 5-6 (прецизионные), ISO 8-9 (общепром) |
| Люфт (угловой зазор) | Угловой зазор между зубьями. Критичен для сервоприводов. | < 1 угл. мин (прецизионные), до 10-15 угл. мин (силовые) |
| КПД ступени | Отношение выходной мощности к входной. | 0.97–0.99 (цилиндрические), 0.7–0.9 (червячные) |
| Температурный режим | Рабочий диапазон температур смазки и материалов. | -40°C … +120°C (стандарт), до +200°C (спец.) |
Важно понимать, что улучшение одного параметра часто ухудшает другой. Например, снижение люфта требует более высокой точности изготовления и качественной сборки, что резко увеличивает стоимость. Задача инженера — найти баланс, оптимальный для конкретной задачи.
Применение в отраслях: Реальные кейсы и цифры
Теория бессильна без практики. Рассмотрим два конкретных примера внедрения индивидуальных решений, демонстрирующих экономический и технический эффект.
Кейс 1: Горнодобывающая промышленность (Конвейерные приводы)
Проблема: Крупный горно-обогатительный комбинат столкнулся с частыми выходами из строя редукторов главного конвейера руды. Стандартные двухступенчатые цилиндрические редукторы не выдерживали пусковых моментов при полной загрузке ленты (масса груза до 500 тонн). Срок службы составлял менее 8 месяцев, что приводило к простоям линии.
Решение: Был разработан индивидуальный дизайн решений для трансмиссий с использованием трехступенчатой планетарно-цилиндрической схемы. Ключевые изменения:
- Увеличен модуль зацепления первой (планетарной) ступени для распределения нагрузки по сателлитам.
- Применена сталь 18ХГТ с глубокой цементацией и криогенной обработкой для снятия остаточных напряжений.
- Корпус выполнен из высокопрочного чугуна ВЧ 50 с ребрами жесткости, рассчитанными методом конечных элементов (МКЭ) для гашения вибраций.
- Интегрирована система принудительной смазки с фильтрацией и охлаждением.
Результат: Ресурс работы увеличился до 36+ месяцев. КПД системы вырос с 0.92 до 0.96, что дало экономию электроэнергии около 12 000 кВт·ч в год на один привод. Окупаемость проекта составила 14 месяцев.
Кейс 2: Пищевая промышленность (Фасовочные линии)
Проблема: Производитель молочных продуктов нуждался в приводе для высокоскоростного фасовочного автомата. Стандартные решения имели слишком большие габариты, не вписываясь в санитарную зону, и требовали регулярной смазки, что создавало риск загрязнения продукта.
Решение: Разработка компактного волнового редуктора в герметичном корпусе из нержавеющей стали AISI 316L.
- Использование гибкого колеса из специального композитного материала, не требующего смазки в зоне контакта.
- Нулевой люфт обеспечил точность позиционирования поршня ±0.1 мм.
- Полная герметизация IP69K позволила мойку оборудования водой под высоким давлением.
Результат: Скорость линии увеличена на 25%. Затраты на обслуживание снижены на 90% благодаря отсутствию необходимости регулярной замены масла. Соответствие стандартам HACCP и EHEDG достигнуто без дополнительных кожухов.
Сравнение: Стандартное решение vs Индивидуальный дизайн
Для принятия обоснованного решения закупщикам необходимо четко видеть разницу между покупкой «коробочного» продукта и заказом инженерной разработки. Ниже приведено сравнение по ключевым бизнес- и техническим метрикам.
| Критерий | Стандартная трансмиссия (Catalog) | Индивидуальное решение (Custom Design) |
|---|---|---|
| Срок поставки | 2–6 недель (со склада или быстрое производство) | 12–24 недели (проектирование + изготовление) |
| Стоимость единицы | Низкая (эффект масштаба) | Высокая (NRE затраты, уникальные операции) |
| Энергоэффективность | Средняя (усредненные показатели) | Максимальная (оптимизация под точку работы) |
| Габариты и вес | Избыточные (универсальный корпус) | Оптимальные (топологическая оптимизация) |
| Интеграция | Требует переходников, муфт, доработок | Прямая интеграция в узел оборудования |
| Риск отказа | Средний/Высокий (если условия отличаются от стандартных) | Минимальный (расчет под реальные нагрузки) |
| TCO (5 лет) | Выше за счет ремонтов и энергопотерь | Ниже за счет надежности и эффективности |
Как видно из таблицы, индивидуальное решение выигрывает на дистанции. Если ваше оборудование работает в режиме 24/7, является критическим звеном производственной линии или эксплуатируется в экстремальных условиях, выбор в пользу кастомизации экономически оправдан уже на втором году эксплуатации.
Реализация на практике: Опыт ООО «Аньхой Хайи Тяжёлое Машиностроение»
Переход от теории к производству требует мощной технологической базы. Ярким примером компании, успешно реализующей принципы индивидуального инжиниринга в сфере тяжелого машиностроения, является ООО «Аньхой Хайи Тяжёлое Машиностроение». Предприятие, расположенное в экономико-технологической зоне Цзючао (провинция Аньхой, Китай), базируется на производственном опыте компании «Цзюли Машинери Мануфэкчеринг Ко., Лтд» и специализируется на полном цикле создания трансмиссионного оборудования повышенной надёжности.
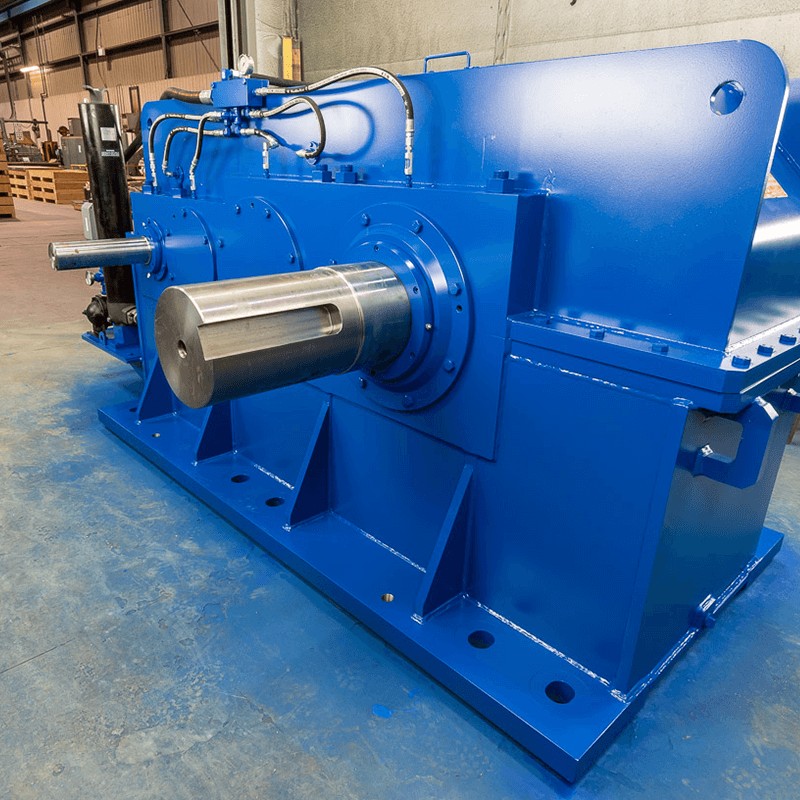
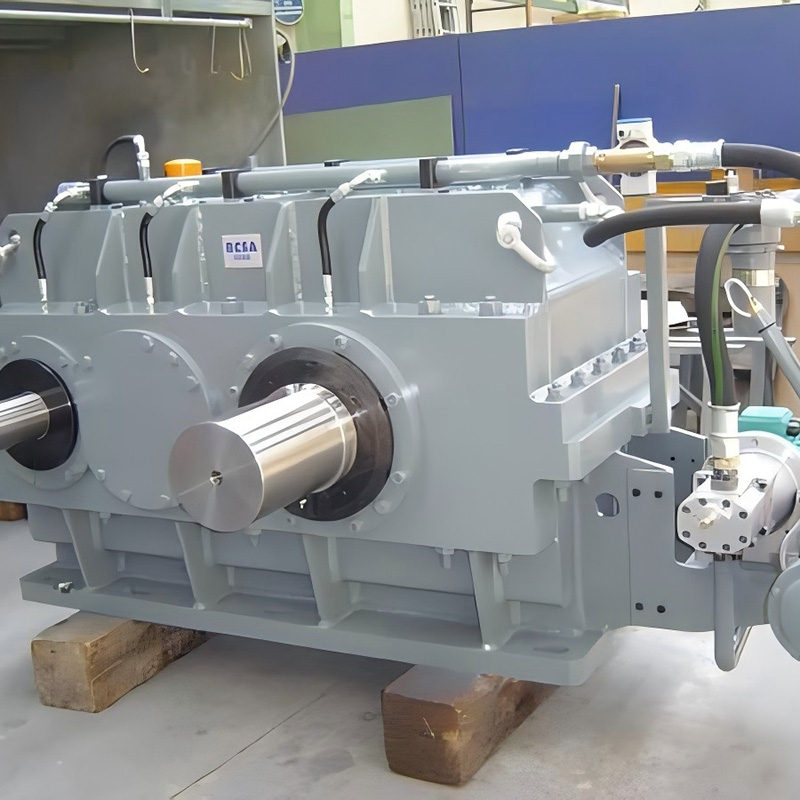
Производственная площадка площадью 20 000 квадратных метров оснащена более чем сотней единиц высокоточного оборудования, включая современные зубообрабатывающие центры и печи для контролируемой термообработки. Это позволяет компании не просто собирать узлы из покупных компонентов, а осуществлять глубокую инженерную проработку нестандартных редукторов, вал-шестерен и специализированных приводов.
Портфолио реализованных проектов «Аньхой Хайи» подтверждает эффективность такого подхода в самых требовательных отраслях:
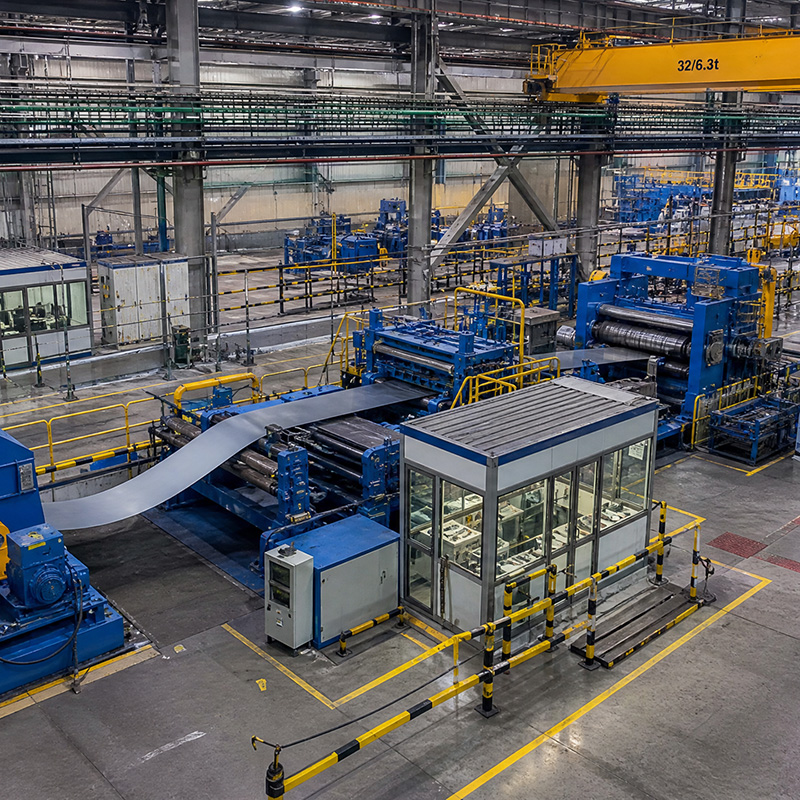
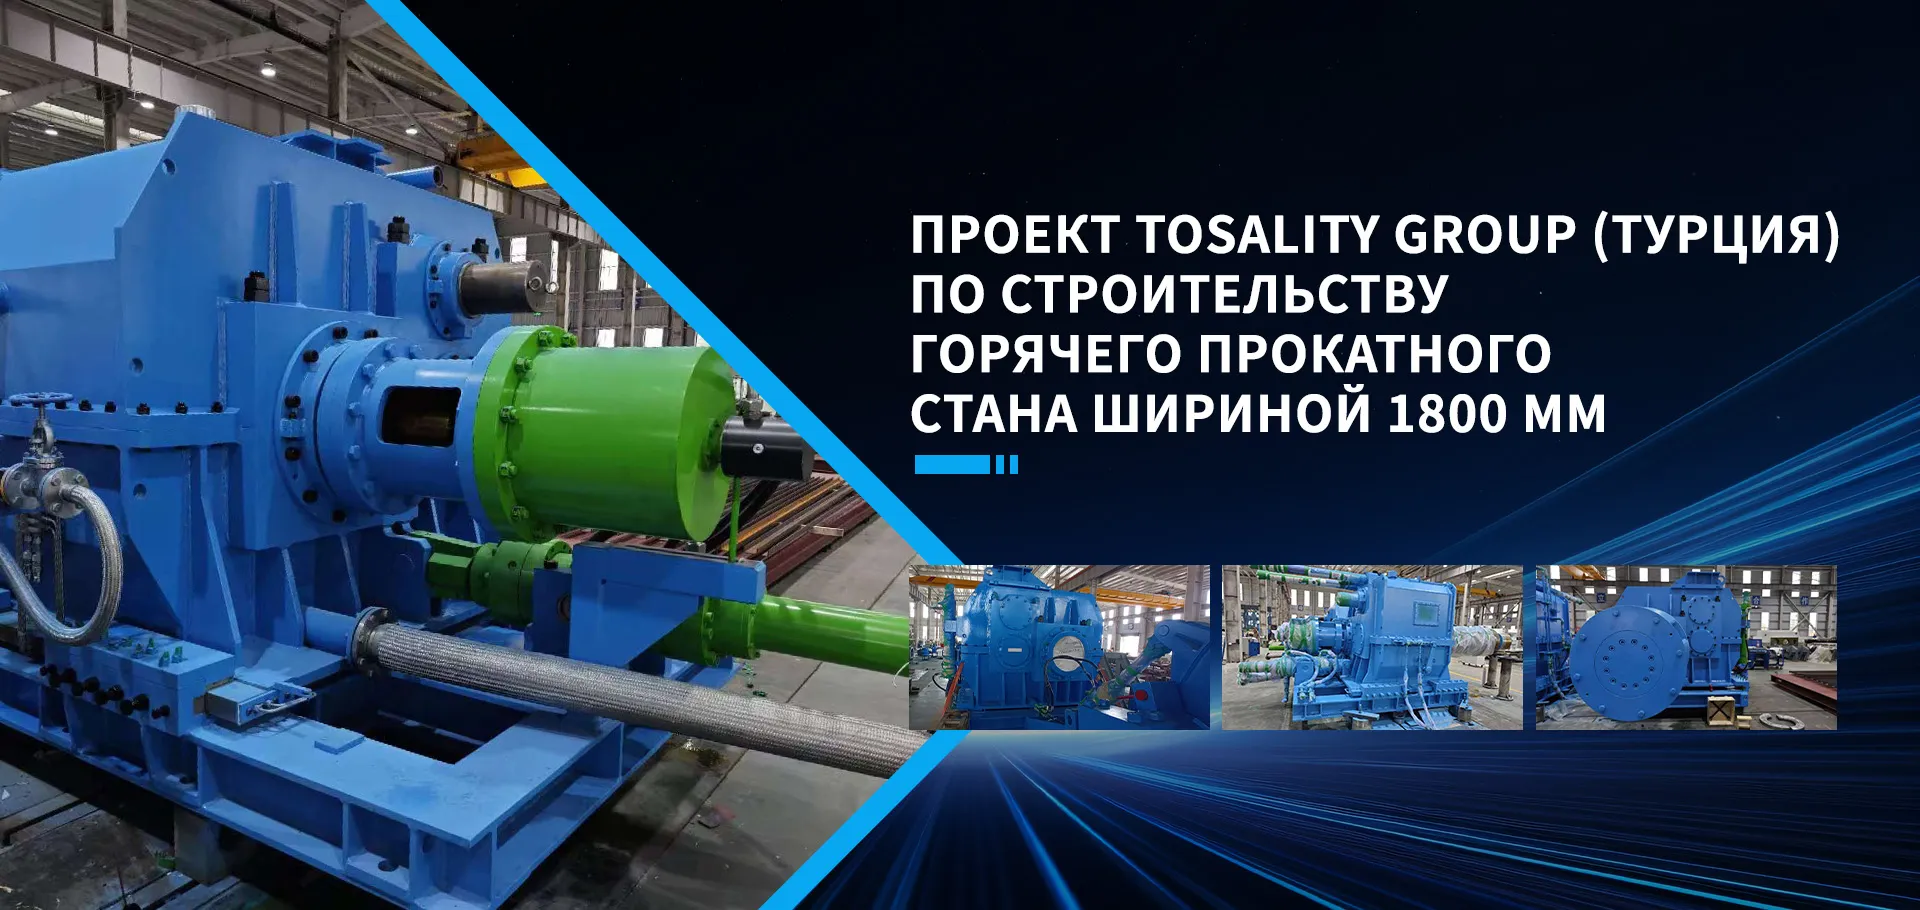
- Металлургия: Разработка холодного нереверсивного четырёхвалкового стана для прокатки алюминиевой ленты (проект для Хэнань Юнтун), редукторы для линий травления и правки шириной 2250 мм (Чайна Металлурджи СИЭЙДИ Гуанси Шэнлун), а также главные редукторы для Вэйбао Металлургия.
- Горнодобывающая и тяжелая промышленность: Создание редукторов разматывателей для Тайюаньской стали, приводов для моталок (Чжунчжунъюань Синьюй Машинери) и установок для выдавливания слитков.
- Международные проекты: Успешная поставка оборудования для проекта Динсинь в Индонезии, что демонстрирует способность компании адаптировать решения под различные климатические и эксплуатационные условия рынков СНГ, Юго-Восточной Азии и Ближнего Востока.
Ключевым преимуществом такого производителя является наличие собственного конструкторского бюро и строгой системы контроля качества на всех этапах — от входного контроля сырья до функциональных испытаний под нагрузкой. Именно такой комплексный подход гарантирует, что индивидуальный дизайн решений для трансмиссий будет реализован с соблюдением всех расчетных параметров прочности и КПД.
Как выбрать производителя: Критерии оценки компетенций
Рынок предложений широк, но не все компании обладают реальной способностью выполнить сложный инженерный заказ. Многие позиционируют себя как производители, являясь лишь сборщиками покупных компонентов. При выборе партнера для реализации проекта индивидуальный дизайн решений для трансмиссий, обратите внимание на следующие маркеры компетенции:
- Наличие собственного КБ и лицензионного ПО: Запросите информацию об используемых системах расчета (например, KissSoft, ANSYS, SolidWorks Simulation). Компания должна иметь возможность предоставить отчеты по прочностному расчету и контактным напряжениям.
- Парк металлообрабатывающего оборудования: Наличие зубофрезерных станков с ЧПУ (например, Liebherr, Gleason Pfauter), шлифовальных центров и печей для термообработки с контролируемой атмосферой. Аутсорсинг ключевых операций снижает контроль качества.
- Лаборатория контроля качества: Обязательны координатно-измерительные машины (КИМ), твердомеры, шероховатомеры и приборы для проверки биения. Каждый зубчатый венец должен проходить инструментальный контроль.
- Опыт в вашей отрасли: Производитель, делающий отличные редукторы для станков, может не знать нюансов пищевой гигиены или взрывозащиты для нефтегаза. Требуйте референс-лист с похожими проектами.
- Прозрачность цепочки поставок: Вы должны знать, откуда поставляется сталь и подшипники. Сертификаты на материалы (3.1 по EN 10204) должны предоставляться беспрепятственно.
Логистика, экспорт и сервисная поддержка в 2026 году
Глобальная логистика претерпела изменения. При заказе индивидуального оборудования важно учитывать не только цену FOB, но и условия поставки DDP/DDU. Тяжелые трансмиссии требуют специальной упаковки (деревянные ящики с фиксацией, влагопоглотители) для предотвращения повреждений при морской или ж/д перевозке.
Сервисная поддержка для кастомных изделий отличается от стандартной. Поскольку запчасти не лежат на складе у дилера, производитель обязан предоставить «аварийный комплект» (комплект быстроизнашивающихся деталей) вместе с основной поставкой. В этот комплект обычно входят уплотнения, подшипники качения и, иногда, резервная пара шестерен. Также критически важна доступность чертежей и 3D-моделей для будущего ремонта. Убедитесь, что контракт предусматривает передачу исполнительной документации.
Типичные ошибки при заказе индивидуальной трансмиссии
Даже опытные инженеры допускают ошибки при формировании ТЗ. Вот список наиболее распространенных проблем, которые приводят к удорожанию или снижению качества:
- Неверное определение направления нагрузки: Радиальная и осевая нагрузки должны быть указаны точно. Ошибка в знаке осевой силы может привести к неправильному выбору типа подшипников и их быстрому разрушению.
- Игнорирование резонансных частот: Трансмиссия не должна иметь собственных частот колебаний, совпадающих с рабочими оборотами двигателя. Необходим модальный анализ конструкции.
- Экономия на смазке: Выбор неподходящего типа смазки (консистентная вместо жидкой или наоборот) или игнорирование требований к вязкости при низких температурах запуска.
- Отсутствие учета теплового расширения: В длинных валах или при больших перепадах температур необходимо предусматривать компенсаторы или плавающие опоры, иначе возникнут дополнительные внутренние напряжения.
FAQ: Часто задаваемые вопросы по индивидуальному проектированию
Какова минимальная партия для заказа индивидуальной трансмиссии?
Технологически возможно изготовление единичного экземпляра (штучное производство). Однако экономически целесообразно начинать от 1–5 штук, чтобы распределить затраты на программирование ЧПУ и настройку инструмента. Для серий от 50 штук стоимость единицы может снизиться на 30–40%.
Влияет ли индивидуальный дизайн решений для трансмиссий на гарантийные обязательства?
Да, как правило, гарантия на кастомные изделия составляет 12–24 месяца, но она строго привязана к соблюдению режимов эксплуатации, указанных в паспорте. Если нагрузка превышает расчетную, гарантия аннулируется. Поэтому важен точный сбор данных на этапе проектирования.
Можно ли модернизировать существующее оборудование с помощью индивидуальных решений?
Абсолютно. Реверс-инжиниринг (обратное проектирование) позволяет создать улучшенную копию изношенного редуктора с применением современных материалов и геометрии, сохраняя присоединительные размеры. Это часто дешевле покупки нового станка.
Сколько времени занимает этап проектирования?
Концептуальное проектирование и согласование кинематики занимают 2–4 недели. Детальная проработка, прочностные расчеты и подготовка готовых к производству чертежей — еще 3–6 недель. Общий срок предпроизводственной стадии составляет 1.5–2.5 месяца.
Заключение и рекомендации по дальнейшим действиям
В 2026 году индивидуальный дизайн решений для трансмиссий является не просто техническим упражнением, а стратегическим инструментом повышения эффективности бизнеса. Переход от стандартных компонентов к инженерно-оптимизированным приводам позволяет снизить энергозатраты, минимизировать простои и создать продукт, который действительно выделяется на рынке своими характеристиками.
Мы рекомендуем начать с аудита ваших текущих приводных систем. Определите узкие места: где происходят частые поломки? Где чрезмерное энергопотребление? Где нехватка места? Собрав эти данные, вы сможете сформулировать четкое техническое задание.
Не бойтесь сложных задач. Современное производственное оборудование и методы компьютерного моделирования позволяют реализовать практически любую кинематическую схему. Главное — выбрать партнера, который мыслит как инженер, а не просто как продавец металла.
Если вы готовы обсудить специфику вашего проекта и получить предварительную оценку технической реализуемости и стоимости, наши специалисты готовы провести бесплатный экспресс-анализ вашей текущей конфигурации.
Готовы оптимизировать вашу трансмиссионную систему?
Свяжитесь с нашим инженерным отделом для получения консультации и расчета стоимости проекта.
→ Запросить техническое задание и консультацию
Дополнительные материалы и примеры реализованных проектов вы можете найти в разделе технических решений на нашем сайте.