
Алюминиевая полоса толщиной 0,05 мм не трясется: разматыватель холодной чистовой обработки 1850 мм и редуктор намотки
2026-10-09
Размотка и намотка алюминиевого проката холодной чистовой обработки — это не тот же вид работы, что и линия травления на сталелитейном заводе. Самая тонкая полоса имеет толщину 0,05 мм, а скорость намотки установлена на уровне 1500 м/мин. Пока коробку трясут, будут волны или рваные полоски; Как только масло сливается с вала, поверхность алюминиевой полосы будет сразу же очищена. Что нужно Lidao для этой лески длиной 1850 мм, так это чистое переключение передач, утечка масла и утечка масла, а также одновременная выравнивание интерфейса катушки.
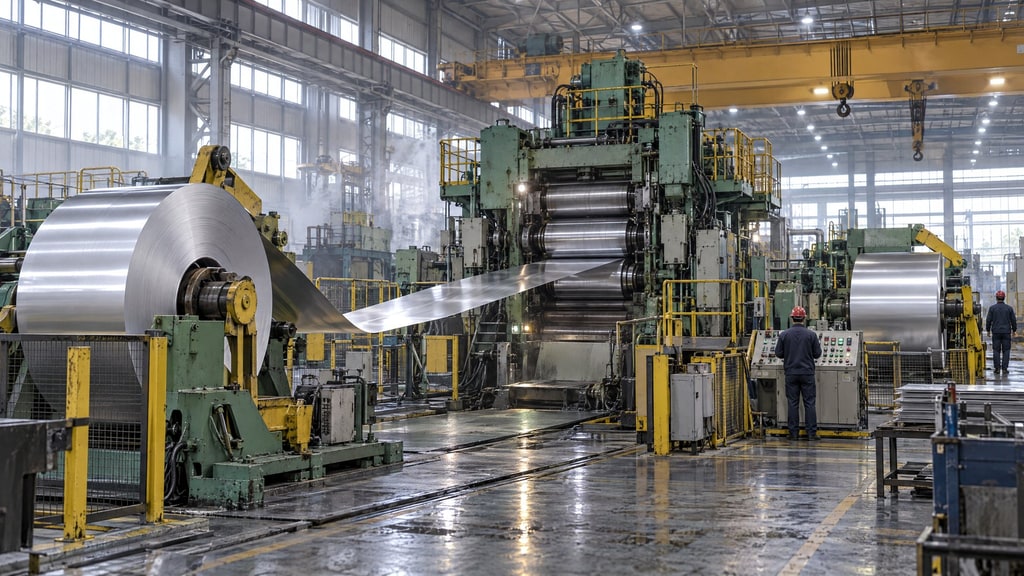
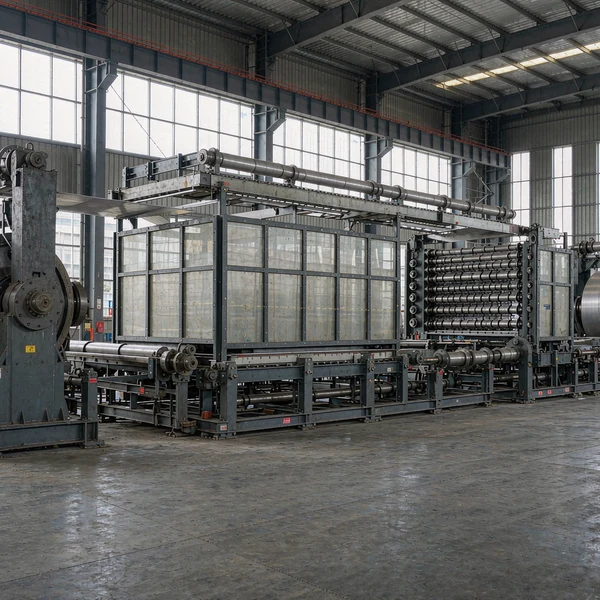
Рисунок 1. Вся линия холодной отделки алюминиевой полосы шириной 1850 мм. Размотка, четырехвалковый стан и намотка находятся на одном пролете. Поверхность алюминиевой полосы является отражающей, и при высокой скорости на поверхности полосы возникает вибрация.
Отрасль и опыт клиента
Полосы изготавливаются из алюминия и алюминиевых сплавов 1×××, 3×××, 5×××, 8××× толщиной 0,05–1,5 мм и шириной 900–1750 мм. Внутренний диаметр рулона – 610 мм, внешний – до 2300 мм, масса рулона – до 19 т (включая рукав). Двигатель размотки 2×320 кВт, двигатель намотки 3×320 кВт, скорость 540/1450 об/мин. Воздушный тракт 0,4–0,5 МПа, масляный цилиндр 14 МПа.
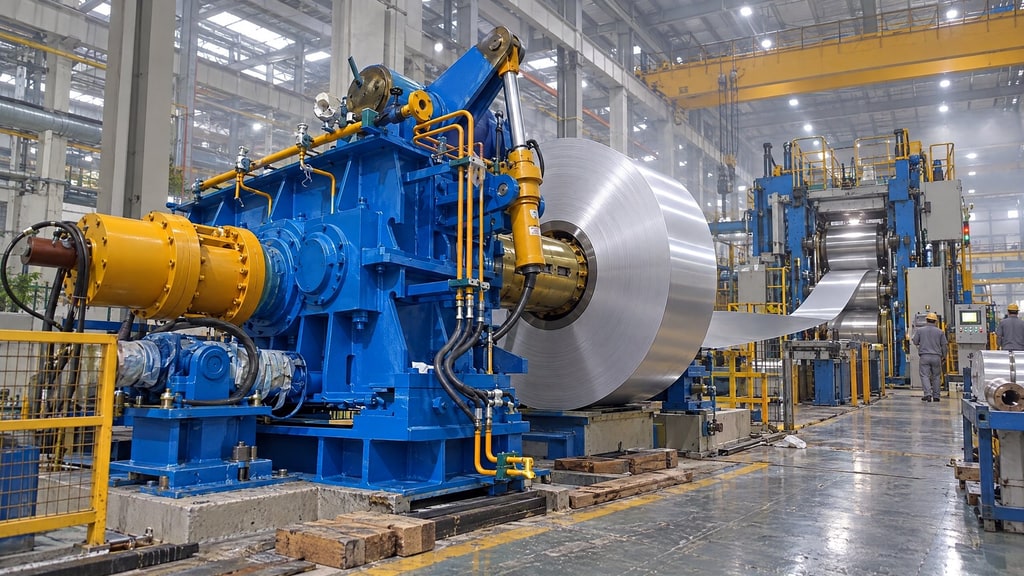
Рисунок 2. Сторона разматывания. Гидравлический барабан расширения и сжатия затягивает алюминиевый рулон, и тонкая полоса поступает на прокатный стан. Низкоскоростная передача должна стабилизировать рулон массой 19 тонн, а высокоскоростная передача может достигать скорости 1090 м/мин.
Болевые точки и потребности проекта
Режим напряжения и скорость связаны между собой. Размотка: максимум 50 кН на низкой скорости (0–545 м/мин), максимум 25 кН на высокой скорости (0–1090 м/мин). Намотка: максимальное низкоскоростное усилие — 50 кН (0–750 м/мин), высокоскоростное — максимальное 25 кН (0–1500 м/мин). Толстые материалы и высокое натяжение обрабатываются на низкой скорости, тонкие материалы и высокое натяжение — на высокой скорости. Если подшипник коробки переключения передач не может получить масло, подшипник должен быть горячим, прежде чем возникнут какие-либо проблемы с поверхностью зубьев.
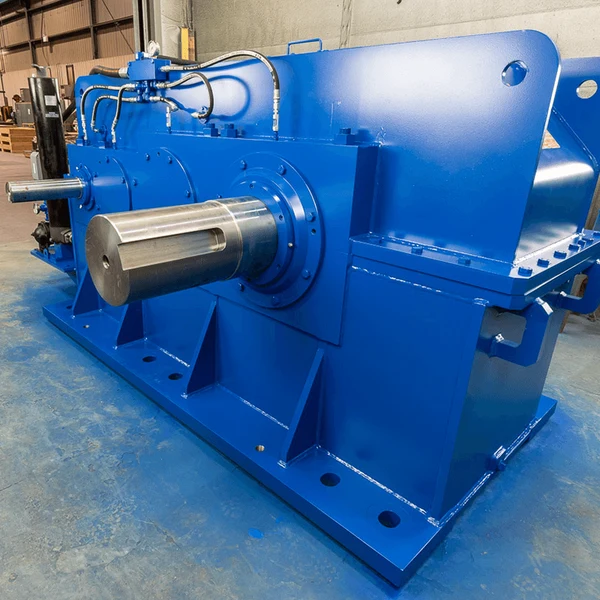
Цеха по обработке алюминия более чувствительны к утечкам масла. Как только масло выльется из прозрачной крышки вала, оно попадет непосредственно на поверхность ремня. Разматыватель также должен быть оснащен центрирующим скользящим основанием. Рулон массой 19 т отклоняется на большой скорости, и скользящее основание застревает раньше, чем повреждается шестерня. Выходной вал должен быть обработан в соответствии с интерфейсом гидравлического расширения и сжатия барабана, вал нельзя сначала изготовить, а затем собрать на месте.
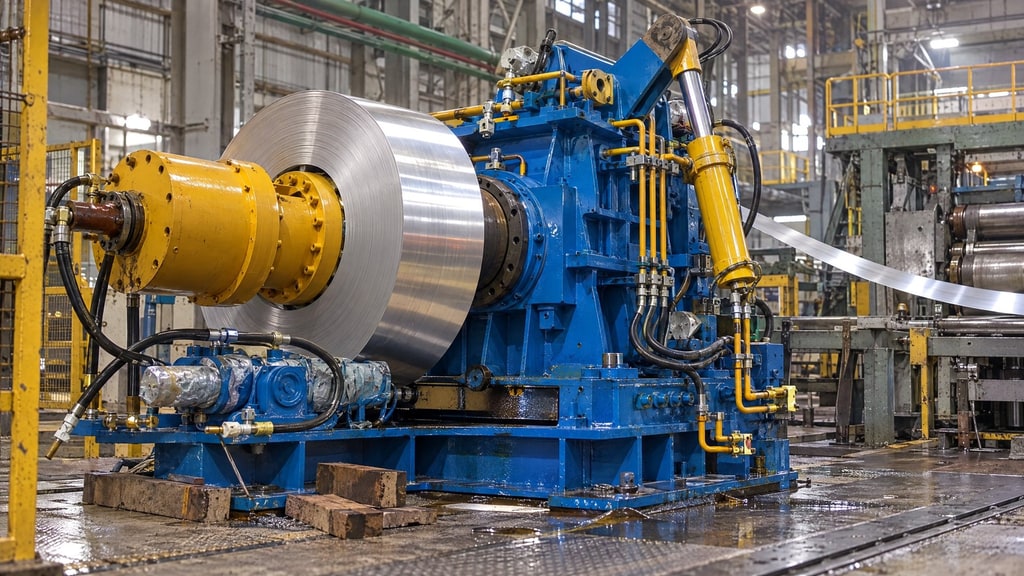
Рисунок 3. Разматывание нити барабана. Золотой барабан расширения и сжатия, желтый гидравлический цилиндр и скользящее основание являются интерфейсами разматывающего редуктора на месте. Шпилька выйдет из строя раньше, чем шестерня.
Применение и решения для полевого оборудования
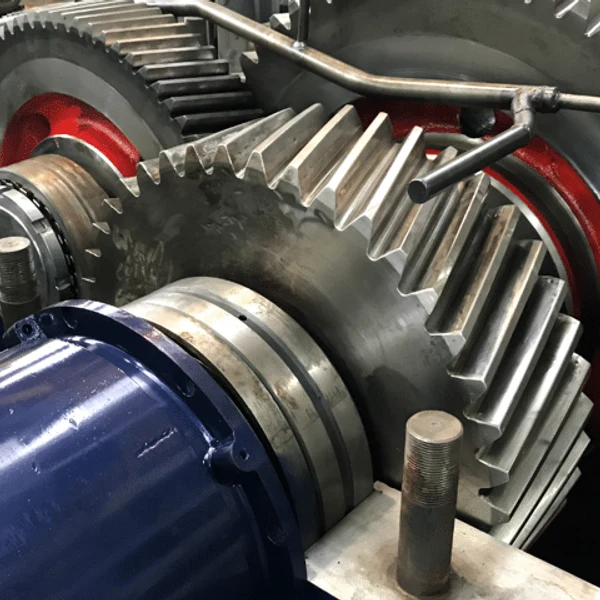
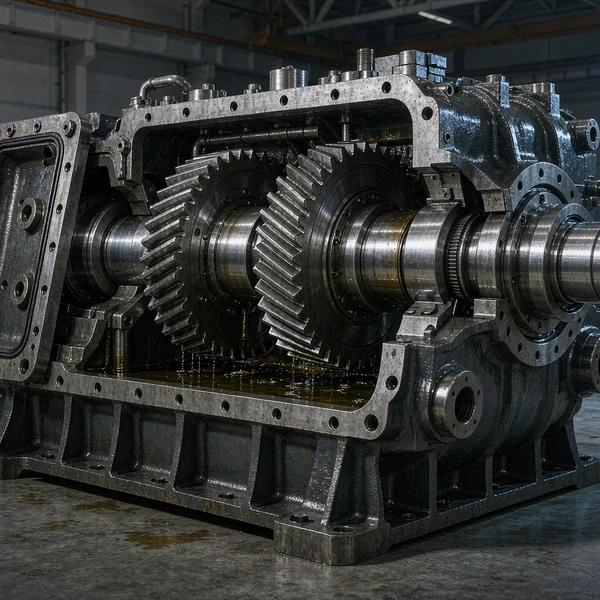
Редуктор изготовлен по методу холодной чистовой размотки, без стальной заводской разматывательной коробки. Коэффициент запаса прочности контакта шестерни 1,1–1,2, изгиб 1,3, коэффициент рабочего состояния КА=1,3; класс точности 6, твердая поверхность зуба HRC58–62, материал не менее 20ХН2МоА. Корпус коробки выкован и сварен, а указатель выступа сделан на поверхности коробки для облегчения центрирования. Подшипники следует выбирать из Waxle или Luoshafts, исходя из срока службы 35 000 часов. Косозубые шестерни с малым углом наклона винтовой линии используются для разделенных ступеней зубьев и тонкой циркуляции масла.
Разматыватель включает в себя центрирующее скользящее основание; Выходной вал обрабатывается в соответствии с гидравлическим интерфейсом барабана расширения и сжатия. Прозрачная крышка выходного вала используется для заливки масла, крышка смотрового отверстия позволяет видеть зацепление, а подшипники переключающей шестерни смазываются индивидуально. В договоре указано: рабочий шум на расстоянии 1 м от машины не должен превышать 80 дБ. Полное оборудование отправляется из цеха Чаоху, а гидравлические цилиндры и трубопроводы помещаются на бортовой грузовик, а затем отправляются в Ухэ для центровки на прокатном стане. Сначала проверьте базовый ход скольжения, а также расширение и сжатие барабана на месте, а затем откройте точки смазки для переключения на высоких и низких скоростях.
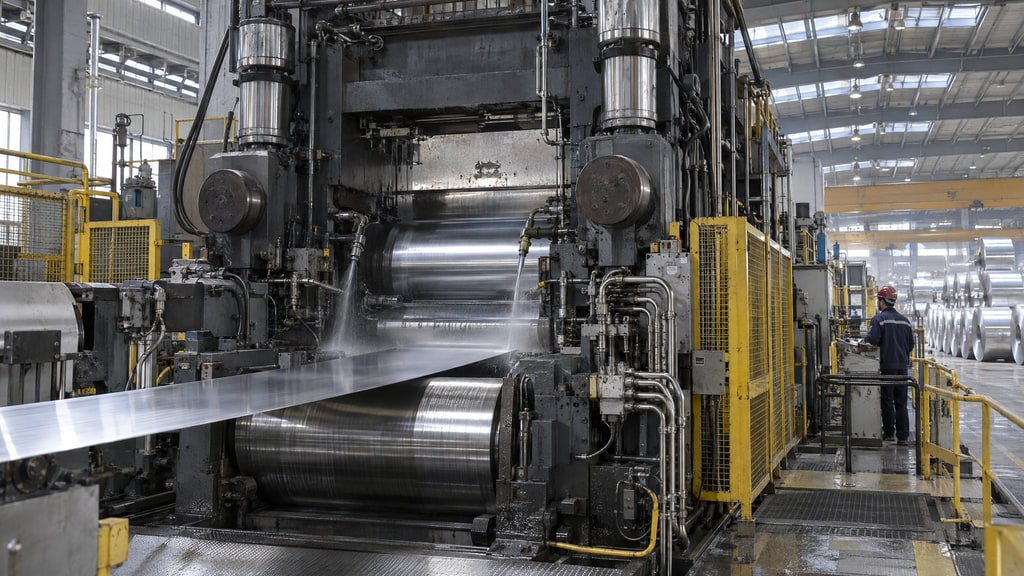
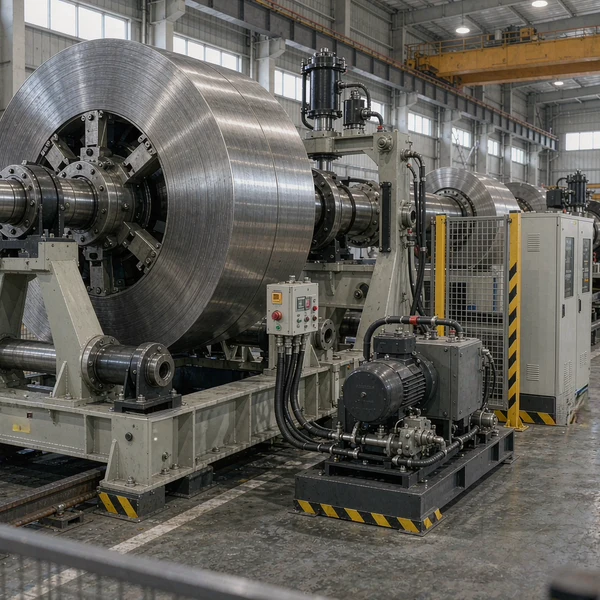
Рис. 4. Прохождение стали на четырехвалковом стане холодной прокатки. Раскатывающийся масляный туман и трубопровод AGC находятся в этом пролете, и система натяжения редуктора разматывания и намотки должна следовать за скоростью прокатки.
Результаты внедрения и отзывы клиентов
При нарезании резьбы на алюминиевой полосе низкоскоростная передача стабилизирует рулон массой 19 тонн, а высокоскоростная передача ускоряет тонкий материал. На месте были выявлены две вещи: масло не выбрасывается и нет явного удара при переключении передач. Эти две вещи более важны, чем скорость холостого хода. Высокоскоростная намотка тонкого листа является пределом возможностей этой линии. Поскольку редуктор подавляет вибрацию и масляный туман на скорости 1500 м/мин, для последующей прокатки фольги можно получить только сертифицированные материалы.
При проверке по-прежнему учитываются три вещи: температура подшипника переключения передач, утечка масла из выходного вала и заклинивание скользящего основания. Для аналогичной размотки холодной прокатки алюминия сначала необходимо определить скорость и систему натяжения, а затем можно обсудить межосевое расстояние. Заготовки из аккумуляторной фольги особенно требовательны к поверхности. Уплотнительные конструкции и конструкции возврата масла не являются «аксессуарами» и являются условием стабильности этой линии.
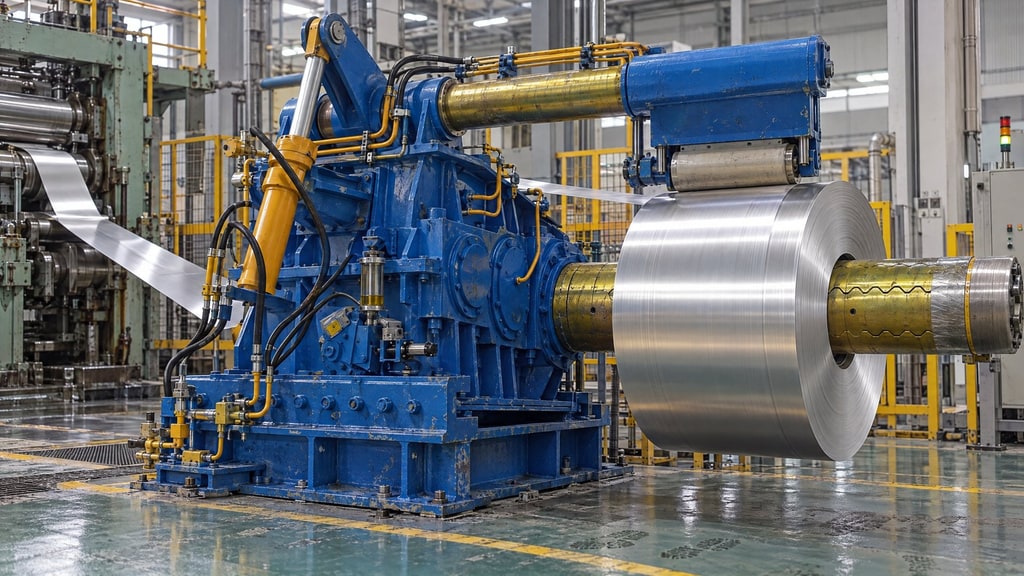
Рисунок 5. Выход из намотки. При достижении скоростной передачи 1500 м/мин масло не выбрасывается и ударов при переключении передач нет. Эти две вещи более важны, чем скорость холостого хода.
-


-
-


-
-


-

Telegram
-


wechat
-


wechat