
Каковы распространенные неисправности редукторов? Как быстро судить и справляться с этим?
2026-10-29
Редуктор, являющийся незаменимым звеном передачи мощности в современной промышленной системе, его стабильная и надежная работа напрямую связаны с эффективностью работы и жизненным циклом всей производственной линии. Нестандартные редукторы для тяжелых условий эксплуатации играют незаменимую ключевую роль, особенно в тяжелой промышленности, такой как сталелитейная, цветная металлургия, машиностроение и горнодобывающее оборудование. Однако «насыпь в тысячу миль разрушена муравьиным гнездом». Если в процессе установки и отладки пренебречь хорошо спроектированным и прецизионно изготовленным редуктором, его производительность будет значительно снижена и даже приведет к катастрофическому выходу оборудования из строя. В этой статье мы объединим глубокий накопленный и профессиональный опыт компании Anhui Haiyi Heavy Industry Co., Ltd. в области нестандартных редукторов для тяжелых условий эксплуатации, систематически проанализируем ключевые моменты всего процесса установки и отладки редукторов, а также предоставим информацию об особых факторах окружающей среды русскоязычного рынка с целью помочь клиентам избежать типичных ошибок, максимально использовать потенциал оборудования и создать прочную производственную основу.
1. Подготовительные работы перед монтажом: возведение высотного здания с земли.
Сложный монтаж начинается с тщательной подготовки. После того, как редуктор прибудет на объект, не стоит торопиться с успехом и начинать поспешно. Систематическая предварительная проверка и подготовка являются первой и важной линией защиты, позволяющей устранить скрытые опасности на поздних стадиях и обеспечить бесперебойную установку.
1.1 Базовая проверка: стабильность – главный приоритет
Фундамент для установки редуктора подобен фундаменту здания, и его важность очевидна. Хорошо спроектированный и хорошо сконструированный фундамент должен прочно выдерживать статический вес редуктора и эффективно поглощать динамические воздействия и вибрацию, вызванные зацеплением шестерен и изменениями нагрузки во время работы. Прочность, жесткость и устойчивость фундамента напрямую определяют, сможет ли редуктор работать без проблем в течение длительного времени.
При проверке фундамента нужно акцентировать внимание на следующих аспектах. сначала этоПрочность и материал, для большинства сверхмощных редукторов рекомендуется использовать железобетонный фундамент классом прочности не ниже С30/37. После завершения заливки необходимо обеспечить достаточный период выдержки (обычно не менее 28 дней). Устанавливать оборудование можно только после достижения им проектной прочности. с последующимГеометрическая точностьОсновными показателями являются плоскостность и ровность основной поверхности. Мы рекомендуем контролировать допуск плоскостности монтажной поверхности фундамента в пределах 0,05 мм/м, а общее отклонение от горизонтальности не должно превышать 0,1 мм. Измерения можно производить с помощью прецизионного уровня или лазерного уровня. Любые участки, выходящие за пределы допуска, необходимо повторно заделать или отрегулировать с помощью прецизионных прокладок, а не «просто обходиться».
Кроме того, для огромного количества клиентов на рынках России и СНГ требуются особые условия.климатические факторывлияние. В районах с продолжительной зимой и экстремально низкими температурами распространено морозное пучение почвы. Поэтому конструкция фундамента должна заходить глубоко под слой мерзлого грунта или принимать эффективные теплоизоляционные и противозамерзающие меры для предотвращения смещения и деформации фундамента оборудования, вызванных циклом морозного пучения, оттаивания и просадки фундамента, тем самым нарушая точность центровки редуктора, первичного двигателя и рабочей машины.
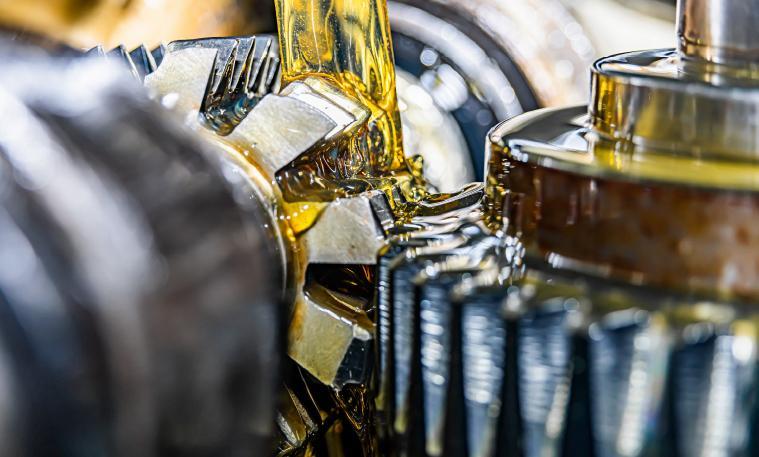
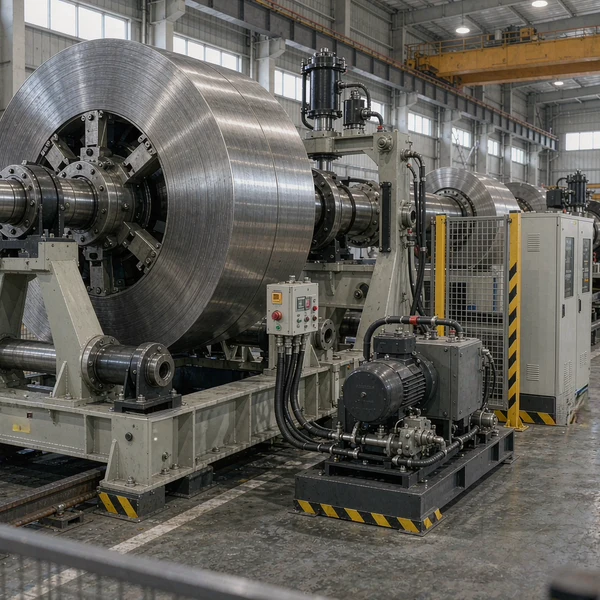
Рисунок: Плановое техническое обслуживание редуктора: регулярно проверяйте состояние масла.
1.2 Распаковка и осмотр: пресекаем проблемы в зародыше
Проверка распаковки — это первый шаг при получении оборудования, а также ключевой шаг в обнаружении потенциальных проблем и разъяснении ответственности. Haiyi Heavy Industry применяет процессы множественного армирования, вакуумной защиты от влаги и коррозии для экспортного оборудования, особенно продукции, предназначенной для транспортировки на большие расстояния, например, в русскоязычные регионы. Но даже в этом случае тщательный осмотр при распаковке по-прежнему необходим.
Мы рекомендуем клиентам обращаться к следующему контрольному списку для систематической проверки:
| Объекты проверки | Основное содержание и стандарты проверки |
| Проверка данных паспортной таблички | Внимательно проверьте информацию на паспортной табличке на коробке редуктора, в том числе: модель, технические характеристики, передаточное число, мощность двигателя, номинальный крутящий момент, заводской номер и т. д., чтобы убедиться, что она полностью соответствует договору купли-продажи, техническому соглашению и упаковочному листу. Это основной шаг для подтверждения получения правильного продукта. |
| Проверка целостности внешнего вида | Проведите визуальный осмотр на 360 градусов вокруг редуктора, уделяя особое внимание корпусу коробки, поверхности фланцевого соединения, выступу вала (входной/выходной вал), подъемным проушинам, крышкам смотровых отверстий и другим деталям, чтобы убедиться в отсутствии неровностей, трещин, деформаций или серьезных повреждений краски во время транспортировки и подъема. Любое повреждение может повлиять на качество уплотнения или точность установки. |
| Опись вложений и документов | В соответствии с упаковочным листом пересчитайте аксессуары, входящие в комплект поставки, по одному. Обычно сюда входят: специальные анкерные болты, муфты (или их половины), запасные сальники, уплотнения, специальные инструменты для подъема или обслуживания и т. д. В то же время должна быть подтверждена целостность технической документации, такой как сертификаты на продукцию, сертификаты качества, инструкции по использованию и техническому обслуживанию, общие сборочные чертежи, базовые чертежи и т. д. Они являются важной основой для руководства по установке и дальнейшему техническому обслуживанию. |
| Статус сальника и защиты от ржавчины | Тщательно проверьте, целы ли сальники на всех концах вала, а также не свернуты ли кромки, не повреждены ли они и не имеют ли признаков старения. В то же время проверьте, является ли антикоррозийная смазка, нанесенная на прецизионные обработанные поверхности, такие как удлинители вала и поверхности фланцев, ровной и неповрежденной, а также нет ли каких-либо пятен ржавчины. |
Благодаря такому систематическому осмотру при распаковке проблемы можно обнаружить с первого раза. Будь то повреждение при транспортировке или упущения при доставке, мы можем вовремя связаться с поставщиком, чтобы решить проблему, чтобы избежать возникновения проблемы в процессе установки и увеличения потерь.
2. Ключевые моменты в процессе установки: Стремитесь к совершенству и учитывайте каждую деталь.
Вход в формальный процесс монтажа означает выход на этап, который имеет самые высокие технические требования и наиболее чувствителен к операционной точности во всей работе. «Если ты что-то упустишь, ты пропустишь это за тысячу миль» — ярко отражено здесь. Каждая деталь, такая как точность соосности, установка муфты и подключение трубопровода, напрямую связана с судьбой редуктора и даже всей цепи трансмиссии.
2.1 Выравнивание: ядро ядра
Под центровкой понимается процесс регулировки осей редуктора, первичного двигателя (обычно двигателя) и рабочей машины для достижения соосности. Это самое техническое и наиболее легко упускаемое из виду звено при установке редуктора. Плохое выравнивание приведет к ряду разрушительных последствий для всей системы передачи:
> По статистике, более 50% отказов вращающихся механизмов (в том числе повреждение подшипников, выход из строя уплотнений, чрезмерная вибрация) прямо или косвенно связаны с плохой центровкой. Казалось бы, небольшое радиальное или угловое отклонение создаст огромную дополнительную радиальную силу и изгибающий момент через муфту при высокоскоростном вращении, как неутомимый «разрушитель», непрерывно воздействующий на подшипники, сальники и системы зубчатых передач.
В настоящее время существует два основных метода выравнивания:
- Традиционный метод выравнивания таблицы: Используйте одну или несколько пар циферблатных индикаторов (или циферблатных индикаторов) для расчета и регулировки положения оборудования путем измерения биения торца муфты и внешнего круга. Этот метод малозатратен и не требует дорогостоящих инструментов, но во многом зависит от опыта и навыков оператора, требует много времени и подвержен ошибкам в показаниях и расчетах.
- Метод лазерного выравнивания: Это современный высокоточный метод выравнивания, настоятельно рекомендуемый компанией Haiyi Heavy Industry. Установив лазерный передатчик и приемник на две оси, которые необходимо выровнять, и вращая оси, прибор может автоматически измерять и рассчитывать значения радиального и углового отклонения в реальном времени, а также использовать графический интерфейс, чтобы интуитивно подсказывать оператору, как отрегулировать оборудование (например, «поднять переднюю ножку на 0,15 мм»). Преимущества:Эффективный, точный (точность до 0,001 мм), высокая повторяемость, исключающая ошибки чтения, вызванные человеческим фактором..
Независимо от того, какой метод используется, конечная точность центровки должна соответствовать требованиям технической документации на оборудование. Если взять в качестве примера планетарный редуктор для тяжелых условий эксплуатации, используемый в главной передаче стального проката, стандарт точности центровки, рекомендованный Haiyi Heavy Industry, составляет:Отклонение радиального смещения муфты ≤ 0,05 мм, угловое отклонение (открытие) ≤ 0,08 мм. Для достижения этого стандарта часто требуются повторные измерения и регулировки.
【Анализ случая】Недавно установленный трансмиссионный редуктор с охлаждающим слоем на сталелитейной компании имел ненормальный шум и высокую температуру в подшипнике входного конца всего через 3 месяца после запуска в производство, и его пришлось остановить на техническое обслуживание. После разборки и осмотра было обнаружено, что сепаратор подшипника треснут, а тела качения сильно изношены. Основная причина в том, что точность центровки при установке серьезно превышала стандартную, а радиальное отклонение достигало 0,4 мм. Авария не только привела к прямым затратам на ремонт и запасные части почти в 50 000 юаней, но также привела к незапланированному простою продолжительностью до 48 часов, что привело к неизмеримым производственным потерям. Урок глубокий.
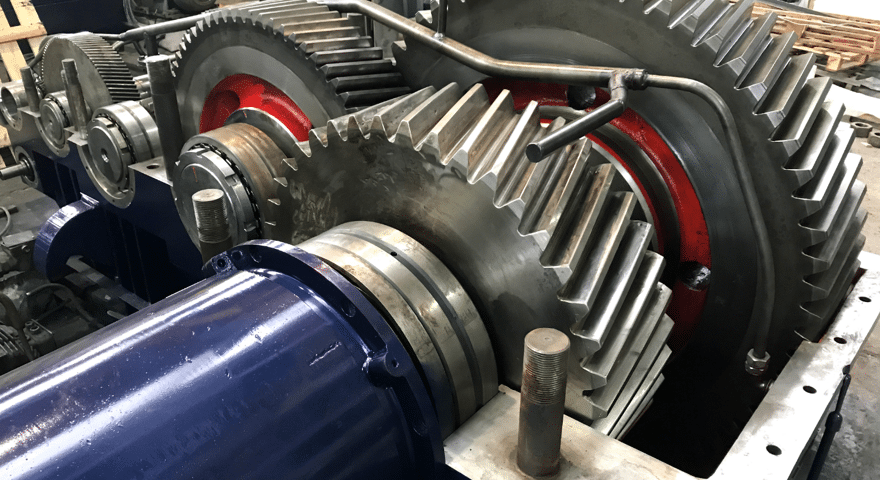
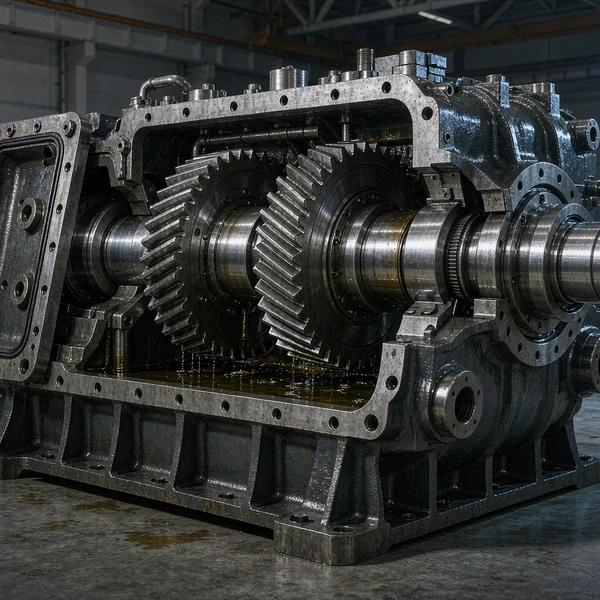
Рисунок: Система смазки редуктора – залог продления срока службы оборудования
2.2 Установка муфты: мост для передачи мощности
Муфта является ключевым компонентом, соединяющим двигатель и редуктор, редуктор и рабочую машину. Качество его установки напрямую влияет на плавность передачи усилия и сохранение точности центрирования. Для муфт, обычно используемых в редукторах для тяжелых условий эксплуатации (таких как зубчатые муфты и муфты с поликлиновыми пружинами), строгие удары молотком во время установки строго запрещены.
Рекомендуется правильная технология монтажа.Метод горячей загрузки. Используйте нагреватель с масляной ванной или индукционный нагреватель промышленной частоты, чтобы равномерно нагреть муфту (или ее ступицу) до 100–120°C. Температура нагрева должна строго контролироваться и может контролироваться инфракрасным термометром. Если температура слишком низкая, сборка будет затруднена; при слишком высокой температуре (не более 150°С) металлографическая структура материала муфты может измениться, что отразится на ее механических свойствах. После нагрева быстро и плавно установите его в назначенное положение на валу и подождите, пока он остынет и зафиксируется естественным путем. Весь процесс должен быть чистым и выполнен за один раз.
Если условия горячей загрузки недоступны, вы можете использоватьСпециальный метод прессования инструмента. Используйте такие инструменты, как винты и гидравлические съемники, чтобы оказывать постоянное осевое давление и медленно вдавливать муфту. В процессе запрессовки необходимо следить за тем, чтобы торцевая поверхность муфты была перпендикулярна оси, чтобы предотвратить наклон, заклинивание или повреждение шейки. Любая форма прямого удара молотком будет передавать огромную ударную нагрузку на подшипники внутри редуктора, вызывая появление крошечных ямок на поверхности тел качения или дорожек качения. Эти ямки в будущем быстро перерастут в усталостное растрескивание под воздействием циклов высоких напряжений, что приведет к преждевременному выходу подшипников из строя.
2.3 Соединение труб: основа смазки и охлаждения
Редукторы больших и тяжелых условий эксплуатации обычно оборудуются независимыми станциями принудительной смазки и системами охлаждения. Чистота и надежность соединения этих трубопроводов являются залогом обеспечения «кровообращения» и «нормальной температуры тела» редуктора.
Перед подключением трубопровода смазочного масла необходимо выполнить шаг, который нельзя пропустить.Травление, пассивация и продувка трубопроводов. В процессе изготовления и хранения новых стальных труб внутри остаются оксидная окалина, сварочный шлак, ржавчина и пыль. Если эти примеси занести в редуктор, они превратятся в ужаснейшие «абразивы», вызывающие необратимые царапины и износ поверхностей зубьев и дорожек качения подшипников. Правильный процесс: обезжиривание → травление → нейтрализация → пассивация → продувка сжатым воздухом. После завершения продувки используйте белую ткань для проверки устья трубы до тех пор, пока на белой ткани не останется следов грязи.
При подключении трубопровода охлаждающей воды обратите внимание на направления входа и выхода, отмеченные на охладителе, и не подключайте их наоборот, в противном случае эффективность теплообмена будет значительно снижена. При этом на трубопроводах рекомендуется устанавливать манометры и термометры для облегчения ежедневного контроля давления и температуры охлаждающей воды и оперативного выявления таких проблем, как засор или прерывание потока. Для оборудования, используемого в холодных регионах, таких как Россия, при выключении оборудования в зимнее время необходимо полностью слить воду из охладителя и трубопроводов или добавить в охлаждающую жидкость достаточное количество антифриза на основе этиленгликоля, чтобы предотвратить набухание льда и растрескивание оборудования.
3. Проверка пробного запуска: это мул или лошадь, выведите его на прогулку.
После завершения всех работ по установке и подключению пробный запуск является завершающим этапом проверки качества установки и выявления потенциальных проблем. Пробная эксплуатация должна следовать принципу: начинать с холостого хода к нагрузке, от низкой скорости к высокой скорости и продолжать шаг за шагом.
3.1 Пробный запуск на холостом ходу: предварительная проверка
Перед испытательным запуском на холостом ходу обязательно проведите окончательную статическую проверку: убедитесь, что все анкерные и соединительные болты затянуты с указанным моментом затяжки; смазочное масло залито в соответствии с необходимой маркой и количеством масла (обычно добавляется к центральной линии масляной отметки); Масляный насос и насос охлаждающей воды станции смазки запущены, циркуляция нормальная.
Во-первых, вам следует вручную повернуть автомобиль на несколько оборотов или использовать такие инструменты, как лом, чтобы медленно повернуть выходной вал редуктора, чтобы убедиться, что вся система трансмиссии вращается гибко, без каких-либо заеданий, жесткости или постороннего шума. Затем вы можете запустить двигатель, мгновенно запустить и остановить его, чтобы проверить, соответствует ли направление вращения редуктора проектным требованиям. После подтверждения можно приступать к непрерывной работе без нагрузки, которая обычно занимает не менее 2 часов.
Во время работы на холостом ходу необходимо осуществлять строгий контроль и подробно фиксировать следующие ключевые параметры:
- Температура подшипника: Каждые 15-30 минут используйте инфракрасный термометр или контактный термометр для измерения температуры всех вкладышей корпусов подшипников. На ранних стадиях работы температура будет постепенно повышаться и в конечном итоге достигнет состояния теплового равновесия. Как правило, повышение температуры подшипника не должно превышать 40°C, а максимальная температура не должна превышать 80°C. Любое внезапное повышение температуры или превышение стандарта означает, что возникли такие проблемы, как плохая смазка, слишком плотная сборка или ненормальные подшипники, и машину необходимо немедленно остановить для проверки.
- Состояние вибрации: Используйте портативный измеритель вибрации для измерения интенсивности вибрации (обычно в мм/с) каждого гнезда подшипника в трех направлениях: вертикальном, горизонтальном и осевом. Значение вибрации должно быть стабильным, без резких колебаний и должно соответствовать положениям соответствующих стандартов, таких как ISO 10816-3, для оборудования этого уровня мощности. Вообще говоря, для вновь установленного сверхмощного редуктора интенсивность вибрации должна находиться в диапазоне «отлично» или «хорошо».
- шум: В целях обеспечения безопасности окружающей среды на объекте используйте промышленный прослушивающий прибор или шумомер, чтобы тщательно определить звук работы редуктора. При нормальной работе должно раздаваться плавное и непрерывное «жужжание». Если слышны нерегулярные звуки ударов, резкие звуки трения или «щелкающие» звуки, это может указывать на плохое зацепление шестерен, повреждение подшипников или посторонние предметы внутри.
- Уплотнение: Тщательно проверить все шарнирные поверхности, крышки смотровых отверстий, сальники удлинения вала и другие детали Во время работы и после остановки не должно быть утечек масла. Небольшие утечки также могут привести к большим потерям масла и загрязнению окружающей среды при длительной эксплуатации.
3.2 Нагрузочное испытание: испытание в реальных рабочих условиях.
Прохождение теста без нагрузки является обязательным условием для запуска теста под нагрузкой. Нагрузочное испытание предназначено для моделирования реальных производственных условий и комплексной оценки различных показателей работы редуктора под нагрузкой. Необходимо выполнить нагрузочное испытаниеИерархическая загрузкаСогласно принципу, важно не добавлять нагрузку на полную мощность одновременно, чтобы избежать повреждения оборудования из-за необнаружения потенциальных проблем.
Процесс загрузки обычно делится на четыре этапа: 25%, 50%, 75% и 100% номинальной нагрузки. При каждом уровне нагрузки он должен стабильно работать в течение достаточно длительного времени (например, не менее 1 часа), а все вызывающие беспокойство моменты во время тестового запуска без нагрузки должны постоянно контролироваться, т.е.Температура, вибрация, шум и герметичность. В то же время необходимо уделять больше внимания рабочему состоянию станции смазочного масла, например, нормально ли давление подачи масла, температура возвратного масла, разница давлений на фильтре и т. д.
В течение всего нагрузочного испытания должен присутствовать специальный человек, ответственный за подробную регистрацию рабочих данных на каждом уровне нагрузки и в различных точках измерения. После тестового запуска данные сводятся в таблицу и строго сравниваются с протоколом заводских испытаний и нормами проектирования редуктора. Только когда все параметры работают стабильно в течение длительного времени при 100% номинальной нагрузке и находятся в допустимом диапазоне, можно окончательно подтвердить, что работы по установке и наладке квалифицированы. Для такого оборудования, как прокатные станы и лифты, которое должно выдерживать частые ударные нагрузки, условия удара должны быть соответствующим образом смоделированы на этапе испытательного запуска, чтобы наблюдать за динамическим откликом и стабильностью редуктора.
4. Распространенные случаи ошибок при установке и анализ последствий.
Теоретические объяснения могут быть скучными, но яркие случаи являются наиболее тревожными. Ниже приведены несколько типичных ошибок при установке и их серьезные последствия, которые Haiyi Heavy Industry суммировала за многие годы послепродажного обслуживания и технической поддержки. Мы надеемся, что оно привлечет внимание всего монтажного и обслуживающего персонала.
| Распространенные ошибки | анализ последствий | Корректирующие и предупреждающие действия |
| Недостаточный или неравномерный момент затяжки анкерных болтов. | Это самая распространенная и самая игнорируемая ошибка. Недостаточный крутящий момент приведет к смещению редуктора относительно фундамента под действием рабочей вибрации, нарушая точно отрегулированное соосность. Неравномерный крутящий момент приведет к локальной деформации основания машины и повлияет на соосность внутреннего отверстия корпуса подшипника. Конечным результатом является ненормальный износ зацеплений ускоренных шестерен и преждевременный усталостный выход подшипников из строя. | Необходимо использовать калиброванный динамометрический ключ и строго соблюдать значения крутящего момента и последовательность затяжки (обычно диагонально-крестовую последовательность), указанные в инструкции к оборудованию. Для крупного оборудования рекомендуется постепенно достигать конечного крутящего момента в 2-3 раза. |
| Сильный стук при установке муфты. | Чтобы избежать неприятностей, оператор ударил кувалдой напрямую по муфте. Огромная сила удара будет передаваться на подшипник через вал, образуя постоянные ямки под давлением на поверхности дорожек качения и телах качения подшипника. Эти ямы под давлением станут точками концентрации напряжений во время работы оборудования и быстро превратятся в источники усталостного растрескивания, в результате чего подшипник будет объявлен списанным в течение нескольких месяцев или даже недель. | Решительно избегайте любых ударов молотком. Научная конструкция с использованием нагрева в масляной ванне, индукционного нагрева и других процессов горячего наполнения или использования специальных инструментов, таких как гидравлические съемники, для плавного статического прессования. |
| Не обращайте внимания на чистоту смазки. | Используйте новое масло, не прошедшее проверку и фильтрацию, либо не обращайте внимания на экологическую чистоту в процессе заправки, занося в топливный бак пыль, влагу, металлическую стружку и другие загрязнения. Эти загрязняющие вещества будут циркулировать по масляному контуру и проникать в зону зацепления прецизионных шестерен и внутрь подшипников, действуя как «абразивные вещества», вызывая сильный абразивный износ и значительно сокращая срок службы редуктора. | Достичь осознания того, что «нефть – это жизнь». Все новое масло, добавляемое в редуктор, необходимо фильтровать с помощью специального масляного фильтра, чтобы его чистота достигла уровня, требуемого оборудованием (например, уровень ISO 4406 18/16/13). Инструменты для заправки и отверстия для масла следует протирать и эксплуатировать в чистой среде, свободной от ветра и песка. |
| Точность центрирования требует только «почти» | Непонимание важности центровки, либо ограниченность инструментов и навыков, мысль о том, что «просто повернуть», приведет к отклонениям центровки, превышающим норматив в несколько раз, а то и в десятки раз. Эта «почти» доктрина и является источником всего зла, которое приводит к ряду проблем, таких как чрезмерная вибрация, чрезмерный шум, частые повреждения подшипников, ранняя слом муфт, течь сальников. | Инвестируйте и используйте профессиональные инструменты выравнивания, такие как инструменты лазерного выравнивания. Относитесь к работе по выравниванию как к научной и строгой задаче, а не как к «чувственной» оценке. Стремление к максимально возможной точности центровки — это инвестиция с очень высокой отдачей для долгосрочной исправной работы оборудования. |
━━━━━━━━━━━━━━━━━━━━ ━━━━━━━━━━━━━━━━━━━━
Эта статья опубликована компанией Anhui Haiyi Heavy Industry Co., Ltd., поставщиком нестандартных редукторов для тяжелых условий эксплуатации и интегрированных решений для производственных линий. Компания специализируется на исследованиях и разработках, проектировании, производстве, интеграции, продаже и послепродажном обслуживании нестандартных редукторов для тяжелых условий эксплуатации. Ее продукция широко используется в сталелитейной, цветной металлургии, машиностроении, горнодобывающем оборудовании, новых материалах для хранения энергии и в других областях. Для получения дополнительной информации или индивидуальных решений по передаче, пожалуйста, свяжитесь с нами.
-


-
-


-
-


-

Telegram
-


wechat
-


wechat