
Агрегат холодной / горячей прокатки: цены от производителя 2026
2026-08-14
- Агрегат холодной / горячей прокатки: цены от производителя 2026
- Технологические особенности агрегатов холодной и горячей прокатки
- Сравнительный анализ: холодная vs горячая прокатка
- Факторы формирования цен на агрегаты прокатки в 2026 году
- Как выбрать поставщика агрегата прокатки: критерии оценки
- Производственные мощности и опыт ведущих производителей
- Применение в отраслях: реальные кейсы и экономика
- Техническое обслуживание и эксплуатационные ограничения
- FAQ: Часто задаваемые вопросы об агрегатах прокатки
- Заключение и рекомендации по закупке
Агрегат холодной / горячей прокатки: цены от производителя 2026
Агрегат холодной и горячей прокатки представляет собой сложный технологический комплекс, предназначенный для пластической деформации металла с целью изменения его геометрических параметров и улучшения механических свойств. В условиях промышленного производства 2026 года выбор между установками холодного (ХП) и горячего (ГП) профилирования определяется не только стоимостью оборудования, но и требованиями к конечному продукту: точностью размеров, качеством поверхности и пределом текучести материала. Современные линии прокатки обеспечивают высокую степень автоматизации, позволяя минимизировать человеческий фактор и снизить энергозатраты на тонну продукции.
Ключевое различие заключается в температурном режиме обработки. Горячая прокатка осуществляется при температурах выше точки рекристаллизации металла (обычно 900–1250°C), что снижает сопротивление деформации и позволяет работать с большими сечениями. Холодная прокатка выполняется при комнатной температуре, обеспечивая высокую точность (+/- 0.1 мм), гладкую поверхность и упрочнение металла за счет наклепа. Для производственных директоров и инженеров-закупщиков актуальным вопросом остается оптимизация капитальных затрат (CAPEX) и операционных расходов (OPEX). Цены на агрегаты прокатки в 2026 году формируются под влиянием стоимости высоколегированных сталей для валков, сложности систем ЧПУ и требований к экологической безопасности.
Технологические особенности агрегатов холодной и горячей прокатки
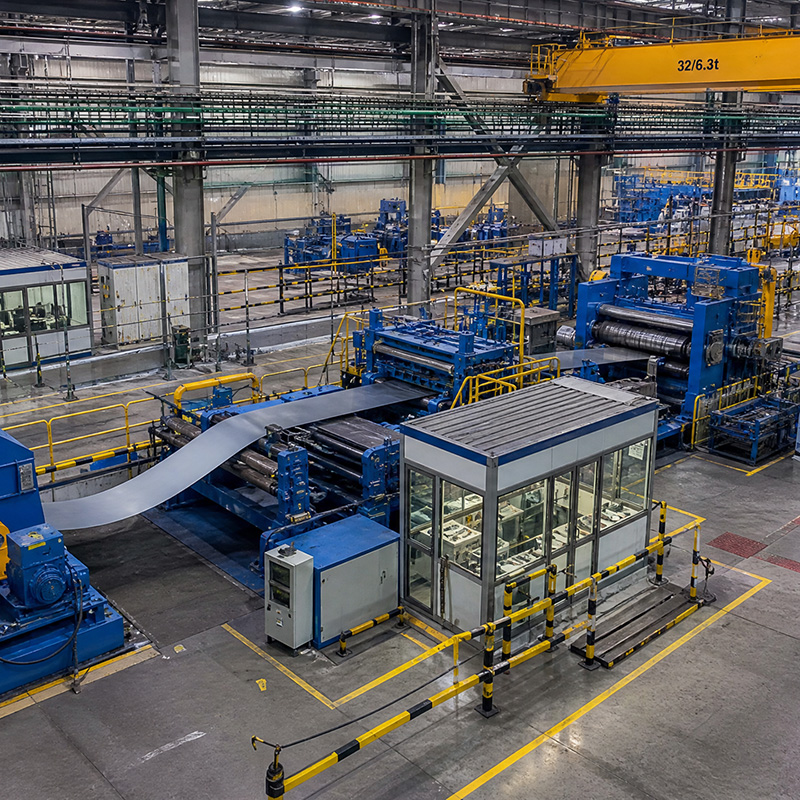
Понимание физических процессов, происходящих в зоне деформации, критически важно для правильного выбора оборудования. Агрегат холодной / горячей прокатки — это не просто набор валков, а интегрированная система, включающая разматывающие устройства, правильные аппараты, профилирующие клети, системы резки и укладки.
Принцип работы горячей прокатки
Процесс горячей прокатки начинается с нагрева штрипса или сляба в проходных печах до температуры, при которой металл становится пластичным. Основные этапы включают:
- Нагрев: Использование индукционных или газовых печей для достижения температуры 1100–1200°C для углеродистых сталей.
- Черновая прокатка: Уменьшение толщины заготовки на 20–40% за проход для разрушения литой структуры.
- Чистовая прокатка: Формирование окончательного профиля с контролем температуры конца прокатки (ТКП) для управления размером зерна.
- Охлаждение: Контролируемое охлаждение на стеллаже или в установке ускоренного охлаждения (УУО) для фиксации микроструктуры.
Главное преимущество метода — возможность получения профилей с большой толщиной стенки (до 20–25 мм) и сложным сечением, недоступным для холодного метода. Однако поверхность такого металла покрыта окалиной, а допуски по размерам шире (ГОСТ 8233-56 или аналогичные международные стандарты).
Специфика холодной прокатки
Холоднокатаные агрегаты работают с уже подготовленным материалом (часто после травления или горячекатаного штрипса). Процесс происходит без нагрева, что требует значительно больших усилий деформации. Ключевые особенности:
- Наклеп: Деформация приводит к увеличению предела прочности и твердости, но снижению пластичности. Для восстановления свойств может потребоваться отжиг.
- Точность: Современные станки с ЧПУ обеспечивают допуски класса А и В по ГОСТ 7566-2018.
- Качество поверхности: Отсутствие окалины позволяет получать зеркальную или матовую поверхность, пригодную для последующего окрашивания или гальванического покрытия.
В 2026 году трендом стало использование гибридных линий, где элементы холодной калибровки применяются после горячей прокатки для улучшения геометрии углов и плоскостности полок.
Сравнительный анализ: холодная vs горячая прокатка
При принятии решения о закупке оборудования необходимо четко понимать границы применения каждого типа агрегата. Ниже приведена детальная таблица сравнения ключевых параметров, влияющих на экономику производства.
| Параметр | Агрегат горячей прокатки | Агрегат холодной прокатки |
|---|---|---|
| Температура процесса | 900 – 1250 °C | 20 – 25 °C (окружающая среда) |
| Толщина металла | 3.0 – 25.0 мм и более | 0.4 – 4.0 мм (редко до 6.0 мм) |
| Предел текучести (после прокатки) | 235 – 355 МПа (стандартные стали) | До 500 – 800 МПа (за счет наклепа) |
| Шероховатость поверхности | Высокая (наличие окалины) | Низкая (гладкая, чистая) |
| Энергопотребление | Высокое (нагрев + деформация) | Среднее (только деформация) |
| Скорость производства | Высокая (непрерывный процесс) | Зависит от сложности профиля (до 60 м/мин) |
| Капитальные затраты (CAPEX) | Очень высокие (печи, мощные приводы) | Средние / Высокие (точные валки, ЧПУ) |
| Типичные продукты | Двутавры, швеллеры, рельсы, арматура | Профнастил, сайдинг, трубы, кабель-каналы |
Инженерная практика показывает, что попытка использовать холоднокатаный агрегат для толстых металлов (>4 мм) приводит к быстрому износу валков и поломке станины. И наоборот, горячая прокатка тонколистового металла экономически нецелесообразна из-за высоких потерь на угар и сложностей контроля толщины.
Факторы формирования цен на агрегаты прокатки в 2026 году
Стоимость оборудования является динамическим показателем. В 2026 году ценообразование на агрегат холодной / горячей прокатки зависит от нескольких макро- и микроэкономических факторов. Закупщики должны учитывать не только базовую цену станка, но и стоимость владения (TCO).
1. Стоимость материалов и комплектующих
Основная статья расходов производителя — это сталь для изготовления валков и станин. Использование инструментальных сталей марок 9ХС, Х12М или импортных аналогов (например, D2, A2) значительно удорожает оборудование, но продлевает срок службы инструмента на 30–50%. Также рост цен на электронные компоненты (серводвигатели, контроллеры Siemens/Schneider Electric) влияет на итоговую стоимость автоматизированных линий.
2. Уровень автоматизации и ПО
Базовая механическая часть может стоить относительно недорого, но интеграция современных систем управления добавляет существенную премию к цене. Системы, включающие:
- Лазерное измерение геометрии профиля в реальном времени;
- Автоматическую регулировку зазора между валками (AGC);
- Предиктивную аналитику износа подшипников;
могут увеличивать стоимость агрегата на 40–60%. Однако эти функции снижают процент брака и простои, окупаясь в течение 12–18 месяцев эксплуатации.
3. Кастомизация и нестандартные решения
Типовые агрегаты для производства стандартного профнастила или швеллера дешевле. Если требуется производство уникальных закрытых профилей или работа со специальными сплавами (нержавеющая сталь, алюминий, медь), необходима индивидуальная проектировка клетей. Это увеличивает срок изготовления и стоимость инженерных работ.
4. Логистика и геополитика
В 2026 году логистические цепочки остаются фактором риска. Стоимость доставки крупногабаритного оборудования (весом от 20 до 100 тонн) из Азии или Европы варьируется. Локализация производства в странах ЕАЭС или СНГ позволяет снизить логистические издержки и упростить сервисное обслуживание, что делает местных производителей более конкурентоспособными по критерию “цена/качество/сервис”.
Как выбрать поставщика агрегата прокатки: критерии оценки
Рынок промышленного оборудования перенасыщен предложениями. Чтобы избежать ошибок при закупке, рекомендуется использовать следующий чек-лист при оценке поставщиков агрегатов холодной / горячей прокатки.
- Инженерная экспертиза: Запросите расчет усилий прокатки для вашего конкретного профиля. Поставщик должен предоставить симуляцию процесса (FEA-анализ), подтверждающую, что выбранный станок справится с материалом без перегрузки двигателей.
- Качество валков: Уточните марку стали и метод термообработки валков. Закалка ТВЧ (токами высокой частоты) должна обеспечивать глубину закаленного слоя не менее 3–5 мм. Поверхность валков должна быть шлифованной с шероховатостью Ra ≤ 0.8 мкм.
- Сервисная поддержка: Наличие склада запасных частей (подшипники, редукторы, ножи) в регионе эксплуатации. Время реакции технической поддержки не должно превышать 24 часов.
- Референс-лист: Попросите контакты действующих клиентов, эксплуатирующих аналогичное оборудование более 2 лет. Реальные отзывы о надежности гидравлики и электроники важнее рекламных буклетов.
- Гарантийные условия: Стандартная гарантия составляет 12 месяцев. Надежные производители предлагают расширенную гарантию до 24 месяцев на станину и основные узлы при условии соблюдения регламента ТО.
Важное предупреждение: Избегайте поставщиков, которые не могут предоставить чертежи роликовой раскатки (roll pass design) до подписания контракта. Правильная раскатка — это 80% успеха качественного профилирования. Ошибки в углах входа металла или радиусах гибки невозможно исправить настройкой станка.
Производственные мощности и опыт ведущих производителей
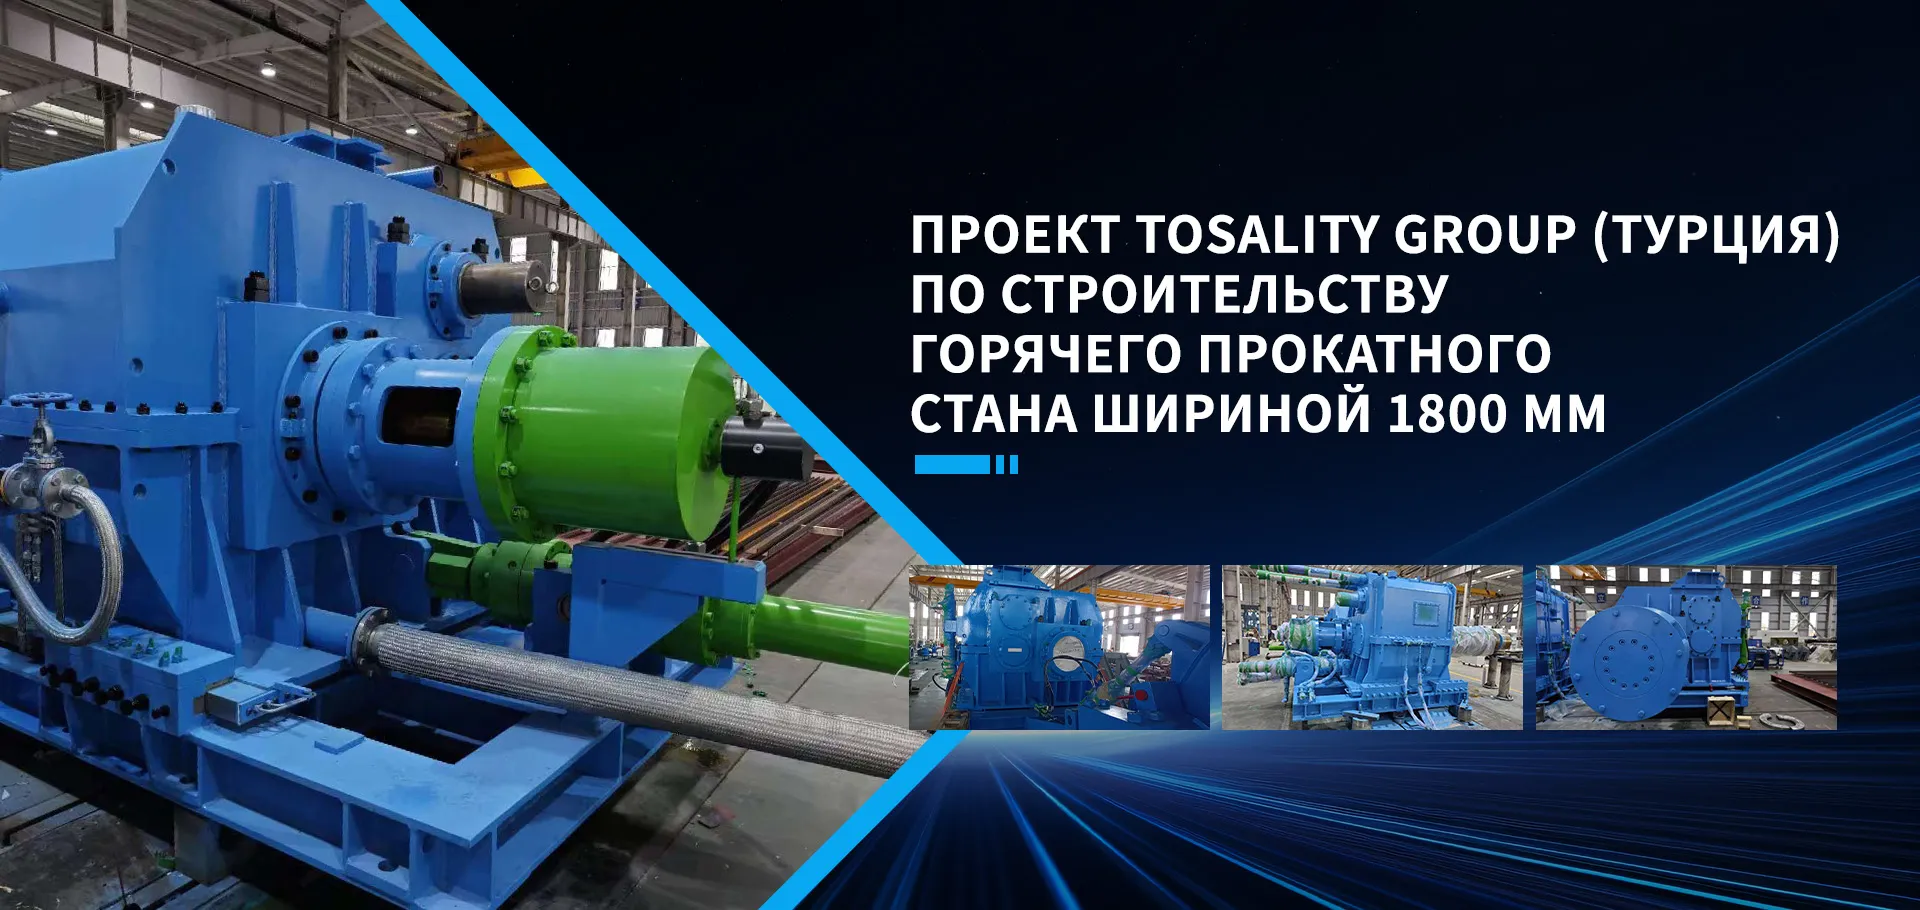
Выбор надежного партнера является столь же важным, как и выбор технологии. На рынке тяжелого машиностроения выделяются предприятия с полным циклом производства и подтвержденным опытом реализации сложных проектов. Ярким примером такой компании является ООО «Аньхой Хайи Тяжёлое Машиностроение» (Anhui Haiyi Heavy Industry).
Предприятие, расположенное в промышленной зоне Сягэ (провинция Аньхой, Китай), базируется на многолетнем опыте компании «Цзюли Машинери Мануфэкчеринг Ко., Лтд». Занимая площадь в 20 000 квадратных метров и располагая парком из более чем 100 единиц высокоточного оборудования, «Аньхой Хайи» специализируется на создании нестандартных решений для металлургической прокатки и трансмиссионных систем повышенной нагрузочной способности.
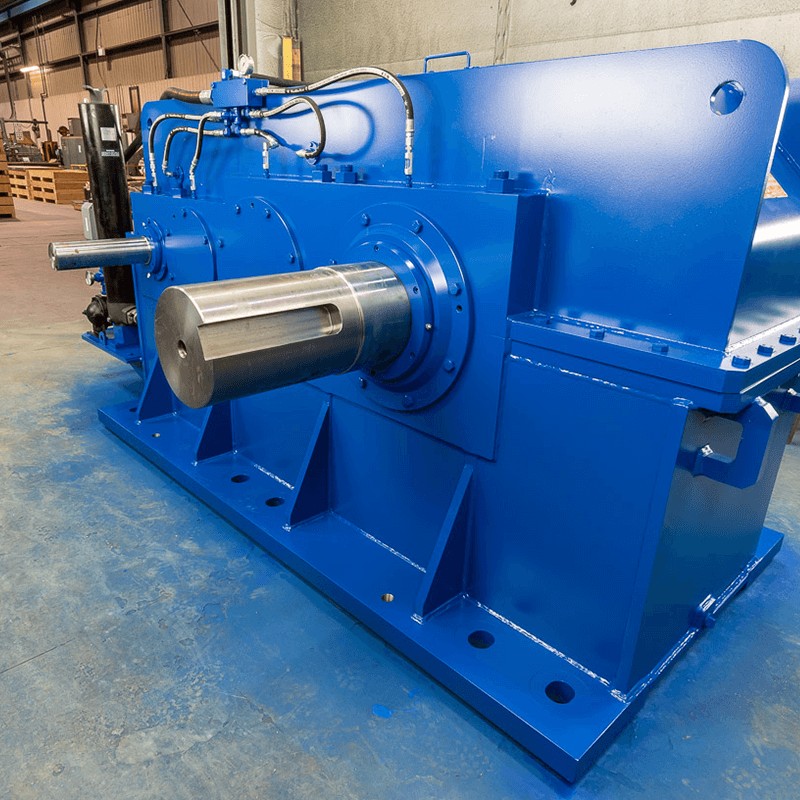
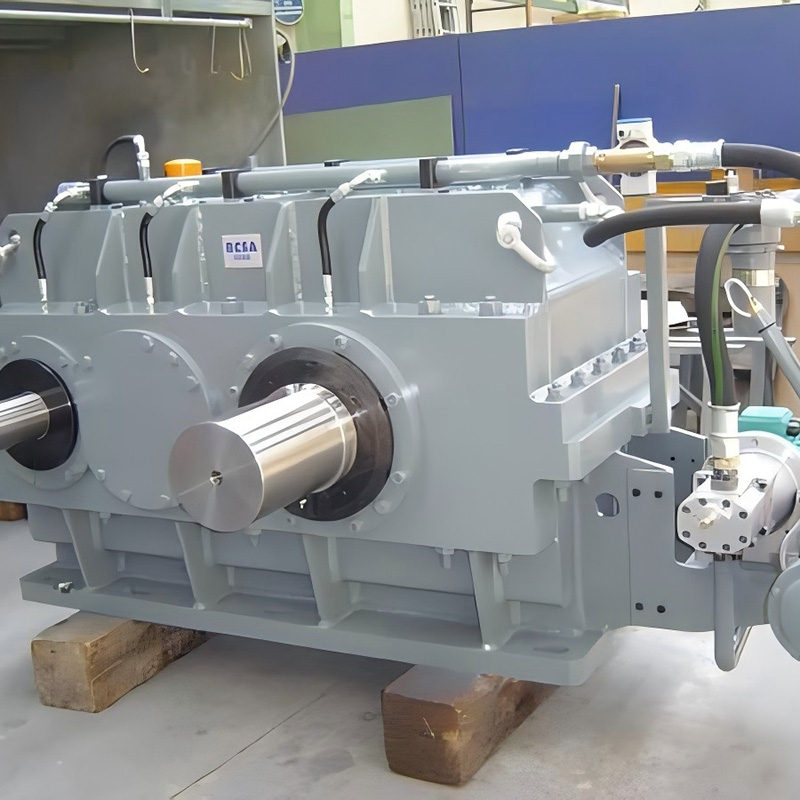
Ключевым преимуществом компании является способность разрабатывать и производить сложные узлы «под ключ»: от нестандартных редукторов и зубчатых колес до специализированного оборудования для разматывания и намотки. Портфолио реализованных проектов подтверждает экспертный уровень компании:
- Холодный нереверсивный четырехвалковый стан для прокатки алюминиевой ленты шириной 1550 мм (проект для Хэнань Юнтун);
- Линия травления и правки №1 шириной 2250 мм (Чайна Металлурджи СИЭЙДИ Гуанси Шэнлун);
- Редукторы разматывателей для Тайюаньской стали и приводы для высокоскоростной прокатки катанки;
- Различные проекты для рынков Индонезии, Ближнего Востока и Латинской Америки.
Такой опыт позволяет компании гарантировать точное соответствие техническим заданиям, строгий контроль качества на всех этапах (от входного контроля материалов до нагрузочных испытаний) и соблюдение сроков поставки. Для заказчиков это означает снижение рисков при внедрении новых линий прокатки и получение оборудования, адаптированного под конкретные эксплуатационные условия.
Применение в отраслях: реальные кейсы и экономика
Эффективность использования агрегата холодной / горячей прокатки напрямую зависит от правильного выбора ниши. Рассмотрим два типичных сценария внедрения оборудования в производственный цикл.
Кейс 1: Производство строительных металлоконструкций (Горячая прокатка)
Задача: Организация выпуска двутавровых балок и швеллеров для строительного сектора.
Оборудование: Линия горячей прокатки с производительностью 15 тонн/час.
Параметры:
- Исходный материал: Слябы из стали Ст3сп, толщина 150 мм.
- Температура нагрева: 1150°C.
- Конечный продукт: Швеллер 20У, длина 12 м.
Экономический эффект: Внедрение современной системы УУО позволило сократить время охлаждения на складе на 40%, увеличив оборачиваемость продукции. Энергозатраты составили 85 кВт·ч на тонну готового продукта. Себестоимость производства снизилась на 12% за счет уменьшения брака по геометрии.
Кейс 2: Изготовление сэндвич-панелей и кровельных материалов (Холодная прокатка)
Задача: Выпуск профнастила с полимерным покрытием для агропромышленных комплексов.
Оборудование: Высокоскоростной агрегат холодной прокатки с сервоприводом.
Параметры:
- Исходный материал: Оцинкованная сталь 0.5 мм с полиэстеровым покрытием.
- Скорость линии: 45 м/мин.
- Точность шага отрезки: +/- 1 мм.
Инженерный нюанс: При работе с окрашенным металлом критически важно состояние поверхности валков. Любая царапина на валке оставит след на продукции. Использование валков с хромированным покрытием и полиуретановых направляющих исключило повреждение покрытия. Производительность линии достигла 25 000 м² в месяц при двухсменной работе.
Техническое обслуживание и эксплуатационные ограничения
Даже самое дорогое оборудование требует грамотного обслуживания. Срок службы агрегата прокатки может варьироваться от 10 до 25 лет в зависимости от культуры производства.
Типичные проблемы и их решения
- Износ подшипниковых узлов: Самая частая причина простоев. Решение — установка систем автоматической смазки и вибромониторинга. Замена подшипников должна проводиться по графику, а не по факту выхода из строя.
- Геометрические искажения профиля (“винт”): Возникают из-за неравномерного износа валков или неправильной настройки направляющих. Требуется регулярная проверка соосности клетей лазерным нивелиром.
- Перегрев редукторов: Часто случается при превышении паспортной скорости прокатки или использовании металла с более высоким пределом текучести, чем рассчитано. Необходимо контролировать температуру масла и нагрузку на двигатель.
Ограничения технологии
Необходимо честно отметить ограничения оборудования. Агрегаты холодной прокатки не способны компенсировать сильную волнистость исходного штрипса. Если входной материал имеет дефекты плоскостности, они частично перейдут на готовый профиль. Для горячей прокатки ограничением является энергоёмкость и необходимость сложной системы газоочистки для соблюдения экологических норм 2026 года.
FAQ: Часто задаваемые вопросы об агрегатах прокатки
В: Какова средняя окупаемость агрегата холодной прокатки?
О: При загрузке линии на 60–70% от проектной мощности, срок окупаемости составляет 18–24 месяца. Для горячекатаных линий срок дольше (3–5 лет) из-за высоких капитальных затрат, но выше маржинальность продукции.
В: Можно ли на одном агрегате производить разные профили?
О: Да, большинство современных станков являются универсальными. Переналадка занимает от 2 до 8 часов и заключается в замене валков и регулировке направляющих. Некоторые премиум-линии оснащены системой быстрой смены кассет, сокращающей время до 30 минут.
В: Влияет ли марка стали на выбор оборудования?
О: Безусловно. Для прокатки высокопрочных сталей (марки 60Г, 65Г, нержавеющие стали) требуются агрегаты с большим запасом мощности привода и усиленной станиной. Стандартные линии для мягкой стали (Ст08, Ст10) могут не справиться с такими материалами.
В: Какие документы необходимы для экспорта оборудования?
О: Для вывоза из РФ и стран ЕАЭС требуется сертификат соответствия ТР ТС (ЕАС), паспорт изделия, руководство по эксплуатации и упаковочный лист. При экспорте в некоторые страны могут потребоваться дополнительные сертификаты безопасности (CE, ISO).
В: Почему цена на агрегат холодной / горячей прокатки отличается у разных производителей?
О: Разница обусловлена качеством комплектующих (европейские vs азиатские бренды), толщиной металла станины, наличием систем автоматики и уровнем инженерной поддержки. Дешевые аналоги часто экономят на качестве стали для валков, что приводит к их быстрому износу.
Заключение и рекомендации по закупке
Выбор агрегата холодной / горячей прокатки в 2026 году — это стратегическое решение, определяющее конкурентоспособность предприятия на рынке металлопродукции. Не существует “универсального” станка, подходящего для всех задач. Ключ к успеху лежит в точном сопоставлении технических характеристик оборудования с планируемым ассортиментом продукции.
Для производителей строительных конструкций и тяжелых профилей приоритетом остается надежность и мощность горячекатаных линий. Для компаний, ориентированных на отделочные материалы, автомобилестроение и приборостроение, критическими параметрами становятся точность и качество поверхности, достигаемые на холоднокатаных агрегатах.
Мы рекомендуем подходить к процессу закупки комплексно: проводить аудит производственных помещений, анализировать доступность сырья и рассчитывать полную стоимость владения оборудованием. Избегайте соблазна сэкономить на системе управления или качестве валков — эти элементы напрямую влияют на процент брака и скорость возврата инвестиций.
Если вы готовы обсудить технические детали вашего проекта, получить расчет стоимости линии под ваши конкретные задачи или запросить коммерческое предложение на агрегат холодной / горячей прокатки, наши инженеры готовы провести бесплатную консультацию.
Готовы модернизировать производство?
Свяжитесь с нами для получения детального технического задания и расчета цены.
→ Запросить коммерческое предложение и каталог моделей
→ Смотреть готовые проекты и кейсы