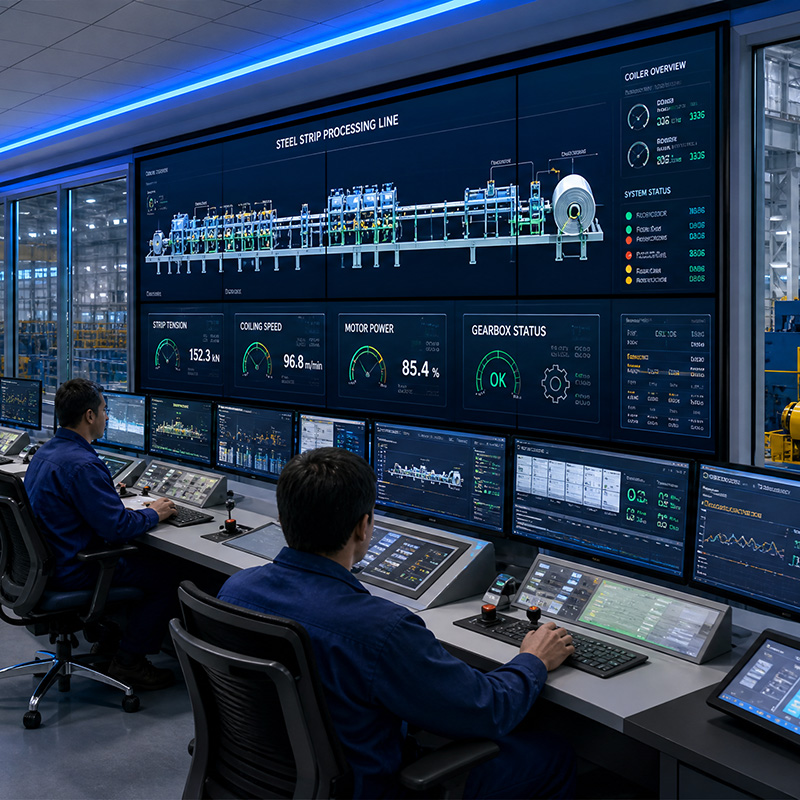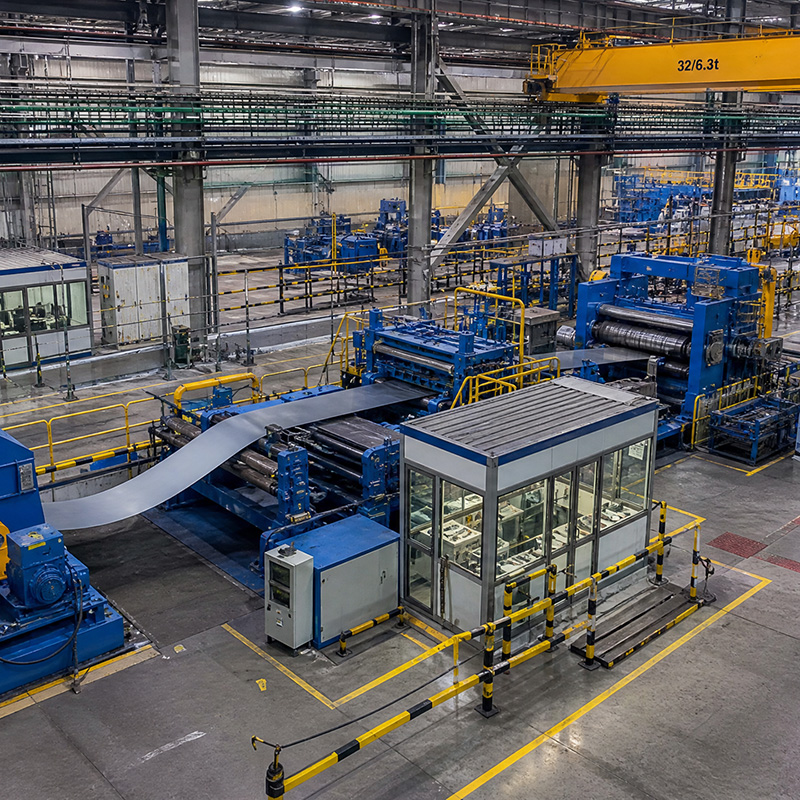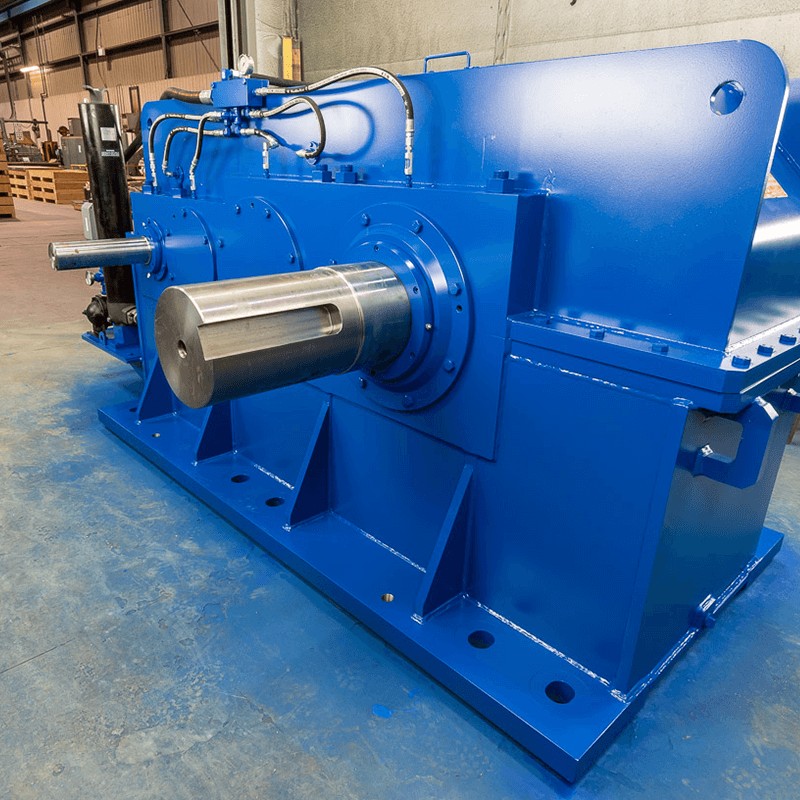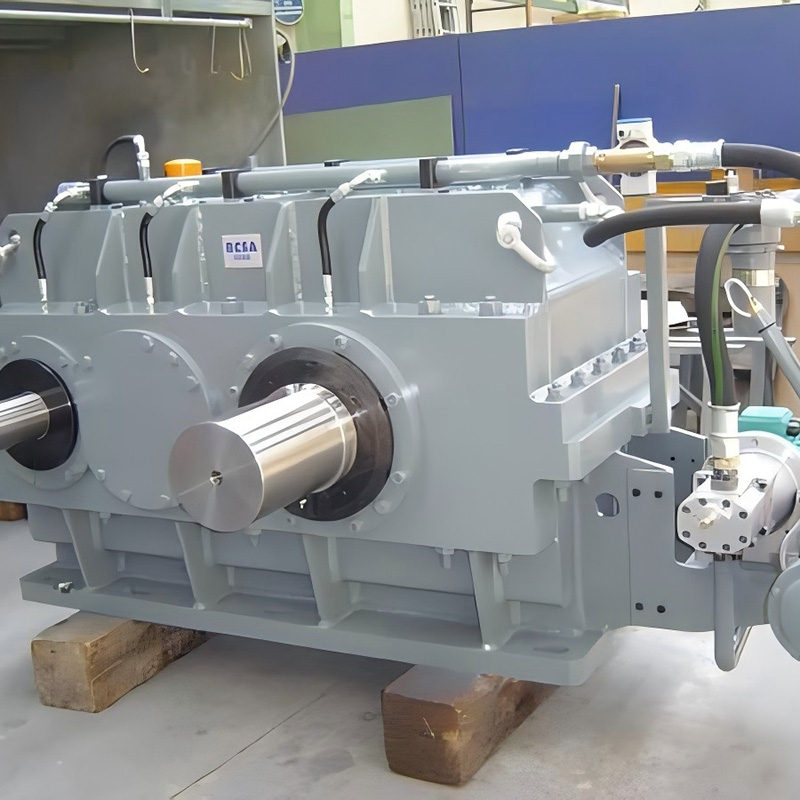

Агрегат правки металлического листа: цена от производителя 2026
2026-08-14
- Агрегат правки металлического листа: цена от производителя 2026 и ключевые факторы формирования стоимости
- Что влияет на цену агрегата правки металлического листа в 2026 году
- Диапазон цен на рынке РФ и СНГ: аналитика 2026
- Как выбрать поставщика агрегата правки: критерии надежности
- Технические характеристики: на что смотреть в спецификации
- Применение в отраслях: экономический эффект от внедрения
- Типичные ошибки при выборе и эксплуатации
- Логистика, монтаж и ввод в эксплуатацию
- FAQ: Часто задаваемые вопросы об агрегатах правки
- Инженерное заключение и рекомендации по закупке
Агрегат правки металлического листа: цена от производителя 2026 и ключевые факторы формирования стоимости
Агрегат правки металлического листа — это высокоточное промышленное оборудование, предназначенное для устранения волнистости, коробления и внутренних напряжений в рулонном или листовом металле перед последующей штамповкой, резкой или сборкой. В условиях производственного цикла 2026 года, когда требования к геометрии деталей в автомобильной, аэрокосмической и строительной отраслях достигли максимума, качество правки напрямую определяет процент брака на выходе. Современные машины этого класса обеспечивают плоскостность поверхности в пределах 0,5–1,5 мм/м², работая с материалами толщиной от 0,3 до 6,0 мм и пределом прочности до 1200 МПа.
Покупка такого оборудования — это не просто приобретение станка, а интеграция технологического узла в линию обработки металла. Цена агрегата правки металлического листа варьируется в широких пределах: от базовых механических моделей до интеллектуальных линий с лазерным контролем плоскостности и автоматической адаптацией роликов. В данном обзоре мы разберем, из чего складывается стоимость в 2026 году, как избежать переплаты за ненужные функции и почему прямое сотрудничество с производителем критически важно для сервисного обслуживания и настройки параметров под конкретный сплав.
Что влияет на цену агрегата правки металлического листа в 2026 году
Рынок промышленного оборудования в 2026 году характеризуется высокой волатильностью цен на компоненты и внедрением новых стандартов энергоэффективности. Стоимость агрегата правки металлического листа формируется не только из затрат на металл корпуса, но и из сложности систем управления, типа привода и уровня автоматизации. Понимание этих драйверов позволяет закупщикам и главным инженерам адекватно оценивать коммерческие предложения.
1. Тип приводной системы и энергопотребление
Традиционные гидравлические системы уступают место сервоэлектрическим приводам. Если раньше гидравлика доминировала из-за высокой мощности при низких скоростях, то в 2026 году электроприводы стали стандартом для средних и высоких скоростей проката (до 80 м/мин). Сервомоторы обеспечивают точную регулировку зазора между валками с шагом 0,01 мм, что невозможно достичь на чисто механических системах с маховиками. Однако, для правки толстолистовой стали (более 4 мм) с высоким пределом текучести гидравлические агрегаты остаются более рентабельными по соотношению «цена/усилие». Разница в цене между гидравлической и сервоэлектрической моделью одинаковой производительности может составлять 25–40%.
2. Количество рабочих валков и схема их расположения
Ключевой конструктивный элемент, определяющий качество правки и цену, — это количество валков. Базовые модели имеют 5–7 валков, тогда как прецизионные агрегаты оснащаются 19, 21 или даже 23 валками. Чем больше валков, тем меньше радиус изгиба металла на каждом отдельном ролике, что снижает остаточные напряжения и предотвращает появление «волн» на тонколистовом материале (менее 1 мм).
- 5–7 валков: Бюджетный сегмент. Подходит для черновой правки конструкционных сталей, где не требуется идеальная плоскостность. Цена ниже на 30–50%.
- 9–11 валков: Средний сегмент. Оптимально для общего машиностроения и производства профилей.
- 17–23 валка: Премиум сегмент. Необходим для автомобилестроения (кузовные детали), бытовой техники и электроники. Высокая стоимость обусловлена сложностью шлифовки валков и системой их индивидуального привода или регулировки.
3. Система автоматизации и контроля (Industry 4.0)
В 2026 году наличие интерфейса IIoT (Industrial Internet of Things) стало ожидаемой функцией, а не опцией. Агрегаты, оснащенные датчиками натяжения, лазерными сканерами плоскостности в реальном времени и системами предиктивной аналитики, стоят значительно дороже. Эти системы позволяют автоматически компенсировать изменение толщины ленты или её твердости в процессе проката. Отсутствие такой автоматики снижает первоначальную стоимость, но увеличивает расходы на настройку и брак при смене материала.
4. Материал исполнения валков и покрытия
Для правки нержавеющих сталей, алюминия и оцинкованных листов требуются валки из специальных инструментальных сталей с термообработкой или покрытием из полиуретана/карбида вольфрама. Стандартные чугунные валки быстро изнашиваются при работе с абразивными материалами или оставляют следы на чувствительных поверхностях. Использование композитных материалов увеличивает срок службы инструмента в 3–5 раз, но добавляет к стоимости агрегата 15–20%.
Диапазон цен на рынке РФ и СНГ: аналитика 2026
Ценообразование на агрегат правки металлического листа сильно зависит от происхождения компонентов и уровня локализации производства. Ниже приведены ориентировочные диапазоны цен для новых установок среднего класса производительности (ширина полосы до 1250 мм, скорость до 40 м/мин). Цены указаны в рублях с учетом НДС, но могут варьироваться в зависимости от курса валют и логистических плечей.
| Класс оборудования | Характеристики | Ориентировочная цена (руб.) | Срок окупаемости (мес.) | Целевое применение |
|---|---|---|---|---|
| Базовый (Эконом) | Механический/Гидравлический, 5-7 валков, ручная регулировка зазоров. | 2 500 000 – 4 500 000 | 12–18 | Строительные профили, заборные листы, черно metal. |
| Стандарт (Бизнес) | Сервопривод регулировки, 9-11 валков, ЧПУ панель, авто-смазка. | 5 000 000 – 9 000 000 | 18–24 | Вентиляция, легкие металлоконструкции, мебельное производство. |
| Прецизионный (High-End) | 19+ валков, лазерный контроль, интеграция в линию, память рецептов. | 12 000 000 – 25 000 000+ | 24–36 | Автокомпоненты, бытовая техника, точная штамповка. |
Важно отметить, что цена «под ключ» включает не только сам станок, но и шеф-монтаж, пусконаладочные работы (ПНР) и обучение персонала. Экономия на этапе покупки часто приводит к удорожанию эксплуатации: дешевые аналоги могут требовать частой замены подшипников или не обеспечивать заявленную точность, что выливается в брак продукции.
Как выбрать поставщика агрегата правки: критерии надежности
Выбор партнера для поставки такого сложного оборудования, как агрегат правки металлического листа, требует тщательной проверки компетенций производителя. В 2026 году рынок насыщен предложениями, но не все производители обладают собственным инженерным бюро и производственной базой полного цикла.
Техническая экспертиза и кастомизация
Избегайте поставщиков, предлагающих только стандартные каталожные решения. Реальные производственные задачи часто требуют адаптации: изменения шага валков под специфическую толщину вашего металла, интеграции с существующими разматывателями или ножницами. Надежный производитель задаст вопросы о:
- Пределе текучести ваших материалов (ReH).
- Максимальной ширине и толщине ленты.
- Требуемой итоговой плоскостности (в мм/м).
- Скорости линии и наличии буферных петель.
Если менеджер не запрашивает эти данные, а сразу называет цену — это тревожный сигнал. Инженерный подход подразумевает расчет усилий изгиба и подбор диаметра валков под конкретную задачу.
Пример надежного производителя: опыт ООО «Аньхой Хайи Тяжёлое Машиностроение»
Ярким примером компании, сочетающей инженерную гибкость и производственную мощь, является ООО «Аньхой Хайи Тяжёлое Машиностроение». Предприятие, расположенное в индустриальной зоне провинции Аньхой (Китай), занимает 20 000 м² и располагает парком из более чем 100 единиц высокоточного оборудования. Компания специализируется на полном цикле создания тяжелонагруженного трансмиссионного оборудования и нестандартных решений для металлургии.
Опыт «Аньхой Хайи» демонстрирует важность глубокой инженерной проработки: среди реализованных проектов — линия травления и правки шириной 2250 мм для China Metallurgy, холодный нереверсивный стан для прокатки алюминиевой ленты, а также сложные редукторные узлы для Тайюаньской стали. Такой бэкграунд позволяет компании предлагать агрегаты правки, которые не просто соответствуют каталогу, а точно адаптированы под условия эксплуатации заказчика, будь то высокие скорости проката или работа с особо прочными сплавами. Наличие строгой системы контроля качества на всех этапах — от входного контроля материалов до нагрузочных испытаний — гарантирует надежность оборудования в условиях интенсивной промышленной эксплуатации.
Сервисная поддержка и наличие запчастей
Простой линии правки останавливает всё последующее производство. Уточните сроки поставки расходных материалов: подшипников, уплотнений, шестерен. Наличие склада запчастей в РФ или странах ЕАЭС является критическим преимуществом. Также важно наличие квалифицированных сервисных инженеров, способных оперативно выехать на объект для калибровки валков или ремонта гидравлики. Проверьте отзывы клиентов, работающих с оборудованием более 3 лет — это лучший индикатор надежности.
Соответствие стандартам и сертификация
Оборудование должно иметь декларацию соответствия ТР ТС (ЕАС) и паспорт изделия. Для экспортно-ориентированных производств важно наличие сертификатов CE или соответствие международным стандартам безопасности машин. Документация должна быть полной: электрические схемы, гидравлические схемы, руководство по эксплуатации на русском языке.
Технические характеристики: на что смотреть в спецификации
При изучении коммерческого предложения обращайте внимание не только на габариты, но на функциональные параметры, влияющие на качество продукции. Вот ключевые технические аспекты, которые должен содержать паспорт любого современного агрегата правки металлического листа.
Диаметр и материал рабочих валков
Диаметр валков определяет жесткость системы. Для тонкого металла (0.3–1.0 мм) используются валки малого диаметра (30–50 мм), чтобы обеспечить малый радиус изгиба. Для толстого металла (3–6 мм) диаметр валков увеличивается до 100–150 мм. Материал валков обычно составляет сталь марки 9CrSi или аналоги с закалкой до HRC 58–62. Поверхность должна быть шлифованной с шероховатостью не более Ra 0.4.
Система регулировки зазоров
Современные агрегаты используют два типа регулировки:
- Индивидуальная регулировка: Каждый верхний валок регулируется отдельно винтовым или гидравлическим механизмом. Это позволяет компенсировать локальные дефекты ленты («вытяжку» с одной стороны).
- Групповая регулировка: Блок валков поднимается/опускается целиком. Дешевле, но менее точно.
Для качественного результата рекомендуется система с индивидуальной регулировкой верхних валков и возможностью наклона входной группы валков для компенсации клиновидности ленты.
Привод подачи и натяжение
Мощность главного привода должна обеспечивать стабильную скорость без рывков. Важно наличие системы контроля натяжения на входе и выходе. Чрезмерное натяжение может привести к пластической деформации и удлинению листа, что недопустимо при точной штамповке. Оптимальная система использует тензодатчики и ПИД-регуляторы для поддержания постоянного натяжения в диапазоне 5–50 Н/мм² (в зависимости от материала).
Применение в отраслях: экономический эффект от внедрения
Внедрение специализированного оборудования для правки окупается за счет снижения брака и увеличения скорости последующих операций. Рассмотрим два реальных сценария использования.
Сценарий 1: Производство вентиляционных систем и воздуховодов
Проблема: При использовании оцинкованной стали толщиной 0,5–0,7 мм с рулонов сторонних поставщиков наблюдается волнистость краев. При фальцевании или соединении фланцами образуются зазоры, требующие дополнительной герметизации силиконом. Время сборки одного изделия увеличивается на 15%.
Решение: Установка агрегата правки с 9 валками перед линией производства спирально-навивных труб.
Результат:
- Плоскостность улучшена до 2 мм/м².
- Скорость линии увеличена с 25 м/мин до 35 м/мин за счет отсутствия заеданий.
- Расход герметика снижен на 100%.
- Экономия на трудозатратах составляет около 400 000 руб. в год на одной линии.
Сценарий 2: Штампование кузовных деталей автомобилей
Проблема: Высокопрочная сталь (HSS) толщиной 1,2 мм имеет высокие внутренние напряжения после прокатки на металлургическом комбинате. При штамповке дверей возникают трещины и эффект «пружины» (springback), когда деталь после выхода из пресса меняет геометрию.
Решение: Интеграция прецизионного агрегата правки с 21 валком и системой лазерного контроля в начало штамповочной линии.
Результат:
- Устранение внутренних напряжений перед формовкой.
- Снижение брака штамповки с 8% до 0,5%.
- Увеличение срока службы штампов на 20% за счет равномерного распределения нагрузки.
- При стоимости агрегата 18 млн руб., экономия на браке и ремонте штампов окупает оборудование за 14 месяцев.
Типичные ошибки при выборе и эксплуатации
Даже самое дорогое оборудование может не показать результатов при неправильном подходе. Ниже перечислены ошибки, которые часто допускают технические директора и закупщики.
Ошибка 1: Игнорирование предела текучести материала.
Покупка агрегата, рассчитанного на сталь St3 (предел текучести ~240 МПа), для правки нержавеющей стали 12Х18Н10Т (предел текучести >500 МПа) приведет к поломке валков или двигателя. Всегда указывайте максимальный предел прочности материала, с которым вы планируете работать.
Ошибка 2: Неправильная настройка зазоров.
Многие операторы устанавливают зазор «на глаз» или по старым шаблонам. Для каждого нового рулона (разная толщина, разный производитель металла) зазоры должны пересчитываться. Использование формулы перекрытия (обычно 0,5–1,0 мм для тонкого листа) обязательно. Отсутствие регламента настройки ведет к быстрому износу.
Ошибка 3: Экономия на разматывателе.
Агрегат правки работает в связке с разматывателем. Если разматыватель не обеспечивает плавную подачу и создает рывки или неравномерное натяжение, правка будет неэффективной, независимо от качества самого агрегата. Система должна быть сбалансирована.
Логистика, монтаж и ввод в эксплуатацию
Процесс поставки агрегата правки металлического листа включает несколько этапов, которые влияют на общую стоимость владения. Оборудование весом от 3 до 15 тонн требует специальной подготовки фундамента. Производитель должен предоставить чертежи фундаментов с указанием нагрузок на опоры.
Монтаж обычно занимает 5–10 дней. Ключевой этап — выверка горизонтали и соосности валков. Отклонение даже на 0,1 мм может привести к биению и ухудшению качества поверхности листа. После механического монтажа проводится электрическое подключение и настройка ЧПУ. Пусконаладочные работы включают прокатку тестовых партий металла и замер плоскостности поверочными плитами или лазерными системами.
Не забывайте про логистику запасных частей. Рекомендуется сразу при покупке заказать комплект подшипников, уплотнительных колец и один комплект сменных валков (если технология предполагает частую смену ассортимента). Это сократит время простоя в будущем.
FAQ: Часто задаваемые вопросы об агрегатах правки
В: Можно ли править алюминий на том же агрегате, что и сталь?
О: Да, но с оговорками. Алюминий мягче и склонен к налипанию на валки. Требуется использование валков с полированным покрытием или тефлоновым напылением, а также тщательная очистка поверхности от грязи. Кроме того, настройки зазоров для алюминия будут другими из-за разного модуля упругости. Желательно иметь отдельные комплекты валков или тщательно очищать машину при смене материала.
В: Какой минимальный заказ для покупки у производителя?
О: Большинство производителей работают без ограничений по объему заказа для стандартных моделей. Однако, если требуется кастомизация (нестандартная ширина, особые цвета RAL, интеграция ПО), может действовать условие минимальной партии или доплата за инженерные работы. В 2026 году многие заводы предлагают модульные конструкции, что снижает порог входа.
В: Как часто нужно обслуживать агрегат правки металлического листа?
О: Ежедневный осмотр включает проверку уровня смазки и чистоты валков. Техническое обслуживание (ТО) проводится каждые 500–1000 часов работы: замена масла в редукторах, проверка натяжения ремней/цепей, диагностика подшипников. Капитальный ремонт обычно требуется через 5–7 лет интенсивной эксплуатации.
В: Влияет ли температура цеха на качество правки?
О: Да. Температурные расширения металла валков и самого листа могут вносить погрешности. В прецизионных линиях рекомендуется поддерживать температуру в цехе в диапазоне 20±2°C. Для обычных линий допустимы колебания, но при сильном нагреве или охлаждении металла его механические свойства меняются, что требует корректировки настроек давления.
Инженерное заключение и рекомендации по закупке
Выбор агрегата правки металлического листа в 2026 году — это стратегическое решение. Рынок предлагает широкий спектр решений, но слепая погоня за низкой ценой часто оборачивается потерями на браке и простоях. Мы рекомендуем придерживаться следующего алгоритма действий:
- Аудит текущих проблем: Зафиксируйте точные параметры брака (волнистость, коробление) и материалы, которые вызывают наибольшие трудности.
- Расчет ROI: Оцените экономию от снижения брака и увеличения скорости линии. Это обоснует бюджет на более качественное оборудование.
- Запрос технических предложений: Обратитесь к 2–3 проверенным производителям. Предоставьте им образцы вашего металла для тестовой правки. Это единственный способ гарантировать результат.
- Проверка сервиса: Убедитесь, что производитель готов обеспечить быструю поддержку и наличие запчастей.
Не рассматривайте оборудование изолированно. Агрегат правки — это часть экосистемы. Его эффективность зависит от качества входного сырья, настроек разматывателя и квалификации операторов. Инвестиции в обучение персонала работе с ЧПУ и настройке валков окупаются не хуже, чем покупка более дорогой машины.
Если вы готовы повысить качество своей продукции и снизить издержки на переработку брака, свяжитесь с нашими инженерами для бесплатного аудита вашей производственной линии и подбора оптимальной конфигурации оборудования.
Получите индивидуальное коммерческое предложение и техническую консультацию:
Запросить расчет стоимости агрегата
См. также: Каталог оборудования для обработки металла | Технические статьи по правке и резке