
Прокатный агрегат в линии термообработки: цена от производителя 2026
2026-08-15
- Прокатный агрегат в линии термообработки: цена от производителя 2026
- Что такое прокатный агрегат в контексте термообработки металла
- Где применяется прокатный агрегат в линии термообработки: отрасли и сценарии
- Технические характеристики и конструкция: на что смотреть в 2026 году
- Как выбрать прокатный агрегат в линии термообработки: пошаговое руководство
- Диапазон цен и факторы стоимости в 2026 году
- Производственные возможности и опыт: ООО «Аньхой Хайи Тяжёлое Машиностроение»
- Логистика, монтаж и ввод в эксплуатацию
- Типичные ошибки при выборе и эксплуатации
- Сравнение: Модернизация vs Новая установка
- FAQ: Часто задаваемые вопросы
- Почему стоит заказать прокатный агрегат у производителя напрямую
- Заключение и призыв к действию
Прокатный агрегат в линии термообработки: цена от производителя 2026
Прокатный агрегат в линии термообработки — это критически важный узел непрерывных станов, обеспечивающий точную подачу металлической ленты через зоны нагрева, выдержки и охлаждения. В 2026 году стоимость таких систем варьируется от 15 до 85 млн рублей в зависимости от ширины полосы (до 2000 мм), рабочей температуры (до 1250°C) и степени автоматизации управления натяжением. Для промышленных закупщиков ключевым фактором является не только базовая цена оборудования, но и совокупная стоимость владения (TCO), включающая энергоэффективность роликов, срок службы подшипниковых узлов и совместимость с системами предиктивного обслуживания.
Наш завод предлагает прямые поставки агрегатов прокатных станов без посреднических наценок, с интеграцией в существующие линии отжига и закалки. Мы гарантируем соответствие ГОСТ и международным стандартам безопасности, а также предоставляем полный пакет технической документации для пусконаладочных работ.
Что такое прокатный агрегат в контексте термообработки металла
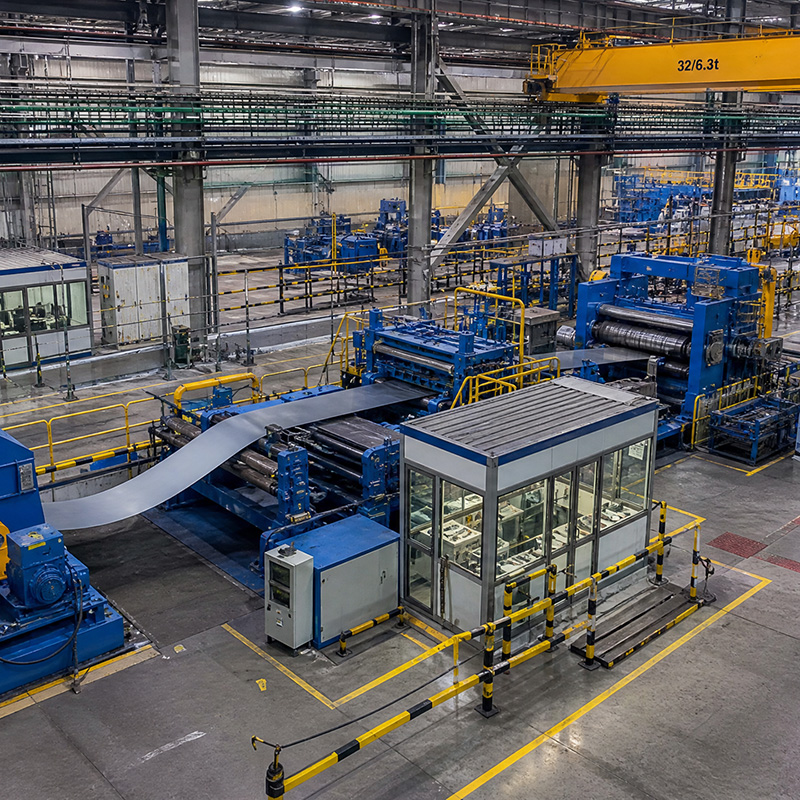
В металлургической промышленности термин «прокатный агрегат» часто ассоциируется исключительно с холодной или горячей прокаткой. Однако в контексте линий термообработки (отжиг, нормализация, закалка с отпуском) прокатный агрегат в линии термообработки выполняет функцию транспортного и технологического сердца процесса. Это сложная механическая система, состоящая из приводных и неприводных роликов, направляющих устройств, систем натяжения и компенсирующих механизмов, которая обеспечивает стабильное перемещение металлического листа или ленты через печи при экстремальных температурных режимах.
Главное отличие от стандартных прокатных клетей заключается в требованиях к материалам и допускам. Ролики должны сохранять геометрию при температурах свыше 900°C, исключая коробление ленты. Любой сбой в синхронизации скоростей вращения валков приводит к образованию дефектов поверхности («рисунка»), разрыву полосы или аварийной остановке всей линии, что влечет за собой колоссальные финансовые потери из-за простоя печи.
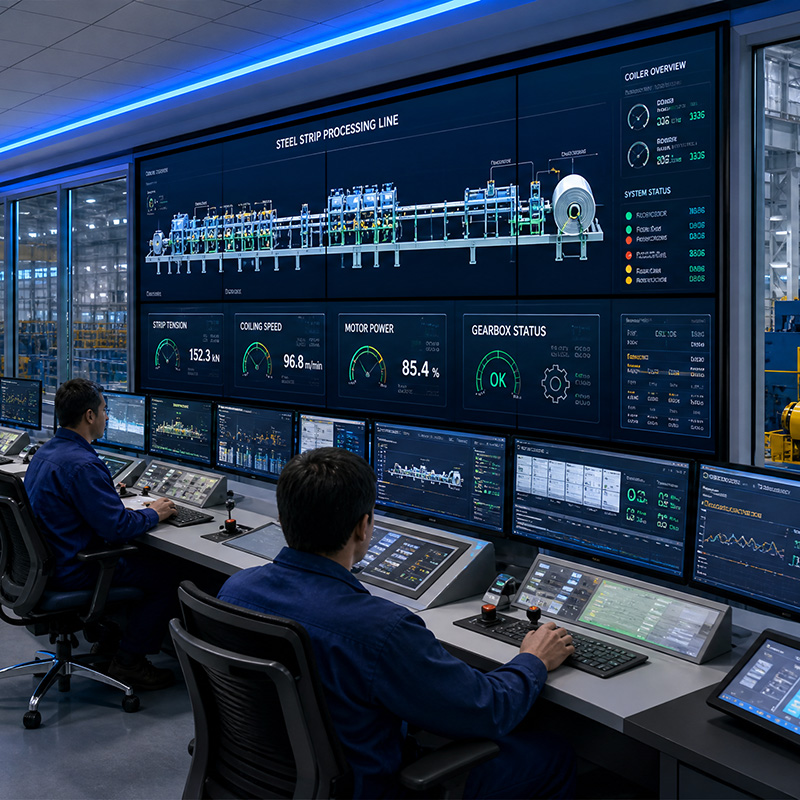
Современные агрегаты 2026 модельного года интегрированы с цифровыми двойниками (Digital Twins). Это позволяет операторам в реальном времени отслеживать тепловое расширение валков и корректировать скорость подачи, предотвращая проскальзывание. Если вы планируете модернизацию старого стана или строительство новой линии, понимание архитектуры этого узла является фундаментом для правильного технического задания.
Ключевые функции агрегата в термическом цикле
- Транспортировка: Плавное перемещение металла через зоны нагрева, изотермической выдержки и контролируемого охлаждения.
- Стабилизация натяжения: Поддержание постоянного натяжения полосы для предотвращения провисания (саггинга) в печах длительного нагрева.
- Ориентация листа: Коррекция положения ленты относительно центральной оси линии (CCL – Center Line Control).
- Теплопередача: В некоторых конструкциях ролики сами выступают элементами теплообмена, передавая тепло от печи к металлу или отводя его в зоне охлаждения.
Где применяется прокатный агрегат в линии термообработки: отрасли и сценарии
Спрос на высокоточные термические линии растет вместе с требованиями автопрома и энергетики к качеству стали. Прокатный агрегат в линии термообработки является неотъемлемой частью следующих производственных цепочек:
1. Производство электротехнической стали
Для трансформаторов и электродвигателей требуется сталь с определенной кристаллической структурой. Линии отжига обеспечивают снятие внутренних напряжений после холодной прокатки. Здесь агрегат работает в среде защитного газа (азот-водород) при температурах 800–850°C. Критически важно отсутствие окисления поверхности, поэтому используются керамические или специальные жаропрочные сплавы роликов. Ошибка в натяжении даже на 2% может привести к неравномерному зерну и браку всей партии.
2. Автомобилестроение (Высокопрочные стали)
Линии закалки и отпуска (Q&T) для сталей марки DP (Dual Phase) и TRIP. Процесс включает быстрый нагрев до 900°C, резкое охлаждение (водой или газом) и последующий отпуск. Агрегат должен выдерживать термические удары. Скорость движения ленты может достигать 150–200 м/мин. Надежность подшипниковых узлов здесь определяет межсервисный интервал, который в современных линиях стремится к 12–18 месяцам непрерывной работы.
3. Трубопрокатное производство
При производстве бесшовных труб термообработка готовой трубы требует вращения и продвижения изделия через печь. Хотя геометрия отличается от ленточных станов, принципы привода и температурной компенсации аналогичны. Агрегаты здесь работают с большими весовыми нагрузками и требуют усиленных редукторов.
4. Оцинкование и нанесение покрытий
Перед погружением в ванну с цинком сталь проходит очистительный отжиг. Чистота поверхности роликов прокатного агрегата напрямую влияет на адгезию цинкового покрытия. Загрязнения на роликах переносятся на лист, создавая дефекты, которые невозможно устранить последующей обработкой.
Технические характеристики и конструкция: на что смотреть в 2026 году
При выборе оборудования необходимо анализировать не только габариты, но и инженерные решения, заложенные в основу агрегата. Рынок 2026 года диктует тренд на энергоэффективность и ремонтопригодность.
| Параметр | Стандартное исполнение (Эконом) | Премиум исполнение (High-End) | Влияние на процесс |
|---|---|---|---|
| Материал роликов | Жаропрочная сталь (тип 310S) | Композитные керамика-металл / Спецсплавы Ni-Cr | Стойкость к деформации при T > 1000°C, срок службы x2.5 |
| Система привода | АС двигатели с частотным преобразователем | Сервоприводы с прямым моментом + AI-контроллер | Точность синхронизации ±0.01%, снижение энергопотребления на 15% |
| Подшипниковые узлы | Выносные подшипники качения | Газостатические или жидкостные опоры | Отсутствие смазки в горячей зоне, нулевое трение, чистота продукта |
| Управление натяжением | Пневматические датчики | Лазерные измерители формы + замкнутый контур PID | Исключение разрывов тонколистовой стали (< 0.3 мм) |
| Ширина обработки | До 1250 мм | До 2000–2200 мм | Возможность работы с широким автомобильным листом |
Инженерный нюанс: Компенсация теплового расширения
Одна из самых частых проблем, с которой сталкиваются эксплуатационники — это изменение длины валков при нагреве. В дешевых моделях это приводит к тому, что центр ролика прогибается больше, чем края, или наоборот, в зависимости от способа крепления. В наших агрегатах 2026 года применяется система предварительного профилирования (crowning) с учетом расчетного температурного градиента. Это не просто «подгонка», а математическая модель, зашитая в ЧПУ станка при изготовлении.
Как выбрать прокатный агрегат в линии термообработки: пошаговое руководство
Выбор оборудования — это баланс между капитальными затратами (CAPEX) и операционными расходами (OPEX). Ошибка на этапе спецификации может стоить миллионов рублей на этапе эксплуатации. Ниже приведен алгоритм выбора, основанный на нашем опыте поставок за последние 5 лет.
- Анализ продуктовой матрицы: Определите минимальную и максимальную толщину ленты, а также предел прочности материала. Для высокопрочных сталей требуются ролики большего диаметра для снижения контактного давления.
- Оценка температурного профиля: Будет ли агрегат работать только в холодной зоне выхода или в зоне нагрева? Для зон с T > 600°C обязательно использование специальных уплотнений валов, предотвращающих попадание воздуха в защитную атмосферу печи.
- Требования к чистоте поверхности: Если вы производите оцинкованный лист класса «Автоэкспозиция», выберите агрегат с системой самоочистки роликов или легкой заменой валков без остановки линии (fly-cut system).
- Интеграция с АСУ ТП: Убедитесь, что протоколы обмена данными (Profibus, Profinet, Ethernet/IP) вашего нового агрегата совместимы с существующей системой управления линией. Рассогласование сигналов — частая причина простоев при монтаже.
- Сервисная доступность: Проверьте наличие складских запасов критических узлов (подшипники, уплотнения) у поставщика в РФ. Логистика оригинальных европейских комплектующих в 2026 году может занимать от 3 до 6 месяцев.
Диапазон цен и факторы стоимости в 2026 году
Вопрос «сколько стоит прокатный агрегат в линии термообработки» не имеет однозначного ответа без технического опросника. Однако мы можем обозначить рыночные коридоры цен для оборудования российского производства с высокой степенью локализации.
Базовый сегмент (5 – 15 млн руб.)
Это агрегаты для узких линий (до 1000 мм), работающих при умеренных температурах (до 600°C). Используются стандартные промышленные компоненты, доступные на рынке. Подходит для линий травления или низкотемпературного отжига проволоки и узкой ленты.
Средний сегмент (15 – 40 млн руб.)
Линии шириной 1250–1500 мм для массового производства строительного профнастила и общего машиностроения. Включают системы автоматического позиционирования, улучшенные материалы роликов и базовую диагностику вибрации. Оптимальное соотношение цены и надежности для средних металлургических заводов.
Премиум сегмент (40 – 85+ млн руб.)
Широкополосные станы (до 2000 мм) для автопрома и энергетики. Особенности:
- Использование импортных или высокотехнологичных отечественных спецсплавов.
- Сложная кинематика с компенсаторами изгиба.
- Интеграция с системами предиктивной аналитики (IoT датчики температуры подшипников, вибромониторинг).
- Полное соответствие стандартам безопасности SIL-2/SIL-3.
Что влияет на итоговую цену?
Помимо «железа», значительную часть стоимости формируют инженерные работы. Разработка уникальной кинематической схемы под конкретную печь стоит дороже типового решения. Также цена зависит от курса валютных компонентов (электроника, специфические подшипники), хотя мы стремимся максимизировать долю российских аналогов.
Важно: Дешевый агрегат часто требует дорогостоящей доработки на месте. Например, если ролики не сбалансированы динамически, на высоких скоростях возникнет биение, которое разрушит подшипники за несколько недель. Всегда запрашивайте протоколы балансировки.
Производственные возможности и опыт: ООО «Аньхой Хайи Тяжёлое Машиностроение»
Надежность прокатного агрегата напрямую зависит от качества изготовления его приводных систем и несущих конструкций. Именно здесь ключевую роль играет производственная база поставщика. ООО «Аньхой Хайи Тяжёлое Машиностроение» — высокотехнологичное предприятие, расположенное в промышленной зоне Сягэ (провинция Аньхой, Китай), специализируется на комплексном цикле создания тяжелонагруженного трансмиссионного оборудования.
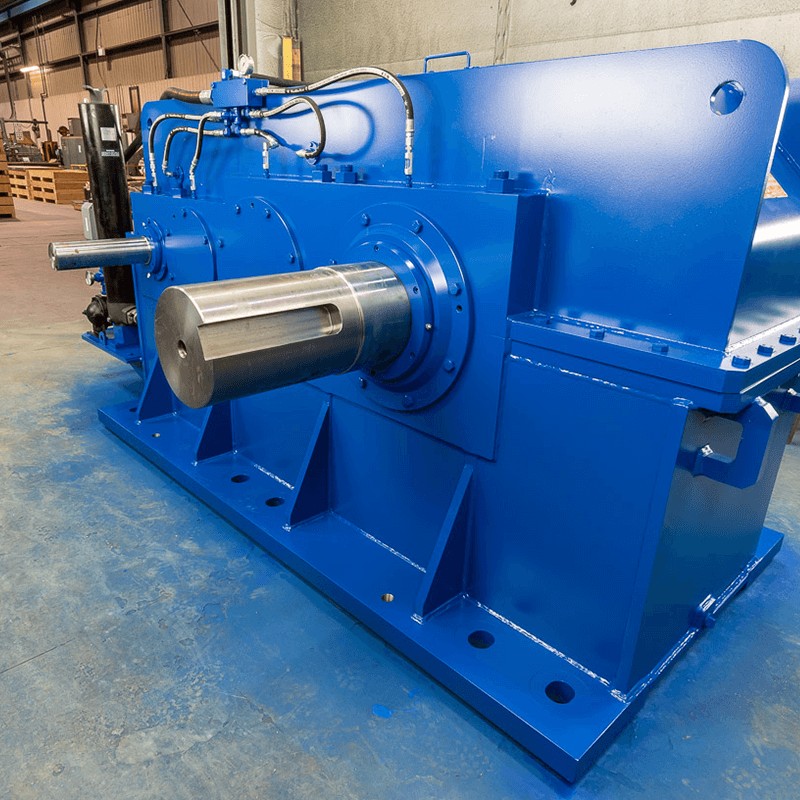
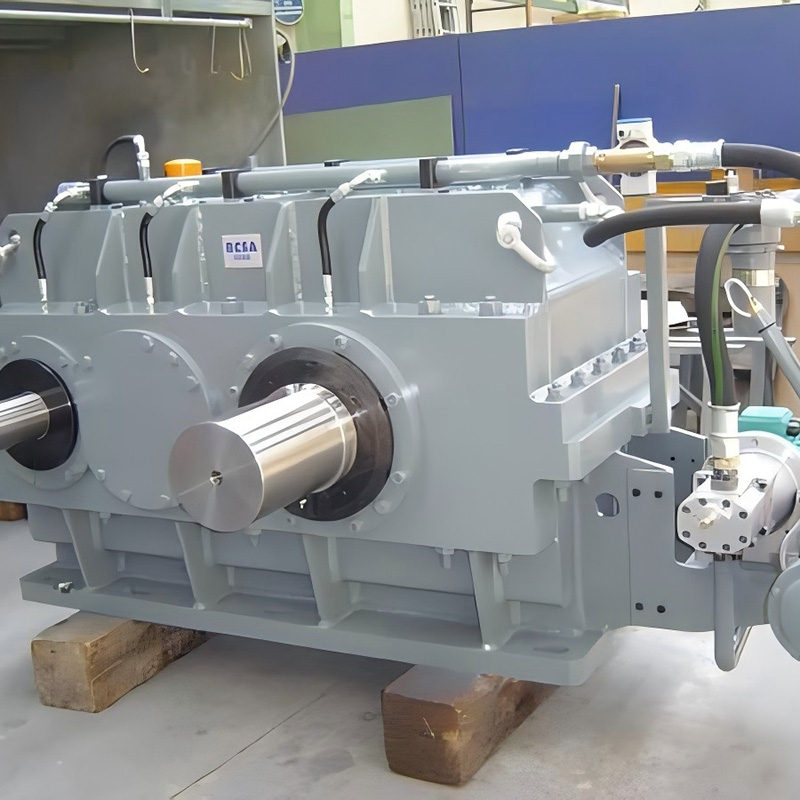
Обладая производственными площадями в 20 000 м² и парком из более чем 100 единиц высокоточного оборудования, компания реализует полный цикл: от проектирования нестандартных редукторов и зубчатых передач до финальной сборки и испытаний. Опыт предприятия, базирующийся на технологиях «Цзюли Машинери Мануфэкчеринг», подтвержден успешной реализацией более 30 крупных проектов в металлургии.
Среди референс-листа компании — поставка редукторов разматывателя для Тайюаньской стали, создание холодного нереверсивного четырехвалкового стана для прокатки алюминиевой ленты шириной 1550 мм (Хэнань Юнтун), а также оснащение линии травления и правки шириной 2250 мм для Чайна Металлурджи. Такой опыт позволяет нам гарантировать, что каждый прокатный агрегат, поставляемый нами, спроектирован с учетом реальных эксплуатационных нагрузок и строгих требований конкретных технологических линий.
Мы следуем принципу «клиент прежде всего, качество превыше всего», обеспечивая индивидуальный подход на всех этапах: от предпроектного анализа до послепродажного сервисного сопровождения. Продукция ООО «Аньхой Хайи» поставляется на рынки СНГ, Юго-Восточной Азии и Ближнего Востока, доказывая свою надежность в условиях интенсивной промышленной эксплуатации.
Логистика, монтаж и ввод в эксплуатацию
Поставка тяжелого промышленного оборудования — это отдельный проект. Габариты прокатного агрегата часто превышают стандартные транспортные нормы. Мы осуществляем доставку модулями, собранными на общей раме, что сокращает время монтажа на 30%.
Этапы сотрудничества:
- Технический аудит: Наши инженеры изучают вашу текущую линию или проектную документацию новой.
- Проектирование (КД): Разработка чертежей, 3D-моделей и согласование точек сопряжения.
- Производство: Изготовление, термообработка деталей, сборка.
- Шеф-монтаж: Выезд бригады на объект для контроля установки и alignment (выравнивания) валков.
- Пусконаладка (SAT): Холодная и горячая прокатка, настройка натяжения, обучение персонала.
Срок изготовления стандартного агрегата составляет 4–6 месяцев. Для сложных проектов с уникальными сплавами срок может увеличиться до 8 месяцев. Рекомендуем планировать закупку заранее, учитывая очередь производства.
Типичные ошибки при выборе и эксплуатации
На основе анализа сервисных обращений за 2024–2025 годы, мы выделили основные проблемы, которых можно избежать:
- Игнорирование коэффициента трения: Выбор покрытия роликов без учета состояния поверхности ленты (масляная пленка, оксиды). Это приводит к проскальзыванию и изменению длины изделия.
- Недостаточная жесткость рамы: При широкой полосе рама может деформироваться под действием натяжения, что нарушает параллельность валков. Результат — «клиновидность» толщины после термообработки.
- Экономия на системе охлаждения подшипников: Даже выносные подшипники нагреваются от теплопроводности вала. Отсутствие принудительного воздушного или водяного охлаждения сокращает ресурс смазки в разы.
- Отсутствие запчастей «первой необходимости»: Комплект уплотнений и один резервный ролик должны быть на складе всегда. Ожидание детали ведет к простою линии стоимостью десятки тысяч рублей в час.
Сравнение: Модернизация vs Новая установка
Часто перед технологами стоит дилемма: модернизировать существующий прокатный агрегат в линии термообработки или заменить его полностью.
| Критерий | Модернизация (Retrofit) | Новая установка (Greenfield/Brownfield) |
|---|---|---|
| Стоимость | Низкая (30-50% от новой) | Высокая |
| Срок внедрения | Короткий (остановка на 2-3 недели) | Длительный (проектирование + изготовление 6-8 мес.) |
| Производительность | Ограничена старой кинематикой | Максимальная (современные скорости) |
| Энергоэффективность | Средняя | Высокая (новые двигатели, оптимизация) |
| Риски | Несовместимость новых узлов со старыми фундаментами | Минимальные при правильном проектировании |
Рекомендация инженера: Если возраст вашей линии более 15 лет и требуется повышение скорости более чем на 20%, модернизация агрегата экономически не оправдана. Проще установить новый блок, адаптировав его под существующие печи. Если же задача — улучшить качество поверхности при текущих скоростях, достаточно заменить ролики и систему натяжения.
FAQ: Часто задаваемые вопросы
Какой срок службы роликов прокатного агрегата?
При правильной эксплуатации и соблюдении температурных режимов, срок службы рабочих роликов составляет от 2 до 5 лет. Подшипниковые узлы требуют обслуживания каждые 6–12 месяцев. Использование керамических покрытий может увеличить межремонтный интервал в 1.5–2 раза.
Можно ли интегрировать ваш агрегат в линию иностранного производства?
Да, мы имеем опыт интеграции в линии SMS Group, Fournier и других мировых брендов. Мы используем стандартные интерфейсы связи и адаптивные фланцевые соединения. Для этого нам потребуются чертежи стыковочных узлов вашей существующей линии.
Влияет ли ширина ленты на цену агрегата?
Да, зависимость нелинейная. Увеличение ширины с 1000 до 1500 мм требует не просто более длинных валов, но и значительно более мощной рамы, приводов и систем выравнивания, чтобы компенсировать прогиб. Поэтому цена может вырасти не на 50%, а на 80–100%.
Предоставляете ли вы гарантию на работу в агрессивных средах?
Мы даем гарантию на механическую целостность и соответствие параметрам. Однако коррозионная стойкость зависит от точного соблюдения химического состава атмосферы печи. Если проектные параметры по содержанию серы или кислорода превышены, гарантия на покрытие роликов может быть ограничена. Мы всегда проводим химический анализ среды перед подбором материалов.
Как быстро можно получить коммерческое предложение?
При наличии заполненного технического опросника мы готовим базовое КП с ориентировочной стоимостью и сроками в течение 3–5 рабочих дней. Детальная проработка требует встречи с нашими конструкторами.
Почему стоит заказать прокатный агрегат у производителя напрямую
Покупка оборудования через посредников или трейдеров в 2026 году несет дополнительные риски: удорожание на 20–40%, отсутствие прямой технической поддержки завода-изготовителя и сложности с гарантийными обязательствами. Работая с нами напрямую, вы получаете:
- Прозрачное ценообразование: Вы платите за металл, работу и технологии, а не за маркетинговые наценки.
- Гибкость конструкции: Мы можем изменить диаметр роликов, шаг расстановки или тип привода под ваши специфические задачи, чего не сделают дистрибьюторы типового оборудования.
- Прямую связь с КБ: Ваши инженеры могут общаться с нашими разработчиками для решения нестандартных задач.
- Обучение персонала: Мы не просто продаем «железо», мы передаем знания по эксплуатации и обслуживанию.
Не забывайте, что прокатный агрегат в линии термообработки — это инвестиция на десятилетие. Экономия на этапе проектирования или выборе материалов неизбежно аукнется дорогими ремонтами и потерей качества продукции. Доверьте эту задачу профессионалам с подтвержденным опытом в металлургии.
Заключение и призыв к действию
Выбор надежного поставщика прокатного оборудования определяет конкурентоспособность вашего производства на ближайшие годы. В 2026 году рынок требует не просто наличия металла, а высокого качества поверхности и точности геометрии, что невозможно без современного термического оборудования.
Мы готовы провести бесплатный предварительный аудит вашей линии и предложить оптимальное техническое решение. Не рискуйте качеством своей продукции.
Свяжитесь с нами сегодня для получения детального расчета:
- Заполните форму обратной связи на сайте.
- Загрузите техническое задание для оценки стоимости.
- Получите консультацию главного инженера проекта.
Перейдите в каталог, чтобы ознакомиться с готовыми решениями и техническими характеристиками наших агрегатов. Мы строим будущее российской металлургии вместе с вами.