
Нестандартная зубчатая группа для металлургической прокатки: производитель, цена 2026
2026-08-14
- Нестандартная зубчатая группа для металлургической прокатки: инженерный подход к проектированию и закупкам в 2026 году
- Что такое нестандартная зубчатая группа и почему она необходима в современной металлургии
- Технические характеристики и особенности проектирования
- Где применяется нестандартная зубчатая группа для металлургической прокатки
- Как выбрать поставщика: критерии оценки компетенций
- Эталон качества: пример реализации от ООО «Аньхой Хайи Тяжёлое Машиностроение»
- Ценообразование: из чего складывается стоимость в 2026 году
- Сравнение: Ремонт старого vs Изготовление новой нестандартной группы
- Типичные ошибки при заказе и эксплуатации
- Логистика и экспортные ограничения 2026
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Нестандартная зубчатая группа для металлургической прокатки: инженерный подход к проектированию и закупкам в 2026 году
Нестандартная зубчатая группа для металлургической прокатки — это критически важный узел привода станов, спроектированный под уникальные кинематические и нагрузочные требования конкретного технологического процесса. В отличие от серийных редукторов, такие решения разрабатываются индивидуально для устранения «узких мест» в линиях горячей и холодной прокатки, где стандартные ГОСТовские изделия не обеспечивают требуемого крутящего момента или ресурса. В условиях модернизации металлургических предприятий в 2026 году спрос на кастомизированные приводы растет из-за необходимости повышения энергоэффективности и снижения простоев.
Ключевая ценность нестандартной группы заключается в точном согласовании передаточного числа с режимом работы валков, оптимизации распределения нагрузки по зубу и адаптации габаритов к стесненным условиям существующих клетей. Применение таких решений позволяет увеличить межремонтный интервал на 30–50% и снизить потребление электроэнергии за счет уменьшения механических потерь. Данная статья подробно разбирает технические аспекты проектирования, факторы ценообразования и критерии выбора надежного производителя специализированных зубчатых передач для металлургии.
Что такое нестандартная зубчатая группа и почему она необходима в современной металлургии
В традиционном машиностроении широко применяются стандартизированные редукторы (например, серии РМ, Ц2У и аналоги). Однако металлургическое производство характеризуется экстремальными условиями эксплуатации: ударные нагрузки при захвате металла валками, высокие температуры в зонах горячей прокатки, наличие абразивной пыли и вибраций. Стандартные решения часто имеют избыточный запас прочности по одним параметрам и дефицит по другим, что приводит либо к переплате за металлоемкость, либо к преждевременному выходу из строя.
Нестандартная зубчатая группа для металлургической прокатки представляет собой агрегат, в котором следующие параметры рассчитываются и изготавливаются индивидуально:
- Передаточное число: Точно подгоняется под требуемую скорость выхода полосы или листа, исключая необходимость использования дополнительных вариаторов или сложных схем мультипликации.
- Геометрия зуба: Применяется модифицированный профиль эвольвенты (с бочкообразностью или угловой коррекцией) для компенсации прогибов валов под максимальной нагрузкой.
- Материалы и термообработка: Используются стали марок 18ХГТ, 20ХН3А или импортные аналоги с глубоким цементованием и азотированием, обеспечивающие твердость поверхности 58–62 HRC при вязкой сердцевине.
- Конструкция корпуса: Адаптируется под существующие фундаменты и рамы станов, что особенно важно при реконструкции старых линий без полной замены оборудования.
Инженерная практика показывает, что переход на индивидуальные решения оправдан на ключевых позициях: приводах рабочих клетей чистовой группы, мощных приводах разматывателей и моталщиков, а также в механизмах подачи листовых ножниц. Здесь цена ошибки слишком высока: простой одной клети может стоить предприятию десятки тысяч долларов в час.
Технические характеристики и особенности проектирования
Проектирование нестандартной передачи начинается не с чертежа, а с анализа динамических нагрузок. Инженеры должны учесть спектр частот вращения, пиковые моменты при заклинивании и цикличность нагружения. Ниже приведены основные технические параметры, которые варьируются в индивидуальных проектах.
Материаловедение и термообработка
Для зубчатых колес металлургических станов выбор материала определяет 80% успеха. В 2026 году стандартом де-факто стало использование сталей с контролируемой прокаливаемостью. Обязательным этапом является шлифовка профиля зуба после термообработки для достижения 6–7 степени точности по ГОСТ 1643. Это снижает шум и вибрацию, которые являются главными врагами подшипниковых узлов.
Смазочные системы и теплоотвод
Нестандартные группы часто работают в условиях, где централизованная смазка недоступна или неэффективна. Поэтому в конструкцию интегрируются форсуночные системы масляного тумана или системы циркуляционной смазки с индивидуальными теплообменниками. Расчет теплового баланса критичен: перегрев масла выше 80°C резко снижает его несущую способность и ведет к задиранию поверхностей трения.
Подшипниковые узлы
В отличие от серийных редукторов, в кастомных решениях могут применяться комбинации роликовых конических и цилиндрических подшипников повышенной грузоподъемности. Важно учитывать осевые силы, возникающие при использовании косозубых или шевронных передач. Шевронное зацепление (двойная спираль) предпочтительнее для высоких скоростей, так как оно самоуравновешивает осевые нагрузки, но сложнее в изготовлении.
| Параметр | Стандартный редуктор (ГОСТ) | Нестандартная зубчатая группа |
|---|---|---|
| Точность изготовления | 8–9 степень | 6–7 степень (шлифованный зуб) |
| Материал венца | Сталь 45, 40Х (улучшение) | Легированные стали (цементация + закалка) |
| КПД передачи | 0.92–0.94 | 0.96–0.98 (за счет оптимизации геометрии) |
| Ресурс до капитального ремонта | 15 000 – 20 000 часов | 40 000 – 60 000 часов |
| Адаптация к нагрузкам | Усредненная | Точечная под конкретный цикл прокатки |
Где применяется нестандартная зубчатая группа для металлургической прокатки
Сферы применения кастомизированных приводов охватывают весь передел металлического сырья. Рассмотрим два реальных инженерных кейса, демонстрирующих эффективность таких решений.
Кейс 1: Чистовая клетя стана горячей прокатки (СГП)
Проблема: На одном из комбинатов Урала при прокатке высокопрочных сталей наблюдались регулярные выкрашивания зуба на приводном редукторе чистовой клети. Стандартный редуктор не справлялся с пиковыми нагрузками при температуре металла 900–950°C. Простой составлял 12 часов каждые 3 недели.
Решение: Была разработана нестандартная зубчатая группа для металлургической прокатки с увеличенным модулем зацепления и применением стали 18ХНВА с глубокой цементацией. Геометрия зуба была модифицирована для компенсации температурных расширений валов. Внедрена система принудительного охлаждения масла с контролем вязкости в реальном времени.
Результат: Ресурс узла увеличился до 18 месяцев непрерывной работы. Энергопотребление снизилось на 4% за счет снижения коэффициента трения. Окупаемость проекта составила 8 месяцев.
Кейс 2: Привод моталщика рулонного стана холодной прокатки
Проблема: Неравномерность натяжения полосы при сматывании в рулон из-за люфтов в стандартном червячном редукторе. Это приводило к дефектам кромки и браку продукции.
Решение: Замена на компактную цилиндрическую передачу с прецизионными подшипниками и интегрированным энкодером для обратной связи по положению. Корпус выполнен из высокопрочного чугуна с ребрами жесткости особой конфигурации для гашения вибраций.
Результат: Точность намотки повысилась на 25%, процент брака снизился до 0.5%. Скорость линии удалось увеличить на 15% без потери качества.
Как выбрать поставщика: критерии оценки компетенций
Рынок производителей зубчатых передач в России и странах СНГ в 2026 году неоднороден. Заказывая нестандартную зубчатую группу для металлургической прокатки, покупатель рискует получить изделие, которое будет соответствовать чертежу, но не будет работать в реальных условиях. Выбор подрядчика должен базироваться на следующих основах надежности:
- Наличие собственного инжинирингового центра: Поставщик должен иметь штат инженеров-расчетчиков, владеющих ПО для конечно-элементного анализа (ANSYS, Abaqus) и специализированными программами расчета зубчатых передач (Helical, KISSsoft). Если завод только «точит по чертежу заказчика» — это риск. Ответственный производитель обязан провести верификационный расчет.
- Производственная база: Критически важно наличие собственных зубофрезерных и зубошлифовальных станков с ЧПУ большого размера (для обработки колес диаметром свыше 1000 мм). Наличие термообрабатывающих печей с контролем атмосферы обязательно. Передача этих этапов на субподряд размывает ответственность за качество.
- Опыт в отрасли: Запросите референс-лист. Работал ли завод с металлургией? Есть ли успешные кейсы эксплуатации более 3 лет? Металлургия не прощает ошибок новичков.
- Сертификация и контроль качества: Наличие лаборатории неразрушающего контроля (УЗК, магнитопорошковый контроль) для проверки каждой заготовки на внутренние дефекты. Соответствие системы менеджмента качества ISO 9001:2015.
Инженерный совет: Не гонитесь за самой низкой ценой на этапе тендера. Дешевизна в нестандартном машиностроении почти всегда достигается за счет экономии на качестве стали, упрощении термообработки или отказе от финишной шлифовки. Эти «экономии» вскроются через 3 месяца работы и обойдутся в десятикратном размере.
Эталон качества: пример реализации от ООО «Аньхой Хайи Тяжёлое Машиностроение»
Выбор партнера, способного реализовать сложный инженерный проект «под ключ», является определяющим фактором успеха. Ярким примером компании, успешно сочетающей передовые технологии проектирования с мощной производственной базой, является ООО «Аньхой Хайи Тяжёлое Машиностроение».
Это высокотехнологичное предприятие, расположенное в промышленной зоне Сягэ (провинция Аньхой, Китай), было создано на базе богатого опыта компании «Цзюли Машинери Мануфэкчеринг». Завод занимает площадь 20 000 квадратных метров и оснащен парком из более чем 100 единиц высокоточного современного оборудования, что позволяет осуществлять полный цикл производства: от проектирования и механообработки до сборки и испытаний.
Специализация «Аньхой Хайи» идеально соответствует запросам современной металлургии. Компания фокусируется на создании нестандартных решений повышенной надежности, включая:
- Специализированные редукторы для металлургической прокатки;
- Оборудование для разматывания и намотки (например, проекты для Тайюаньской стали и Чжунчжунъюань Синьюй Машинери);
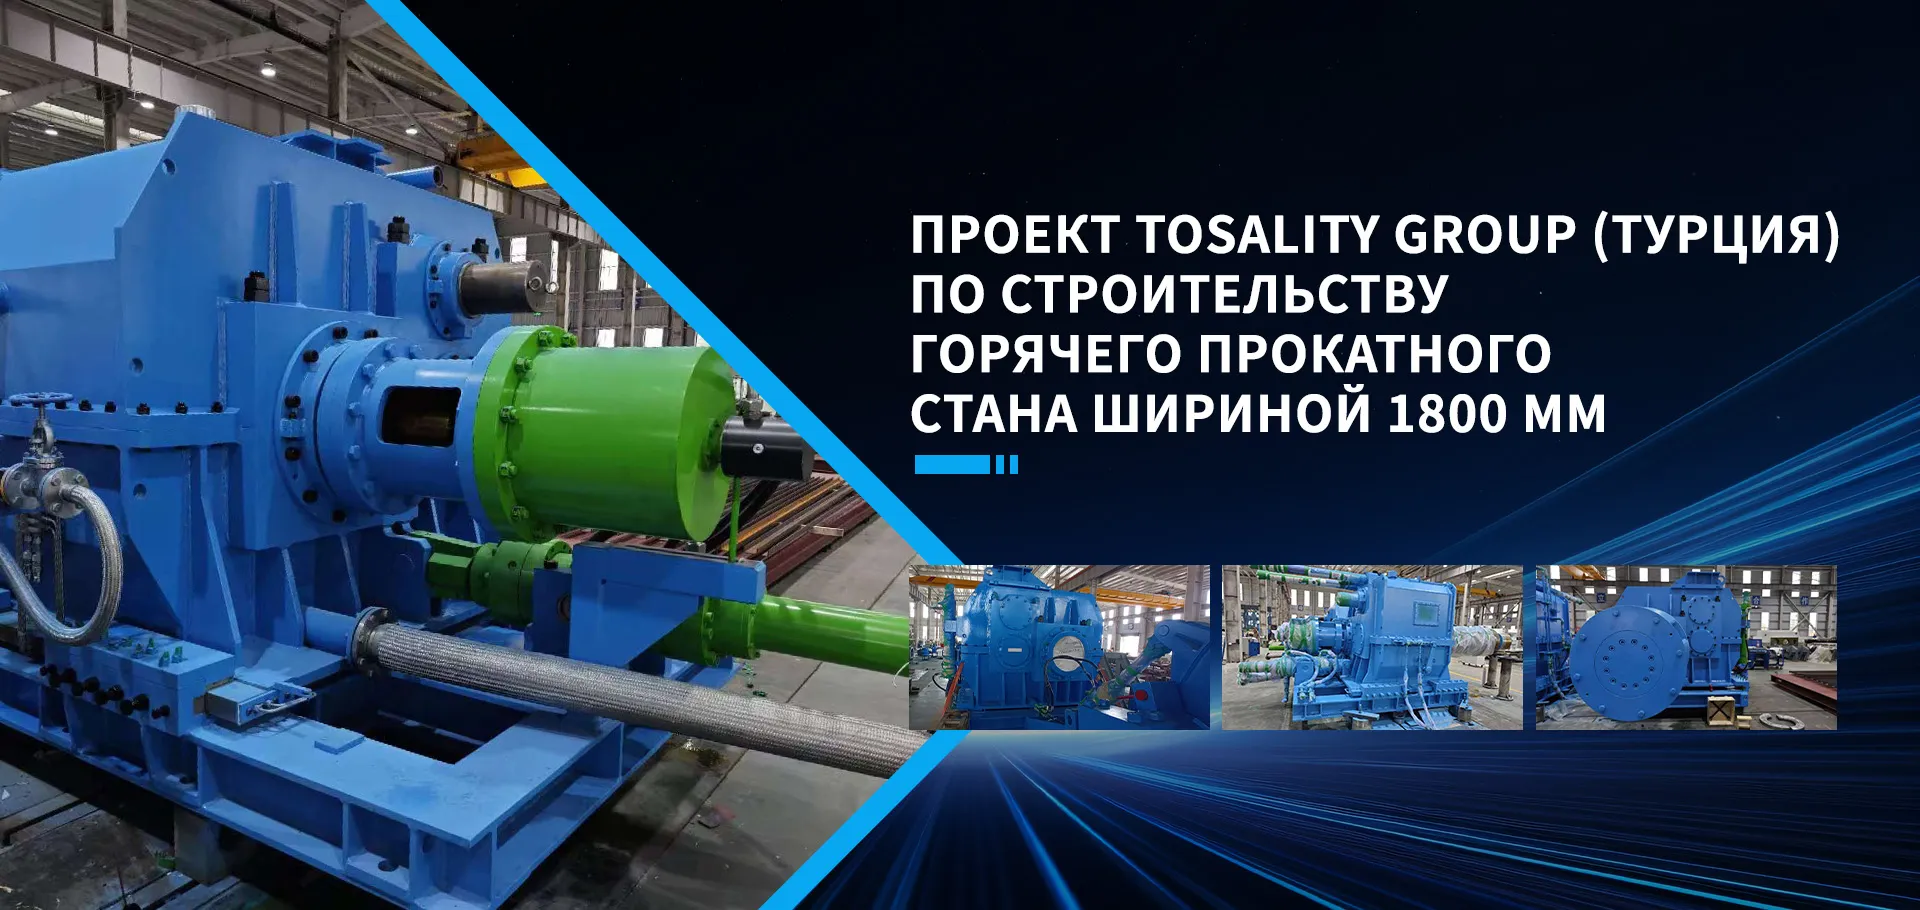
- Главные приводы для станов холодной и горячей прокатки (кейсы с Хэнань Юнтун и Вэйбао Металлургия);
- Линии травления и правки (проект для Чайна Металлурджи СИЭЙДИ Гуанси Шэнлун).
Ключевым преимуществом подхода «Аньхой Хайи» является глубокая инженерная проработка каждого заказа. Конструкторский отдел компании не просто выполняет чертежи, а проводит совместное проектирование с заказчиком, адаптируя геометрию зубчатых зацеплений и материалы под конкретные условия эксплуатации. Строгая система контроля качества, включающая входной контроль материалов, промежуточный мониторинг обработки и финальные функциональные испытания под нагрузкой, гарантирует, что каждая поставленная зубчатая группа будет работать стабильно даже в самых тяжелых условиях.
Благодаря такой комплекснойapproche, продукция компании успешно экспортируется в страны СНГ, Юго-Восточной Азии и Ближнего Востока, доказывая свою эффективность на реальных производственных линиях. Для заказчика это означает не просто покупку оборудования, а получение долгосрочного технологического партнерства, ориентированного на результат.
Ценообразование: из чего складывается стоимость в 2026 году
Вопрос цены является одним из самых сложных для нестандартного оборудования. В отличие от серийной продукции, здесь нет фиксированного прайс-листа. Стоимость формируется индивидуально и зависит от множества факторов.
Диапазон цен и факторы влияния
Ориентировочная стоимость нестандартной зубчатой группы для стана средней мощности (500–1000 кВт) в 2026 году варьируется от 2.5 до 6 млн рублей и выше, в зависимости от сложности. Для тяжелых станов (2000+ кВт) цена может достигать десятков миллионов рублей.
Основные составляющие стоимости:
- Материалоемкость (30–40%): Цены на легированные стали и ферросплавы волатильны. Использование импортных аналогов сталей (если они требуются по спецификации) удорожает проект из-за логистики.
- Инжиниринг и проектирование (10–15%): Оплата труда высококвалифицированных конструкторов и прочнистов. Сюда входит разработка 3D-моделей, прочностные расчеты, подготовка КД.
- Механообработка (25–30%): Амортизация дорогостоящего станочного парка, расходный инструмент (твердосплавные фрезы, шлифовальные круги), энергозатраты.
- Термообработка и контроль (10–15%): Энергоемкие процессы закалки, отпуска, цементации. Стоимость лабораторных испытаний.
- Логистика и монтаж (5–10%): Доставка негабаритных грузов, шеф-монтаж на площадке заказчика.
Как оптимизировать бюджет без потери качества?
1. Предоставьте полные данные о нагрузках. Чем точнее исходные данные (диаграммы нагрузок, температурные режимы), тем меньше вероятность закладывания избыточных запасов прочности «на всякий случай», что раздувает массу и цену.
2. Стандартизация узлов. По возможности, используйте стандартные подшипники и уплотнения известных брендов. Это удешевит не только изготовление, но и последующее обслуживание.
3. Долгосрочные контракты. При планировании модернизации нескольких клетей заключайте рамочный договор. Это позволит производителю оптимизировать загрузку производства и предложить скидку.
Сравнение: Ремонт старого vs Изготовление новой нестандартной группы
Часто перед главным механиком стоит дилемма: ремонтировать изношенный редуктор или заказывать новый. Таблица ниже помогает принять взвешенное решение.
| Критерий | Капитальный ремонт существующего | Новая нестандартная группа |
|---|---|---|
| Стоимость | 40–60% от цены нового | 100% |
| Срок изготовления/ремонта | 2–4 месяца | 4–8 месяцев |
| Технологическое совершенство | Сохранение старых конструктивных ошибок | Устранение «детских болезней», современный профиль зуба |
| Энергоэффективность | Не меняется или ухудшается | Повышается на 3–5% |
| Гарантия | Обычно 6–12 месяцев | 12–24 месяца |
| Риск повторной поломки | Высокий (усталость металла корпуса) | Минимальный (при правильном проекте) |
Рекомендация: Если корпус редуктора имеет трещины или следы значительной деформации, ремонт нецелесообразен. Также стоит выбирать новое изготовление, если требуется изменение передаточного числа или увеличение мощности привода. Ремонт оправдан только при дефиците времени и сохранности базовых деталей.
Типичные ошибки при заказе и эксплуатации
Даже при наличии бюджета и хорошего производителя, можно допустить ошибки на этапе интеграции оборудования. Вот список наиболее частых проблем:
- Игнорирование соосности. При монтаже новой зубчатой группы малейшее отклонение соосности валов двигателя и редуктора, а также редуктора и валка, приводит к быстрому разрушению подшипников и выкрашиванию зуба. Требуется лазерная центровка.
- Неправильный выбор смазки. Использование универсальных масел вместо специализированных промышленных редукторных масел с противозадирными присадками (EP). В зимний период необходимо учитывать температуру застывания масла.
- Отсутствие вибромониторинга. Установка дорогостоящей нестандартной группы без системы постоянного мониторинга вибрации и температуры. Это лишает возможности прогнозировать отказы.
- Ошибки в фундаменте. Недостаточная жесткость фундаментной плиты вызывает резонансные колебания, которые разрушают зубчатое зацепление.
Логистика и экспортные ограничения 2026
При закупке крупногабаритного оборудования важно учитывать логистические цепочки. Вес одной зубчатой группы может достигать 10–50 тонн. Требуется специальный транспорт и разрешительная документация для негабарита. Если производитель использует импортные комплектующие (подшипники SKF/FAG, уплотнения Simrit), необходимо заранее уточнять сроки их поставки и наличие на складах в РФ, чтобы избежать срыва сроков всего проекта. Локализация поставок комплектующих внутри страны становится все более актуальной, и ведущие российские заводы уже перешли на аналоги высокого качества.
FAQ: Часто задаваемые вопросы
В: Какой срок службы имеет нестандартная зубчатая группа для металлургической прокатки?
О: При правильном проектировании, качественном изготовлении и соблюдении режимов смазки ресурс составляет от 40 000 до 60 000 часов работы до первого капитального ремонта. Это в 2–3 раза выше, чем у стандартных серийных редукторов в аналогичных условиях.
В: Можно ли модернизировать существующий стан, установив нестандартную группу?
О: Да, это одна из основных задач. Инженеры проектируют новую группу с сохранением посадочных мест и габаритов старой, либо с минимальной доработкой фундамента. Это позволяет повысить мощность или надежность привода без полной замены стана.
В: Сколько времени занимает изготовление?
О: Полный цикл, включая проектирование, закупку материалов, механообработку, термообработку и испытания, обычно занимает от 4 до 8 месяцев. Сроки зависят от габаритов и сложности изделия.
В: Предоставляет ли производитель гарантию?
О: Ответственные заводы дают гарантию от 12 до 24 месяцев на отсутствие скрытых дефектов материалов и изготовления. Однако гарантия не покрывает повреждения, вызванные нарушением правил эксплуатации (перегрузки, отсутствие смазки).
В: Почему цена такой высокой?
О: Высокая цена обусловлена использованием дорогих легированных сталей, сложной многоступенчатой термообработкой, высокоточной шлифовкой и интеллектуальным трудом инженеров-расчетчиков. Это инвестиция в надежность производства, а не просто покупка «железа».
Заключение и рекомендации по закупке
Выбор и внедрение решения типа нестандартная зубчатая группа для металлургической прокатки — это стратегический шаг для любого металлургического предприятия, стремящегося к повышению эффективности в 2026 году. Это не просто замена изношенной детали, а возможность пересмотреть кинематику привода, снизить энергозатраты и исключить аварийные простои.
Ключ к успеху лежит в плоскости технического партнерства с производителем. Не рассматривайте поставщика просто как исполнителя чертежей. Ищите партнера, способного провести аудит вашей текущей ситуации, предложить инженерные улучшения и взять на себя ответственность за работоспособность узла в целом.
Чек-лист перед отправкой запроса на коммерческое предложение:
- Подготовьте точные данные о нагрузках (крутящий момент, обороты, характер нагрузки).
- Определите габаритные ограничения и условия монтажа.
- Укажите требуемый ресурс и гарантийные ожидания.
- Запросите у потенциальных поставщиков примеры аналогичных реализованных проектов.
Если вы столкнулись с проблемой частых поломок приводов или планируете модернизацию прокатного стана, наши инженеры готовы провести предварительный анализ вашей ситуации и предложить оптимальное техническое решение.
Готовы обсудить ваш проект?
Получите бесплатную консультацию инженера-проектировщика и предварительный расчет стоимости.
→ Связаться с техническим отделом и получить КП
→ Посмотреть примеры реализованных проектов