
Специализированный редуктор для прокатки листа: цена от завода 2026
2026-08-11
- Специализированный редуктор для прокатки листа: цена от завода 2026
- Что такое специализированный редуктор для прокатки листа и его роль в стане
- Производственные мощности и опыт: ООО «Аньхой Хайи Тяжёлое Машиностроение»
- Где применяется специализированный редуктор для прокатки листа: отраслевые сценарии
- Технические характеристики: на что смотреть в спецификации 2026 года
- Как выбрать специализированный редуктор для прокатки листа: алгоритм подбора
- Диапазон цен и факторы стоимости в 2026 году
- Сравнение: Специализированный редуктор vs Стандартный промышленный редуктор
- Логистика, монтаж и сервисная поддержка
- Типичные ошибки при эксплуатации и как их избежать
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Специализированный редуктор для прокатки листа: цена от завода 2026
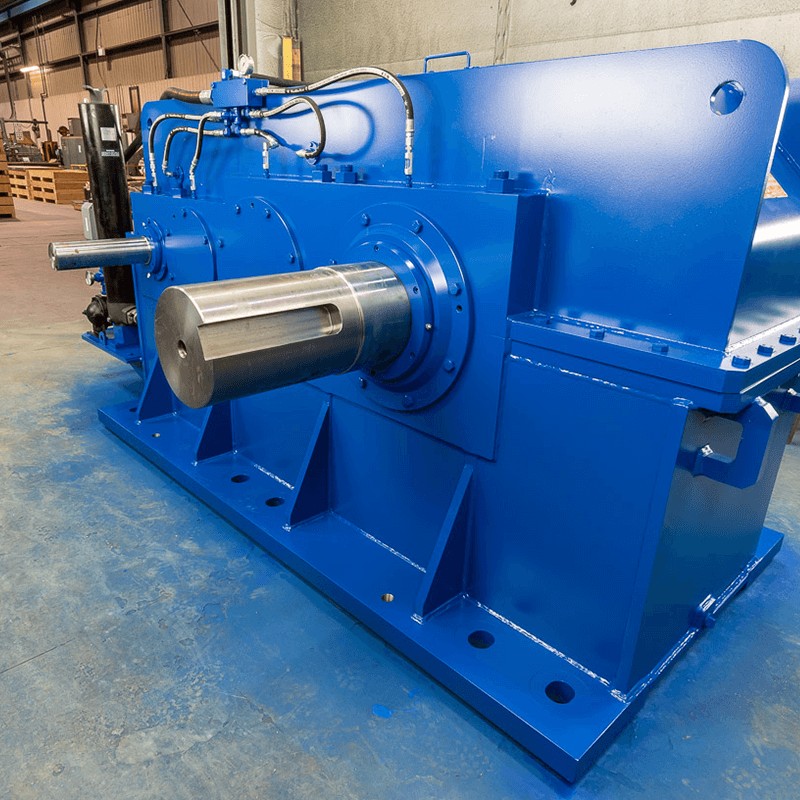
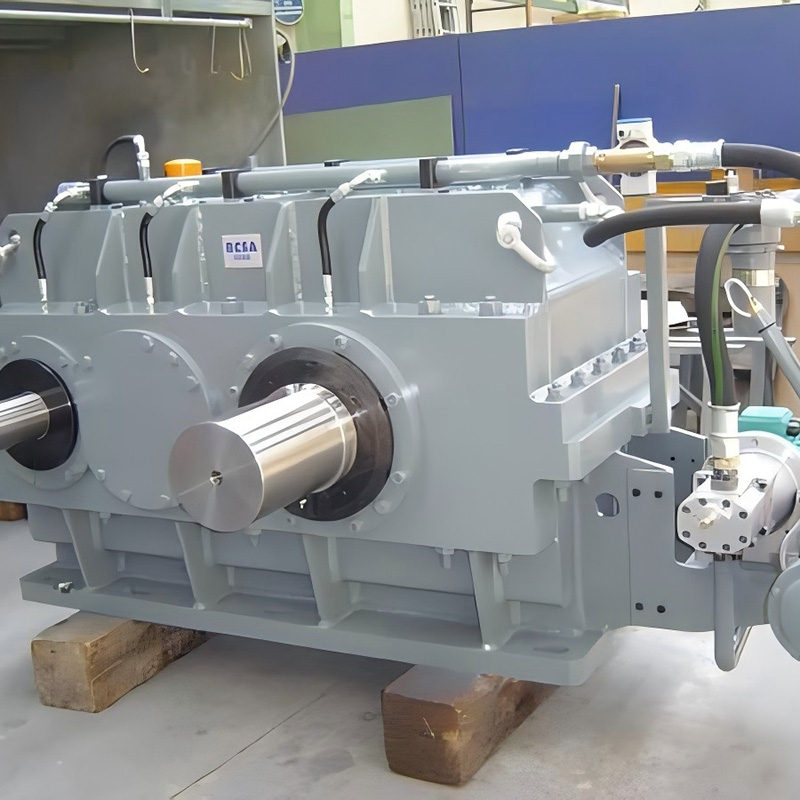
Специализированный редуктор для прокатки листа — это критический узел привода станов холодной и горячей прокатки, обеспечивающий передачу крутящего момента от электродвигателя к рабочим валкам с необходимым передаточным числом и сохранением жесткости системы. В условиях металлургического производства 2026 года, где требования к точности толщины листа достигают микронных значений, надежность этого компонента напрямую определяет рентабельность линии. Наш завод предлагает промышленные решения, разработанные с учетом современных нагрузок, с прямым ценообразованием без посреднических наценок.
Ключевая ценность нашего оборудования заключается в адаптации к пиковым динамическим нагрузкам, характерным для входа полосы в валки. Стандартные общепромышленные редукторы здесь не применимы из-за риска разрушения зубчатых венцов при ударных нагрузках. Мы используем специализированные стали марок 18ХГТ и 20ХН3А с глубокой цементацией, что обеспечивает поверхностную твердость до 58-62 HRC при сохранении вязкости сердцевины. Это позволяет нашим клиентам избегать простоев, стоимость которых на современных станах может превышать 50 000 рублей в час.
Приобретая специализированный редуктор для прокатки листа непосредственно у производителя, вы получаете не просто «коробку передач», а инженерный продукт, прошедший расчет на конечных элементах (FEA) под ваши конкретные условия эксплуатации. Мы гарантируем соответствие ГОСТ и международным стандартам ISO, а также предоставляем полную техническую документацию для интеграции в существующие линии автоматизации.
Что такое специализированный редуктор для прокатки листа и его роль в стане
В контексте металлургии, специализированный редуктор для прокатки листа представляет собой высокоточный механизм понижения частоты вращения с одновременным многократным увеличением крутящего момента. В отличие от стандартных червячных или цилиндрических редукторов общего назначения, прокатные редукторы работают в экстремальных режимах:
- Реверсивные нагрузки: Частое изменение направления вращения при прокатке толстых листов или в чистовых клетях.
- Ударные воздействия: Момент захвата металла валками создает кратковременный скачок нагрузки, превышающий номинальный в 2-3 раза.
- Непрерывный режим: Работа 24/7 при высоких температурах и запыленности.
Основная задача устройства — синхронизация скорости вращения валков. Любая рассинхронизация приводит к дефектам поверхности листа (волнистость, разнотолщинность) и преждевременному износу подшипниковых узлов. Поэтому конструкция наших редукторов предусматривает минимальные люфты в зацеплениях и усиленную систему смазки, способную отводить тепло от зон трения.
Инженеры часто сталкиваются с заблуждением, что можно использовать серийный тяжелый редуктор, просто увеличив запас прочности. Однако практика показывает, что специфика профиля зуба (часто используется модифицированный эвольвентный профиль с бочкообразной формой для компенсации прогибов валов) требует индивидуального проектирования. Наш специализированный редуктор для прокатки листа проектируется с учетом жесткости фундаментной рамы стана, что исключает резонансные явления на рабочих скоростях.
Производственные мощности и опыт: ООО «Аньхой Хайи Тяжёлое Машиностроение»
За каждым поставленным нами редуктором стоит мощная производственная база и многолетний опыт. ООО «Аньхой Хайи Тяжёлое Машиностроение» — это высокотехнологичное предприятие, расположенное в индустриальной зоне Сягэ (провинция Аньхой, Китай). Компания была создана на базе производственного опыта «Цзюли Машинери Мануфэкчеринг Ко., Лтд» и сегодня занимает площадь более 20 000 квадратных метров, оснащенных свыше 100 единицами высокоточного современного оборудования.
Наша специализация выходит за рамки стандартного производства: мы реализуем полный цикл — от проектирования до поставки сложных механических трансмиссионных систем повышенной надежности. В портфолио компании более 30 успешно реализованных проектов для ведущих металлургических комбинатов, включая:
- Редукторы разматывателей для линий подготовки Тайюаньской стали;
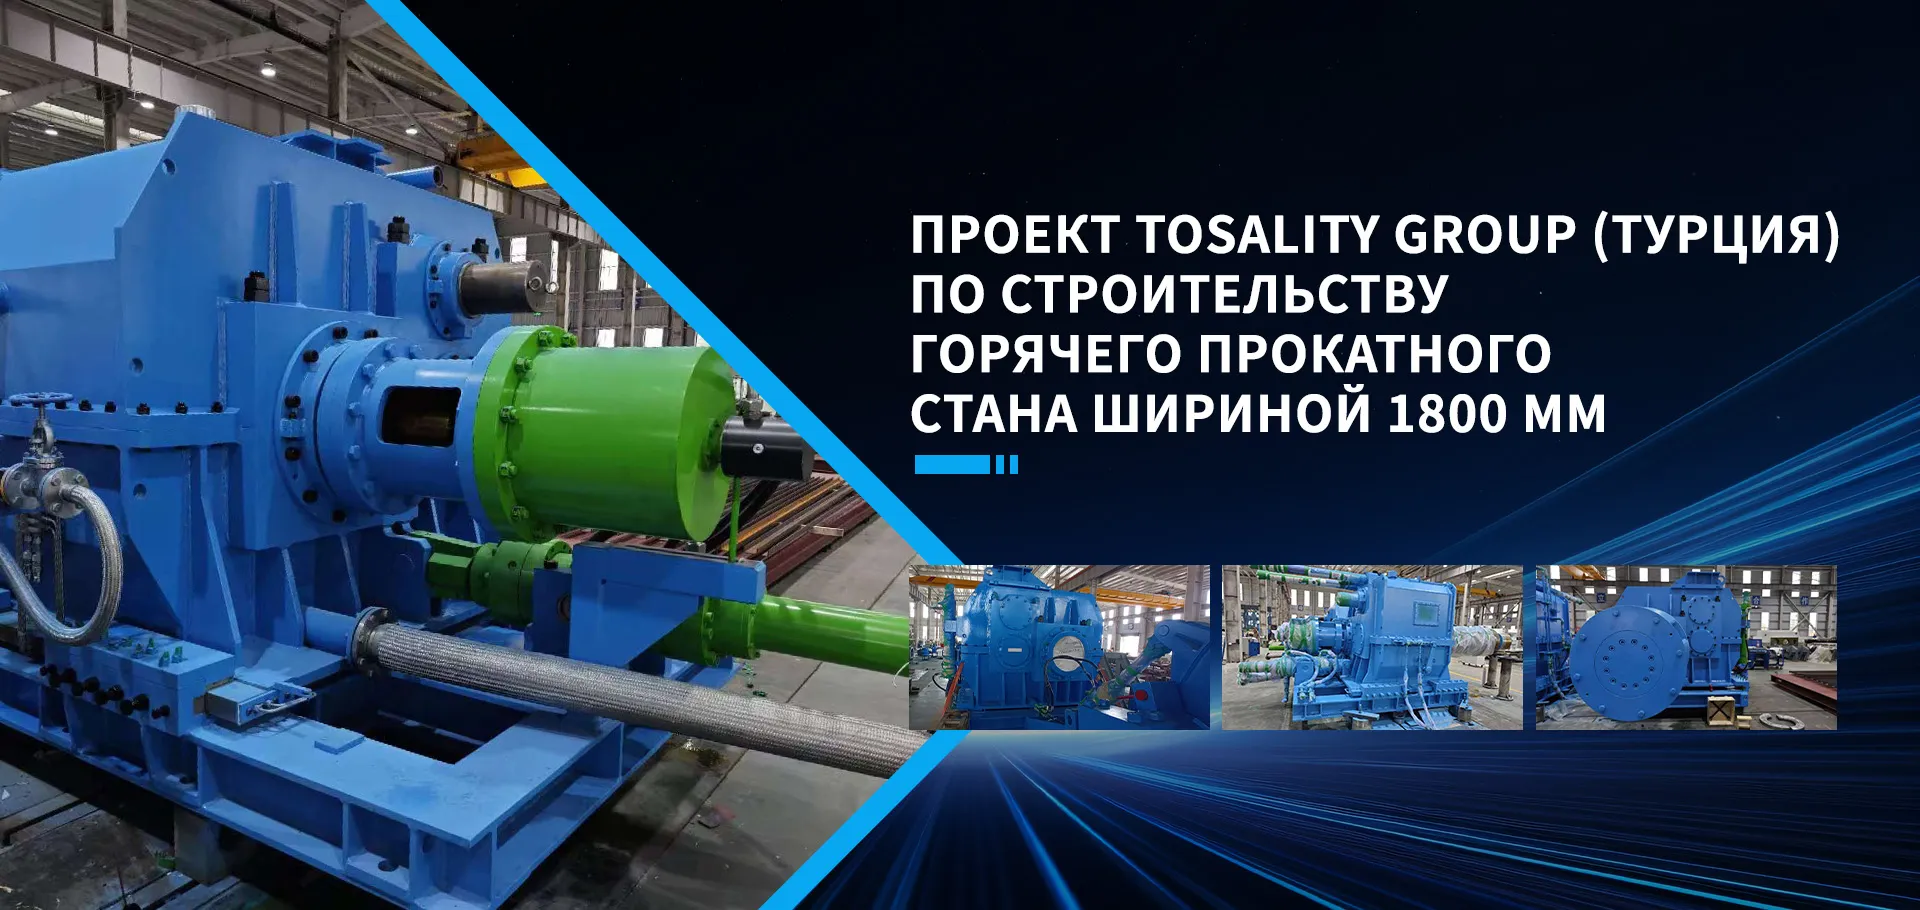
- Приводы для холодного нереверсивного четырехвалкового стана прокатки алюминиевой ленты (ширина 1550 мм, проект для Хэнань Юнтун);
- Оборудование для линии травления и правки №1 (ширина 2250 мм, Чайна Металлурджи СИЭЙДИ Гуанси Шэнлун);
- Главные редукторы для Вэйбао Металлургия и приводы моталок для Чжунчжунъюань Синьюй Машинери.
Такой опыт позволяет нам не просто продавать оборудование, а предлагать инженерные решения, проверенные в реальных условиях эксплуатации на крупнейших предприятиях Азии, СНГ и Ближнего Востока. Строгая система контроля качества на всех этапах — от входного контроля материалов до функциональных испытаний под нагрузкой — гарантирует, что каждый редуктор, покидающий наши цеха, соответствует самым строгим требованиям технологических линий.
Где применяется специализированный редуктор для прокатки листа: отраслевые сценарии
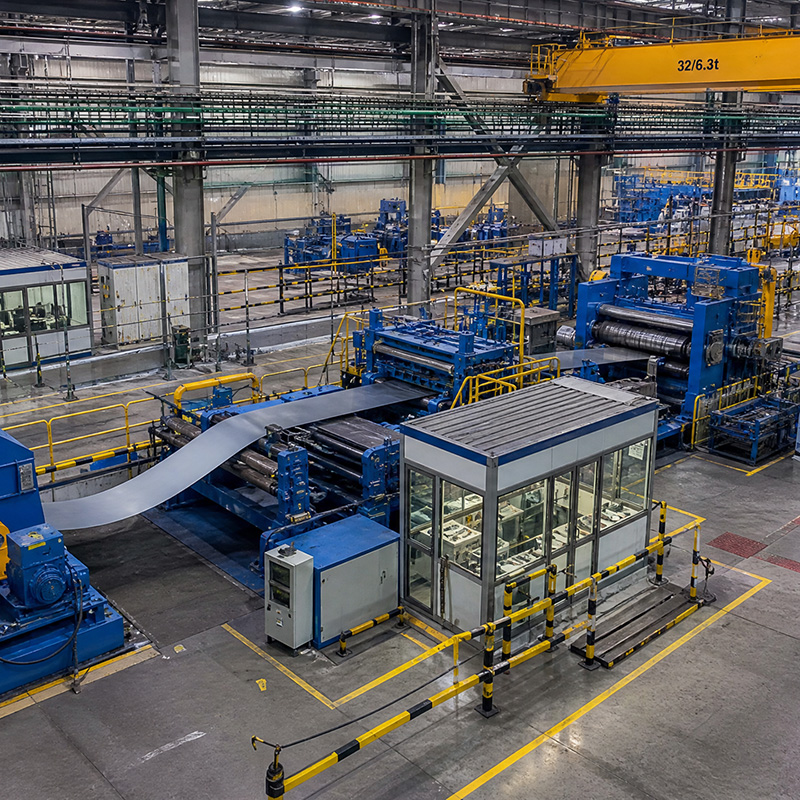
Область применения данного оборудования шире, чем кажется на первый взгляд. Каждый тип прокатного стана предъявляет уникальные требования к кинематике привода. Рассмотрим три ключевых сценария, где наши решения демонстрируют максимальную эффективность.
1. Станы холодной прокатки тонкого листа (Автопром и авиастроение)
Здесь критична точность. Толщина листа варьируется от 0.3 до 2.0 мм. Скорость прокатки может достигать 1500-2000 м/мин. В таких условиях специализированный редуктор для прокатки листа должен обеспечивать стабильность вращения без вибраций. Даже микроскопические колебания передаются на поверхность металла, создавая дефекты «рябизны».
Инженерный нюанс: Для станов холодной прокатки мы применяем прецизионные подшипники качения класса P4/P5 и системы принудительного масляного охлаждения с контролем температуры масла с точностью до ±1°C. Это позволяет компенсировать тепловое расширение деталей редуктора.
2. Станы горячей прокатки толстого листа (Судостроение и трубопроводы)
Температура металла достигает 1200°C. Нагрузки носят ударный характер. Мощность приводов может составлять от 2000 кВт до 10 000 кВт на клетъ. В этом случае главными врагами являются усталостное разрушение зубьев и термические деформации корпуса.
Наши редукторы для горячих станов оснащаются усиленными корпусами из литой стали с ребрами жесткости. Система смазки работает под высоким давлением, обеспечивая подачу масла непосредственно в зону контакта зубьев. Срок службы такого оборудования при правильном обслуживании превышает 15 лет.
3. Линии непрерывного травления и отжига
Здесь скорость относительно невысока, но требуется постоянное натяжение полосы. Редуктор работает в паре с системой управления натяжением. Важна плавность пуска и остановки. Использование частотно-регулируемых приводов (ЧРП) в связке с нашим редуктором позволяет реализовать алгоритмы мягкого пуска, снижая механические удары в трансмиссии на 40%.
Технические характеристики: на что смотреть в спецификации 2026 года
При запросе коммерческого предложения важно оперировать конкретными техническими параметрами. Ниже приведены базовые характеристики, которыми обладает наш стандартный специализированный редуктор для прокатки листа, адаптируемый под задачи заказчика.
| Параметр | Значение / Диапазон | Примечание |
|---|---|---|
| Номинальный крутящий момент | 50 – 800 кН·м | Зависит от мощности двигателя и передаточного числа |
| Передаточное число (i) | 10 – 100 | Одноступенчатые, двухступенчатые или трехступенчатые исполнения |
| КПД передачи | ≥ 98% | Для цилиндрических косозубых передач |
| Материал зубчатых колес | Сталь 18ХГТ, 20ХН3А, 30ХГСА | Цементация, закалка, шлифовка зуба |
| Твердость поверхности зуба | 56 – 62 HRC | Глубина закаленного слоя 1.5 – 2.5 мм |
| Система смазки | Циркуляционная, принудительная | С фильтрацией тонкой очистки (10 мкм) и охлаждением |
| Класс точности изготовления | 6-7 по ГОСТ 1643 | Шлифованные зубья для снижения шума и вибраций |
| Ресурс работы (L10) | > 50 000 часов | При соблюдении регламента ТО |
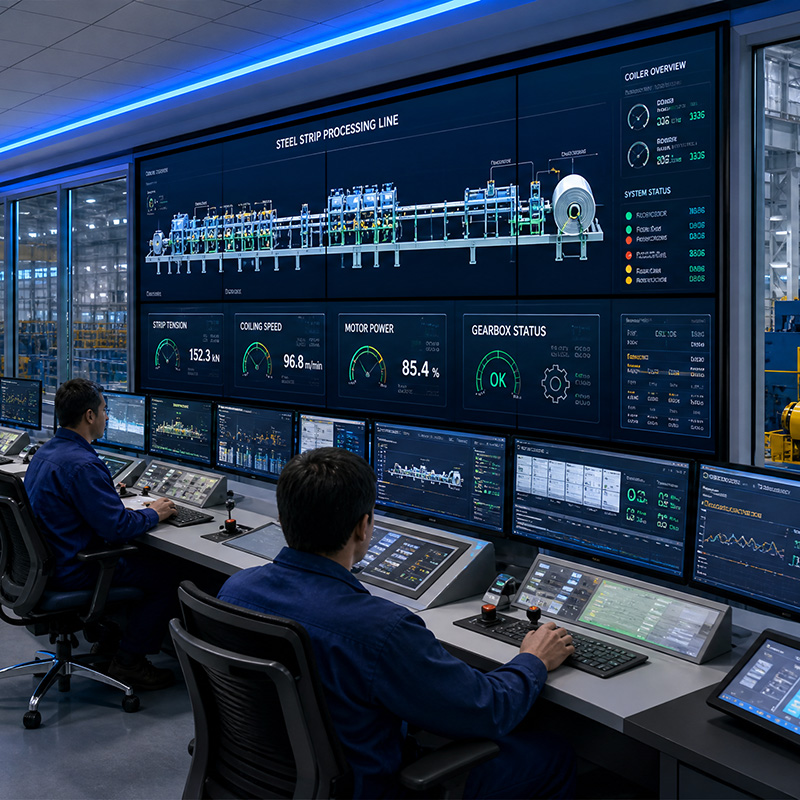
Важно отметить, что в 2026 году мы внедрили опцию интеграции датчиков вибрации и температуры непосредственно в корпус редуктора. Это позволяет реализовывать предиктивное обслуживание (Predictive Maintenance), переходя от ремонтов «по факту поломки» к ремонтам «по состоянию». Такой подход снижает незапланированные простои на 30-45%.
Как выбрать специализированный редуктор для прокатки листа: алгоритм подбора
Выбор редуктора — это не просто подбор по каталогу. Это инженерная задача, требующая анализа всей кинематической цепи стана. Ошибка на этапе выбора приводит к катастрофическим последствиям в эксплуатации. Следуйте этому алгоритму:
- Определение пиковой нагрузки: Не ориентируйтесь только на номинальную мощность двигателя. Рассчитайте максимальный момент, возникающий при захвате самой толстой и твердой заготовки. Коэффициент запаса прочности для прокатных станов должен быть не менее 2.0-2.5.
- Анализ рабочего цикла: Определите количество циклов пуска-остановки и реверсов в час. Для интенсивных режимов требуются зубчатые передачи с повышенным ресурсом контактной выносливости.
- Геометрические ограничения: Измерьте посадочные места на раме стана и муфтовое соединение с двигателем. Наш специализированный редуктор для прокатки листа может быть изготовлен с нестандартными фланцами или выходными валами для интеграции в старые станы при модернизации.
- Условия окружающей среды: Наличие водяного охлаждения валков означает риск попадания влаги в редуктор. Требуется усиленная система уплотнений (манжеты типа Viton или аналоги, устойчивые к старению).
- Совместимость с системой управления: Если используется ЧРП, убедитесь, что редуктор способен работать на низких скоростях без нарушения режима смазки (возможно, потребуется установка дополнительных форсунок или насосов).
Совет инженера: Всегда запрашивайте расчет долговечности подшипниковых узлов. Часто слабым местом является не зубчатая передача, а подшипник выходного вала, воспринимающий радиальные нагрузки от валков.
Диапазон цен и факторы стоимости в 2026 году
Вопрос цены является одним из самых сложных, так как каждый специализированный редуктор для прокатки листа — это изделие проектного типа. Тем не менее, понимание структуры затрат поможет вам адекватно оценить коммерческие предложения.
Что влияет на стоимость?
- Материалоемкость: Цена на легированные стали и цветные металлы (для бронзовых втулок или элементов смазки) колеблется на бирже. В 2026 году наблюдается стабилизация, но уровень остается выше докризисного.
- Сложность обработки: Шлифовка зубьев высших классов точности требует дорогостоящего оборудования (Reishauer, Kapp Niles) и квалифицированного персонала. Это составляет до 40% себестоимости.
- Система смазки и мониторинга: Включение в поставку станции смазки с теплообменником и датчиками IoT увеличивает цену на 15-20%, но окупается за счет снижения рисков.
- Логистика: Вес редуктора может достигать 10-30 тонн. Доставка негабаритного груза требует спецтехники.
Ориентировочный порядок цен (EXW Завод)
Для малых станов (ширина полосы до 1000 мм, мощность до 200 кВт): от 1.5 млн руб.
Для средних станов (ширина до 1500 мм, мощность 500-1000 кВт): от 4.5 млн руб.
Для тяжелых станов горячей прокатки (мощность > 2000 кВт): от 12 млн руб. и выше.
Покупая напрямую у завода, вы исключаете наценку дилеров (обычно 20-30%) и получаете возможность гибкой настройки конструкции под ваш бюджет. Мы предлагаем прозрачное ценообразование: вы видите стоимость материалов, работ и накладных расходов.
Сравнение: Специализированный редуктор vs Стандартный промышленный редуктор
Многие предприятия пытаются сэкономить, устанавливая стандартные редукторы серии К, F или RM на прокатные станы. Давайте сравним эти подходы объективно.
| Критерий | Специализированный редуктор (Наше решение) | Стандартный промышленный редуктор |
|---|---|---|
| Запас прочности | Коэффициент 2.5 – 3.0 под пиковые нагрузки | Коэффициент 1.2 – 1.5 (рассчитан на равномерную нагрузку) |
| Жесткость корпуса | Высокая, минимизирует деформацию оси валов | Средняя, возможен перекос валов под нагрузкой |
| Профиль зуба | Модифицированный, с учетом прогиба валов | Стандартный эвольвентный |
| Ремонтопригодность | Разборная конструкция, доступ к узлам без демонтажа двигателя | Часто требует полного демонтажа привода |
| Срок службы при ударах | 10-15 лет | 1-3 года (частые выкрашивания зубьев) |
| Стоимость владения (TCO) | Низкая (редкие ремонты) | Высокая (простой + частые замены) |
Вывод: Использование стандартного редуктора оправдано только на вспомогательных механизмах (конвейеры подачи, разматыватели с низким натяжением). Для рабочей клети прокатного стана использование специализированного решения экономически неизбежно.
Логистика, монтаж и сервисная поддержка
Поставка оборудования — это только половина дела. Мы обеспечиваем полный цикл сопровождения:
- Упаковка: Деревянные ящики с антикоррозийной защитой, пригодные для морских и железнодорожных перевозок. Консервация внутренних полостей на срок до 12 месяцев.
- Шеф-монтаж: Наши инженеры выезжают на объект для контроля установки редуктора, выверки соосности валов и подключения системы смазки. Неправильная соосность — причина №1 разрушения подшипников в первые месяцы работы.
- Пусконаладка: Помощь в обкатке редуктора на холостом ходу и под нагрузкой. Контроль температурных режимов и вибрационных характеристик.
- Гарантия: До 24 месяцев или 10 000 моточасов. Мы несем ответственность за качество своих изделий.
Мы осуществляем экспорт в страны СНГ, Азии и Ближнего Востока, имея опыт таможенного оформления и сертификации (EAC, ISO). Документация предоставляется на русском и английском языках.
Типичные ошибки при эксплуатации и как их избежать
Даже самый надежный специализированный редуктор для прокатки листа можно вывести из строя неправильной эксплуатацией. Вот список наиболее частых проблем, с которыми мы сталкиваемся при сервисном обслуживании:
- Игнорирование качества масла: Использование масел без противозадирных присадок (EP) или несвоевременная замена фильтров приводит к абразивному износу. Требование: масло должно соответствовать классу чистоты NAS 1638 Class 7 или лучше.
- Перегрев: Работа при температуре масла выше 80-85°C резко снижает вязкость масляной пленки. Необходимо регулярно проверять работу теплообменников.
- Вибрации от фундамента: Ослабление анкерных болтов крепления редуктора к раме стана. Рекомендуется ежемесячная протяжка крепежа и вибродиагностика.
- Конденсат: При остановках стана в неотапливаемых цехах внутри корпуса может выпадать конденсат, смешиваясь с маслом. Решение: использование подогревателей масла или силикагелевых дыхательных фильтров.
FAQ: Часто задаваемые вопросы
В: Какой срок изготовления специализированного редуктора?
О: Стандартный срок производства составляет 3-4 месяца. Это включает время на литье, механообработку, термообработку и сборку. Для срочных заказов возможна экспресс-производство за 2 месяца с соответствующей наценкой.
В: Можно ли модернизировать старый стан новым редуктором?
О: Да, мы изготавливаем редукторы по чертежам заказчика или проводим реверс-инжиниринг старого узла. Часто удается улучшить характеристики, изменив материал зубьев или систему смазки, сохраняя габаритные размеры.
В: Предоставляете ли вы 3D-модели для интеграции в проект?
О: Безусловно. После подписания технического задания мы предоставляем STEP-модели всех узлов для проверки компоновки вашей конструкторской группой.
В: Есть ли у вас сертификаты соответствия?
О: Вся продукция сертифицирована по системе ГОСТ Р и имеет декларацию соответствия ТР ТС (EAC). По запросу предоставляем протоколы испытаний материалов и готовых изделий.
В: Как рассчитывается цена на специализированный редуктор для прокатки листа?
О: Цена формируется индивидуально на основе технического задания. Основные факторы: крутящий момент, передаточное число, габариты и дополнительные опции (датчики, спец. покраска). Заполните форму ниже для получения предварительного расчета.
Заключение и рекомендации по закупке
Выбор привода для прокатного стана — это стратегическое решение. Экономия на качестве редуктора иллюзорна и быстро нивелируется затратами на ремонт и потери от простоев. Наш специализированный редуктор для прокатки листа — это баланс между передовыми инженерными решениями и разумной стоимостью прямого производителя.
Мы рекомендуем не откладывать модернизацию или замену оборудования до аварийной ситуации. Плановая замена изношенных узлов позволяет спланировать бюджет и сроки остановки стана. В 2026 году мы готовы предложить гибкие условия оплаты и лизинговые схемы для крупных проектов.
Не рискуйте производительностью вашего бизнеса. Доверьте приводную систему профессионалам с 15-летним опытом в отрасли.
Готовы обсудить ваш проект?
Получите бесплатную консультацию инженера и предварительный расчет стоимости.
→ Запросить коммерческое предложение и технические чертежи
→ Смотреть кейсы внедрения на металлургических комбинатах