
Моталка для прокатного стана: цена от производителя 2026
2026-08-10
- Моталка для прокатного стана: цена от производителя 2026 и технические решения
- Что такое моталка для прокатного стана и её роль в технологической цепочке
- Где применяется моталка для прокатного стана: отраслевая специфика
- Основные технические характеристики и параметры выбора
- Как выбрать моталку для прокатного стана: инженерный подход
- Роль производителя: опыт ООО «Аньхой Хайи Тяжёлое Машиностроение»
- Диапазон цен на моталки в 2026 году: от чего зависит стоимость
- Сравнение типов моталок: барабанная vs кольцевая
- Логистика, экспорт и сервисная поддержка
- Типичные ошибки при выборе и эксплуатации
- FAQ: Часто задаваемые вопросы о моталках для прокатных станов
- Рекомендации по покупке и заключению контракта
Моталка для прокатного стана: цена от производителя 2026 и технические решения
Моталка для прокатного стана — это критически важный узел чистовой группы оборудования, обеспечивающий формирование рулона заданной геометрии, плотности намотки и веса. В условиях металлургического производства 2026 года, где требования к точности калибровки и скорости линии возрастают, выбор моталки определяет не только качество конечного продукта (арматуры, проволоки, круглой стали), но и общую эффективность передела. Прямая покупка у производителя позволяет оптимизировать капитальные затраты (CAPEX) на 15–20% за счет исключения посреднических наценок и адаптации конструкции под конкретные технологические карты вашего цеха.
Современные барабанные и кольцевые моталки интегрируются с системами автоматического управления (АСУ ТП) через протоколы Profibus или Ethernet/IP, что обеспечивает синхронизацию скорости вращения барабана с линейной скоростью выхода металла из финишной клети. Ошибка в выборе типа привода или системы прижимных роликов может привести к разрыхлению витков («солнечному эффекту») или повреждению поверхности металла, что недопустимо при поставках продукции премиум-класса. Ниже представлен детальный анализ рынка, технических характеристик и факторов ценообразования на оборудование этого класса в текущих экономических реалиях.
Что такое моталка для прокатного стана и её роль в технологической цепочке
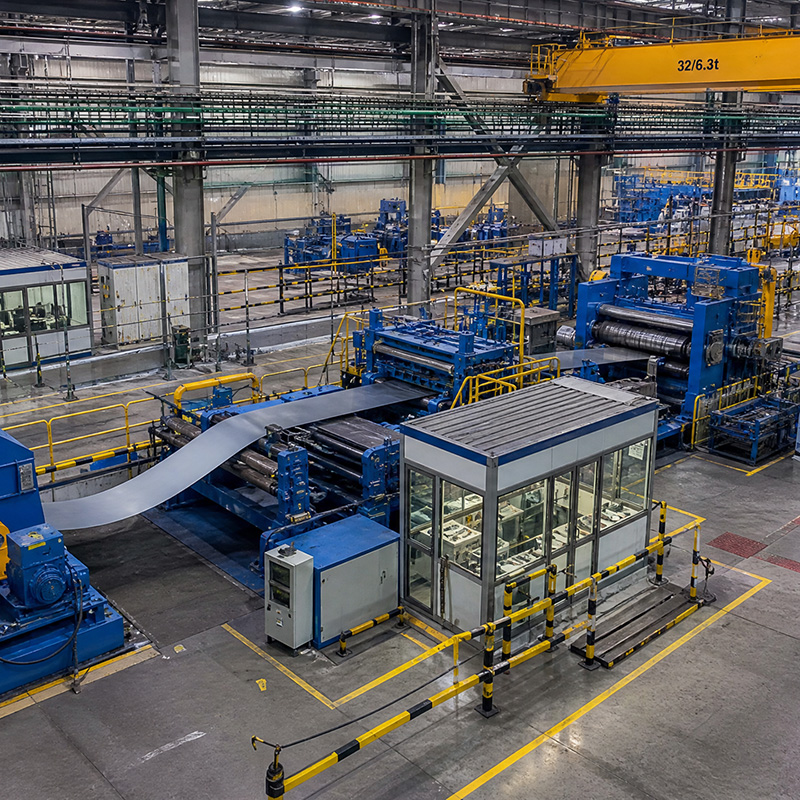
В контексте прокатного производства моталка для прокатного стана выполняет функцию трансформации непрерывного потока металла в дискретную товарную единицу — рулон. Это не просто механизм намотки, а сложный электромеханический комплекс, который должен компенсировать пульсации скорости прокатки, обеспечивать натяжение полосы или прутка и формировать правильную укладку витков.
Процесс намотки начинается сразу после выхода металла из последней клети чистовой группы и прохождения через охлаждающие устройства (водяное или воздушное охлаждение). Моталка принимает горячий или холодный металл (в зависимости от технологии) и укладывает его на съемный барабан (пин) или непосредственно в кольцо. Качество этого этапа напрямую влияет на последующие операции: транспортировку, травление, волочение или резку.
Ключевые функции оборудования включают:
- Формирование плотной намотки: Исключение зазоров между витками для предотвращения окисления внутренних слоев и деформации при хранении.
- Контроль натяжения: Динамическая регулировка момента вращения двигателя для поддержания постоянного натяжения металла, особенно в моменты ускорения и замедления стана.
- Автоматический сброс рулона: Механизм раскрытия барабана или выталкивания кольца для быстрой выгрузки готового продукта без остановки линии.
- Заправка конца металла: Системы захвата переднего конца прутка или полосы для надежной фиксации в начале цикла намотки.
Инженерная практика показывает, что до 40% брака по геометрическим параметрам рулона (овальность, смещение слоев) возникает именно из-за несоответствия характеристик моталки режимам прокатки. Поэтому интеграция этого узла в общую линию требует тщательного расчета инерционных масс и крутящих моментов.
Где применяется моталка для прокатного стана: отраслевая специфика
Оборудование данного класса универсально, но его конфигурация жестко привязана к типу прокатываемого профиля. Моталка для прокатного стана используется в следующих основных сегментах металлургии:
1. Проволочное производство (Wire Rod Mills)
Здесь применяются высокоскоростные кольцевые моталки (Koker). Скорость прокатки может достигать 100–120 м/с. Требования к оборудованию экстремальны: необходима идеальная балансировка вращающихся частей и сверхбыстрая система укладки проволоки в кольцо диаметром 1800–2200 мм. Вес рулона варьируется от 1.5 до 3 тонн. Ошибка в центровке приводит к биению, которое разрушает направляющие ролики за считанные часы.
2. Производство арматуры и сортового проката
Для арматурной стали (диаметры 6–40 мм) используются барабанные моталки с раскрывающимися сегментами. Особенность заключается в работе с относительно жестким материалом, который имеет высокий предел текучести. Моталка должна обладать значительным запасом мощности для преодоления сопротивления изгибу толстого прутка. Здесь критична надежность гидравлики раскрытия барабана, так как заклинивание сегментов под нагрузкой многотонного рулона ведет к длительным простоям.
3. Лентопрокатные станы (Cold and Hot Rolling Mills)
При прокатке полосы (штрипса) применяются двухбарабанные или реверсивные моталки. Основная задача — обеспечение постоянного натяжения полосы для контроля толщины (через обратную связь с датчиками натяжения). Точность регулирования момента здесь измеряется в долях процента. Любые рывки приводят к образованию «петель» или обрыву полосы.
4. Трубопрокатное производство
В линиях по производству сварных труб малого диаметра моталки используются для формирования бухт готовой трубы. Специфика — большой диаметр самого изделия и чувствительность покрытия (оцинковка, полимер) к механическим повреждениям при контакте с барабаном. Требуются барабаны с полимерным покрытием или регулируемым радиусом кривизны опор.
Каждый из этих сценариев диктует уникальные требования к материалам изготовления, системе приводов и алгоритмам управления. Универсальных решений «для всего» в промышленном масштабе не существует, хотя модульные конструкции позволяют адаптировать базовую раму под разные задачи.
Основные технические характеристики и параметры выбора
При формировании технического задания (ТЗ) на поставку оборудования, инженеры должны оперировать конкретными физическими величинами. Моталка для прокатного стана характеризуется следующим набором параметров:
| Параметр | Описание и влияние на процесс | Типичные значения (2026 г.) |
|---|---|---|
| Диаметр наматываемого профиля | Определяет конструкцию направляющих и прижимных роликов. | Проволока: 5.5–16 мм; Арматура: 6–40 мм; Полоса: 0.2–5 мм x 20–500 мм |
| Максимальный вес рулона | Влияет на мощность главного привода и прочность рамы. | От 500 кг (легкая проволока) до 5000 кг (тяжелая арматура/крупная полоса) |
| Скорость намотки | Должна соответствовать максимальной скорости выхода металла из стана. | До 120 м/с для проволоки; 15–40 м/с для сортового проката |
| Диаметр барабана (пина) | Определяет внутренний диаметр рулона. Слишком малый радиус вызывает остаточные напряжения в металле. | 600–1200 мм (стандарт); до 2000 мм для крупных труб |
| Мощность главного привода | Обеспечивает крутящий момент для вращения нагруженного барабана. | 55 кВт – 315 кВт (в зависимости от массы и скорости) |
| Точность укладки (шаг спирали) | Критично для стабильности рулона при транспортировке. | ±1–2 мм для проволоки; ±3–5 мм для арматуры |
| Система охлаждения барабана | Предотвращает перегрев подшипников и деформацию пина от горячего металла. | Внутреннее водяное охлаждение (обязательно для горячего проката) |
Важным аспектом является материал исполнения рабочих органов. Для работы с абразивными материалами (например, высокоуглеродистая проволока) направляющие ролики изготавливаются из твердых сплавов или керамики. Барабаны часто покрываются износостойкими композитами для увеличения срока службы и улучшения сцепления с первым витком.
Как выбрать моталку для прокатного стана: инженерный подход
Выбор оборудования — это всегда компромисс между производительностью, стоимостью и надежностью. Однако в случае с моталками экономия на начальной стадии проектирования почти гарантированно приводит к экспоненциальному росту затрат на обслуживание. Рассмотрим ключевые критерии, которые должен учитывать главный инженер или закупщик.
1. Тип привода и динамика
Современные стандарты требуют использования частотно-регулируемых приводов (VFD) на базе двигателей переменного тока. Асинхронные двигатели с векторным управлением обеспечивают лучший контроль момента на низких скоростях (момент заправки) и высокую перегрузочную способность. Проверьте наличие обратной связи по энкодеру: без неё невозможно обеспечить синхронизацию со станом при изменении скорости прокатки.
2. Конструкция механизма укладки
Для сортового проката критична система боковой укладки (laying head). Она должна компенсировать изменение длины окружности при наращивании диаметра рулона. Если шаг укладки не будет динамически корректироваться, рулон получится конусообразным, что сделает его нестабильным при штабелировании. Ищите решения с сервоприводом механизма качания, а не гидравлическим, так как сервоприводы обеспечивают более высокую точность позиционирования и легче обслуживаются.
3. Надежность гидравлики и пневматики
Механизмы зажима, раскрытия барабана и прижима роликов работают в условиях высоких вибраций и температур. Использование качественных уплотнений (Viton, Teflon) и гидроцилиндров от проверенных брендов обязательно. Опыт эксплуатации показывает, что утечки гидравлики — одна из самых частых причин простоев. Рассмотрите варианты с полностью закрытыми гидроблоками, защищенными от попадания окалины и воды.
4. Интеграция с АСУ ТП
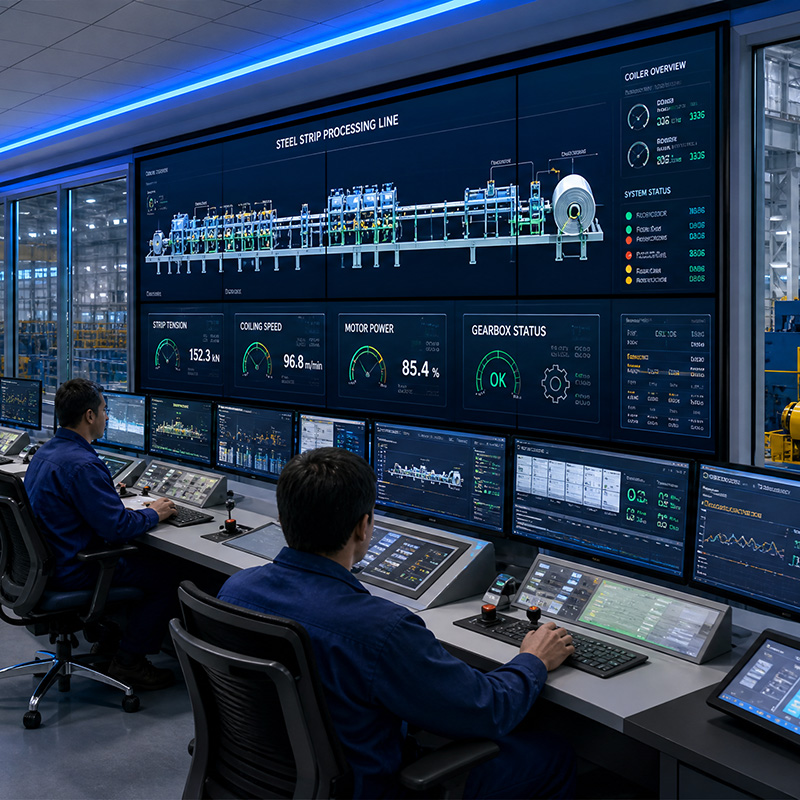
Оборудование не должно быть «черным ящиком». Оно должно предоставлять диагностические данные: ток двигателей, давление в гидросистеме, температуру подшипников, положение энкодеров. Наличие стандартных интерфейсов (Modbus TCP, Profinet) упрощает интеграцию в единую систему мониторинга завода. Возможность удаленной диагностики производителем также является весомым преимуществом.
Инженерное мнение: Не гонитесь за максимальной скоростью, если ваш стан физически не способен её обеспечить длительное время. Работа моталки на пределе возможностей резко снижает ресурс подшипниковых узлов. Лучше взять оборудование с запасом мощности 15–20% от расчетной нагрузки.
Роль производителя: опыт ООО «Аньхой Хайи Тяжёлое Машиностроение»
Выбор надежного партнера для поставки такого сложного оборудования, как моталка, является не менее важным шагом, чем техническое проектирование. Ярким примером предприятия, успешно сочетающего инженерную глубину и производственные мощности, является ООО «Аньхой Хайи Тяжёлое Машиностроение».
Компания, базирующаяся в промышленной зоне Сягэ (провинция Аньхой, Китай), представляет собой высокотехнологичное предприятие, созданное на базе многолетнего опыта «Цзюли Машинери Мануфэкчеринг Ко., Лтд». Располагая производственными площадями в 20 000 квадратных метров и парком из более чем 100 единиц высокоточного оборудования, «Аньхой Хайи» специализируется на полном цикле создания тяжелонагруженных трансмиссионных систем и оборудования для металлургии.
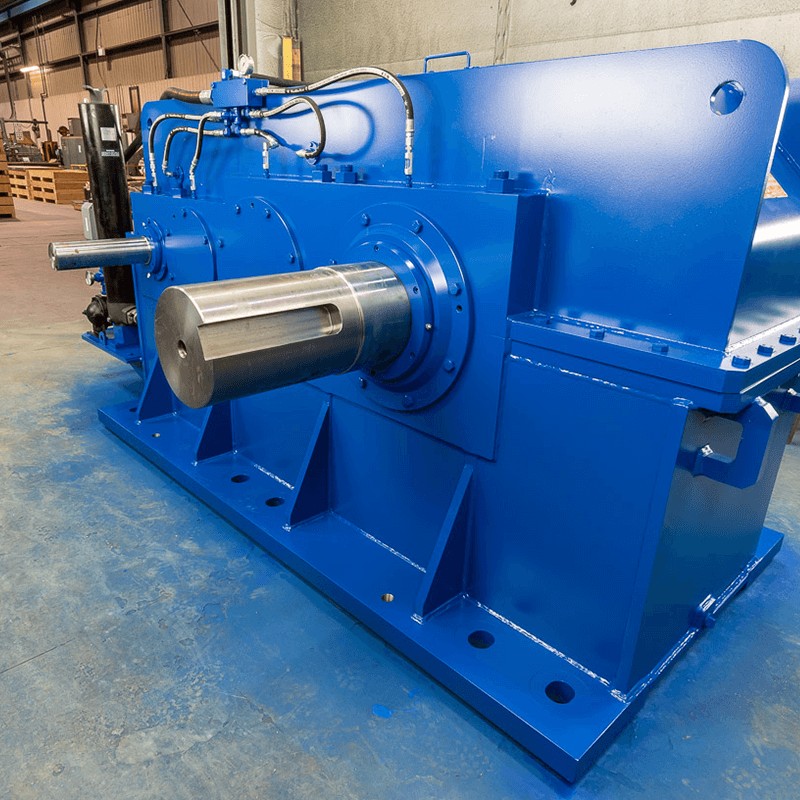
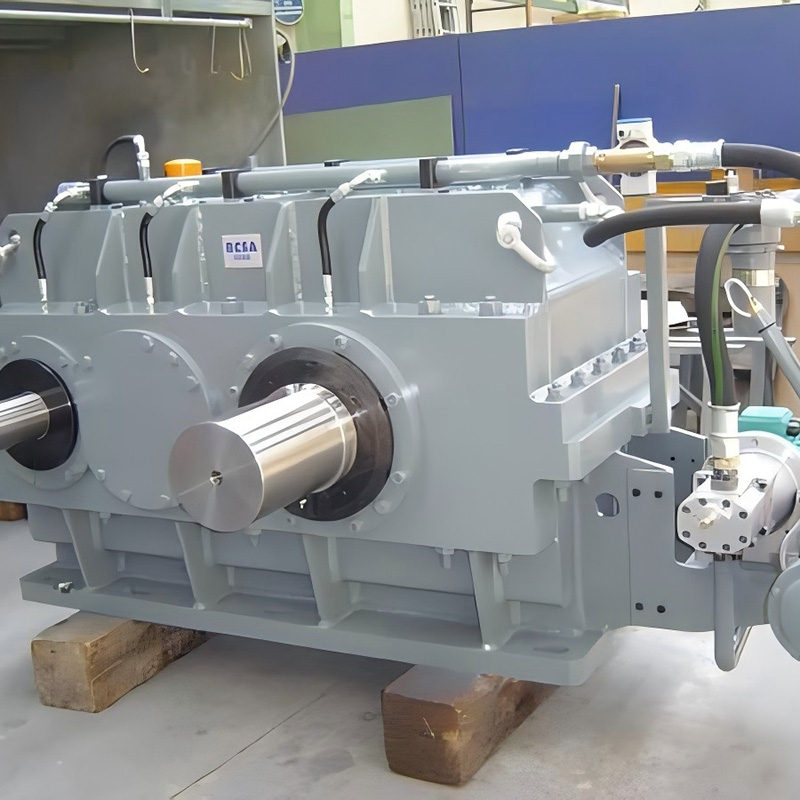
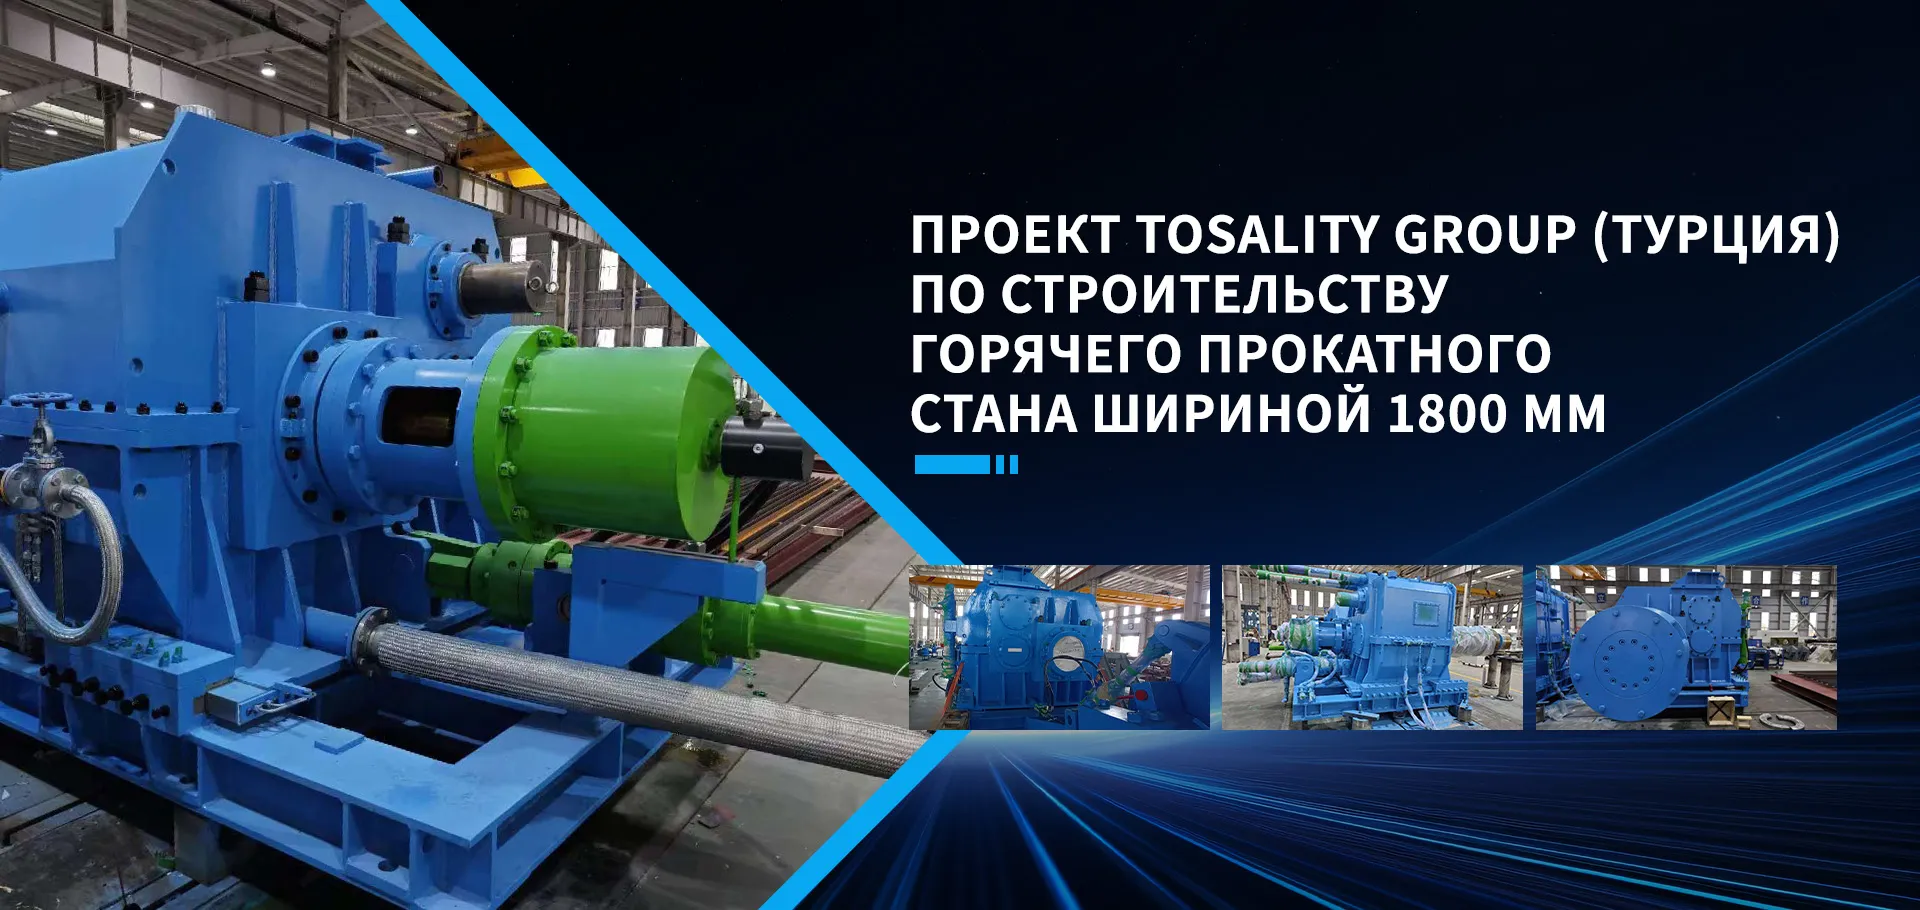
Особое внимание компания уделяет нестандартным решениям для прокатных станов. В портфолио «Аньхой Хайи» — реализация сложных проектов, включая приводы и редукторы для моталок (например, для Чжунчжунъюань Синьюй Машинери), редукторы для высокоскоростной прокатки катанки, а также оборудование для линий травления и правки (проект для Чайна Металлурджи СИЭЙДИ Гуанси Шэнлун). Такой опыт позволяет компании предлагать клиентам не просто «коробочные» изделия, а решения, адаптированные под конкретные условия эксплуатации: от учета температурных расширений до оптимизации передаточных чисел для конкретных скоростей прокатки.
Строгая система контроля качества, включающая функциональные испытания под нагрузкой, и наличие собственных конструкторских компетенций гарантируют, что каждая поставляемая моталка или приводной узел будут соответствовать заявленным в ТЗ параметрам надежности и долговечности. Продукция компании уже успешно эксплуатируется на рынках СНГ, Юго-Восточной Азии и Латинской Америки, что подтверждает её адаптивность к различным промышленным стандартам.
Диапазон цен на моталки в 2026 году: от чего зависит стоимость
Вопрос «сколько стоит моталка для прокатного стана» не имеет однозначного ответа без технического задания. Цена формируется из множества компонентов. В 2026 году наблюдается стабилизация цен на металлоемкое оборудование, но рост стоимости электронных компонентов и ПО сохраняется.
Факторы ценообразования
- Металлоемкость конструкции: Вес рамы, барабана и механизмов. Цены на сталь и чугун остаются волатильными, составляя до 40% себестоимости «железа».
- Компонентная база: Использование европейских приводов (Siemens, ABB, Danfoss) и гидравлики (Bosch Rexroth, Parker) увеличивает стоимость, но гарантирует доступность запчастей и сервисную поддержку. Китайские аналоги дешевле на 30–50%, но могут иметь проблемы с совместимостью и долговечностью в тяжелых режимах.
- Сложность автоматики: Разработка индивидуального программного обеспечения, настройка ПЛК, интеграция с существующей линией. Это самая дорогая часть «интеллекта» машины.
- Кастомизация: Нестандартные размеры барабанов, специальные покрытия, усиленная конструкция под тяжелые рулона — всё это удорожает проект.
- Логистика и монтаж: Габариты моталок часто требуют негабаритной перевозки. Стоимость шеф-монтажа и пусконаладочных работ (ПНР) может составлять 10–15% от стоимости оборудования.
Ориентировочные цены (EXW завод-изготовитель)
| Тип оборудования | Производительность / Класс | Ценовой диапазон (USD/RUB эквивалент) |
|---|---|---|
| Моталка для проволоки (кольцевая) | Высокоскоростная, до 100 м/с | $80,000 – $150,000 |
| Моталка для арматуры (барабанная) | Средняя нагрузка, диаметр до 32 мм | $45,000 – $90,000 |
| Моталка для сортового проката (тяжелая) | Высокая нагрузка, диаметр до 50 мм | $100,000 – $200,000+ |
| Моталка для ленты (двухбарабанная) | Прецизионная намотка | $60,000 – $120,000 |
Важно: Покупка «голого» железа без автоматики может снизить цену на 30%, но потребует собственных ресурсов на разработку ПО и интеграцию. Для большинства заводов выгоднее покупать комплексное решение «под ключ» с гарантией на всю систему.
Сравнение типов моталок: барабанная vs кольцевая
Выбор между этими двумя основными типами определяется исключительно продуктом. Попытка использовать барабанную моталку для тонкой проволоки или кольцевую для толстой арматуры технически невозможна или экономически нецелесообразна.
| Критерий | Барабанная моталка (Drum Coiler) | Кольцевая моталка (Ring Coiler / Koker) |
|---|---|---|
| Применяемый продукт | Арматура, круглая сталь, штрипс, труба | Проволока, тонкая полоса |
| Скорость намотки | Низкая/Средняя (до 40 м/с) | Очень высокая (до 120 м/с) |
| Форма рулона | Цилиндрическая (на пине) | Плоское кольцо (спираль в лотке) |
| Сложность обслуживания | Средняя (доступ к механизму раскрытия) | Высокая (требуется точная балансировка) |
| Риск повреждения поверхности | Низкий (при наличии защитных покрытий) | Средний (трение о направляющие на высокой скорости) |
| Стоимость владения | Ниже (простая конструкция) | Выше (износ направляющих, сложная кинематика) |
Для производителей, планирующих выпуск широкого спектра продукции, существуют гибридные решения или линии с возможностью быстрой смены моталок, однако это требует значительных инвестиций в инфраструктуру цеха.
Логистика, экспорт и сервисная поддержка
При заказе оборудования у производителя важно учитывать не только цену станка, но и условия поставки. Моталка для прокатного стана — это крупногабаритный груз. Транспортировка требует специальной подготовки:
- Консервация: Все открытые поверхности, штоки гидроцилиндров и подшипники должны быть защищены антикоррозийными составами для морской или железнодорожной перевозки.
- Упаковка: Электронные шкафы и чувствительные датчики должны быть упакованы в влагозащищенные контейнеры с силикагелем.
- Документация: Полный комплект чертежей, паспортов, инструкций по эксплуатации и обслуживанию на языке заказчика. Наличие 3D-моделей для планирования монтажа в цехе.
Сервисная поддержка в 2026 году выходит на новый уровень. Ведущие производители, такие как ООО «Аньхой Хайи Тяжёлое Машиностроение», предлагают не только поставку оборудования, но и полное сопровождение: от предпроектного анализа до послепродажного сервиса. Современные решения позволяют осуществлять удаленный мониторинг состояния оборудования через IoT-датчики. Это позволяет предсказывать отказы подшипников или утечки гидравлики до того, как они приведут к остановке линии. При выборе поставщика уточните наличие склада запасных частей в вашем регионе или сроки доставки критических компонентов (например, энкодеров или плат управления).
Типичные ошибки при выборе и эксплуатации
Анализ обращений в сервисные службы выявляет ряд повторяющихся проблем, связанных с неправильным выбором или эксплуатацией моталок:
- Игнорирование температурного расширения: При намотке горячего металла барабан нагревается. Если не предусмотрен зазор или система охлаждения, барабан может заклинить в раскрытом состоянии или деформироваться.
- Неправильный расчет инерции: Выбор двигателя без учета момента инерции полного рулона приводит к тому, что привод не может быстро остановить или разогнать барабан, вызывая обрывы металла или «слабину» витков.
- Экономия на направляющих роликах: Дешевые ролики быстро изнашиваются, появляются канавки, которые повреждают поверхность металла. Замена роликов требует остановки линии, что дороже их первоначальной стоимости.
- Отсутствие калибровки системы натяжения: Регулярная калибровка тензодатчиков и настройки ПИД-регуляторов привода обязательна. Со временем параметры «уплывают», что ухудшает качество намотки.
FAQ: Часто задаваемые вопросы о моталках для прокатных станов
В: Какой срок службы современной моталки?
О: При соблюдении регламента ТО и использовании качественных смазочных материалов, механическая часть служит 15–20 лет. Электроника и гидравлика требуют обновления или капремонта каждые 7–10 лет.
В: Можно ли модернизировать старую моталку?
О: Да, наиболее эффективна модернизация системы управления (замена реле на ПЛК, установка частотных преобразователей) и замена гидравлики. Механическую раму обычно оставляют, если нет коррозии или трещин.
В: Влияет ли диаметр барабана на качество металла?
О: Да. Слишком малый диаметр барабана вызывает пластическую деформацию внутренних витков, особенно у высокопрочных сталей. Это может привести к расслоению рулона при разматывании у клиента.
В: Как часто нужно проводить ТО?
О: Ежедневный визуальный осмотр, еженедельная проверка уровней масла и затяжки крепежа, ежемесячная диагностика вибрации подшипников. Полное ТО с заменой фильтров и масел — раз в 6–12 месяцев в зависимости от интенсивности работы.
В: Почему важна синхронизация со станом?
О: Рассинхронизация даже на 1-2% приводит к накоплению ошибки по длине металла, что вызывает либо натяжение (риск обрыва), либо провисание (риск запутывания). Система должна реагировать на изменения скорости мгновенно.
Рекомендации по покупке и заключению контракта
Покупка моталки для прокатного стана — это стратегическое решение. Чтобы минимизировать риски, следуйте этому чек-листу:
- Запросите референс-лист производителя с контактами действующих клиентов. Позвоните им и спросите о реальной надежности оборудования.
- Настаивайте на проведении Factory Acceptance Test (FAT) — заводских испытаниях. Проверьте работу всех режимов, включая аварийные.
- Включите в контракт пункт о штрафных санкциях за недостижение заявленных технических параметров (скорость, точность намотки) после монтажа.
- Убедитесь, что производитель предоставляет исходный код или открытые протоколы для интеграции с вашей АСУ ТП. Избегайте закрытых проприетарных систем, если у вас нет возможности их обслуживать самостоятельно.
- Закажите комплект запасных частей на первый год эксплуатации вместе с оборудованием. Это сэкономит время на логистику в случае ранних отказов.
В 2026 году рынок промышленного оборудования требует взвешенного подхода. Технологии развиваются быстро, и то, что было стандартом пять лет назад, сегодня может считаться устаревшим. Выбирайте партнеров, которые инвестируют в R&D и готовы предлагать индивидуальные инженерные решения, а не просто продавать коробочные продукты.
Если вы планируете модернизацию существующей линии или строительство нового стана, мы готовы предоставить детальное техническое предложение с расчетом окупаемости и 3D-визуализацией интеграции моталки в ваш производственный процесс.
Готовы обсудить ваш проект?
Свяжитесь с нашими инженерами для получения персонального расчета стоимости и технических характеристик.
→ Запросить коммерческое предложение и чертежи
→ Посмотреть каталог промышленных моталок