
Разматыватели для холодной прокатки: цены от производителя 2026
2026-08-10
- Разматыватели для холодной прокатки: цены от производителя и технические спецификации 2026
- Что такое промышленное оборудование для холодной прокатки — разматывательные системы
- Где применяется промышленное оборудование для холодной прокатки — разматывательные узлы
- Основные характеристики и параметры выбора
- Как выбрать промышленное оборудование для холодной прокатки — разматывательные комплексы
- Сравнение моделей и типов конструкций
- Диапазон цен и факторы стоимости в 2026 году
- Логистика, монтаж и ввод в эксплуатацию
- Типичные ошибки при выборе и эксплуатации
- Рекомендации по покупке и взаимодействию с поставщиком
- Практический опыт ведущих производителей: пример ООО «Аньхой Хайи Тяжёлое Машиностроение»
- FAQ: Часто задаваемые вопросы
- Заключение и следующий шаг
Разматыватели для холодной прокатки: цены от производителя и технические спецификации 2026
Промышленное оборудование для холодной прокатки — разматывательные устройства представляют собой критически важный узел входной группы прокатных станов, обеспечивающий непрерывную подачу металлической ленты с заданным натяжением и точным центрированием. В условиях современного металлургического производства 2026 года, где требования к толщине листа снижаются до микронных значений, а скорости прокатки превышают 1500 м/мин, стабильность работы разматывателя напрямую определяет качество конечного продукта. Неправильный выбор или настройка этого оборудования ведет к образованию волнистости, разрывам полосы и простоям линии, стоимость которых может достигать десятков тысяч долларов в час.
Данное руководство подробно разбирает архитектуру современных разматывателей, факторы формирования цен на рынке РФ и СНГ, а также предоставляет инженерный анализ для выбора оптимальной конфигурации. Мы рассмотрим не только базовые параметры, но и скрытые аспекты эксплуатации, такие как инерционность барабана при разгоне и алгоритмы работы систем компенсации петлеобразования. Если вы занимаетесь закупками или проектированием линий холодной прокатки, этот материал сэкономит вам время на технический аудит поставщиков.
Что такое промышленное оборудование для холодной прокатки — разматывательные системы
В контексте металлургии, промышленное оборудование для холодной прокатки — разматывательные механизмы (часто называемые «размотчиками» или «декоилерами») служат буфером между складским хранением рулонов и высокоскоростным процессом деформации металла. Их основная функция — трансформация вращательного движения рулона в линейное движение полосы с сохранением целостности поверхности материала.
В отличие от простых разматывателей для листового металла, агрегаты для холодной прокатки работают в экстремальных условиях:
- Высокие динамические нагрузки из-за большой массы рулонов (до 40 тонн).
- Необходимость поддержания постоянного натяжения (tension control) при изменении диаметра рулона от максимального до минимального (втулки).
- Требование к юстировке полосы с точностью до ±1 мм относительно центральной линии стана.
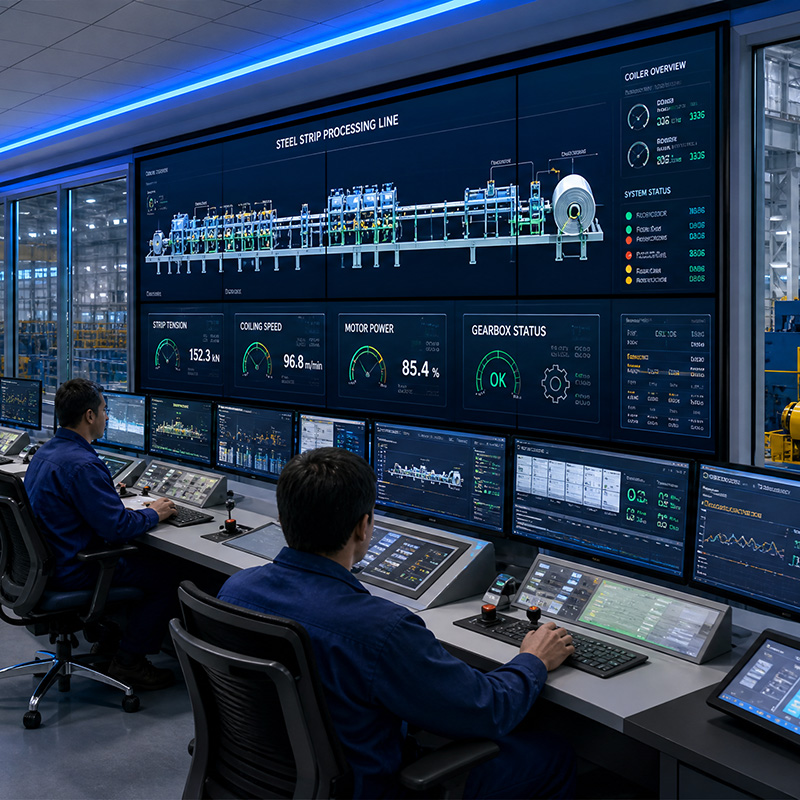
Современные модели 2026 года интегрированы в общую систему автоматизации линии (АСУ ТП) через протоколы Profinet или EtherCAT, что позволяет корректировать параметры натяжения в реальном времени, основываясь на данных датчиков толщиномера и дефектоскопа.
Ключевые компоненты системы
Конструктивно промышленное оборудование для холодной прокатки — разматывательные комплексы состоят из следующих узлов:
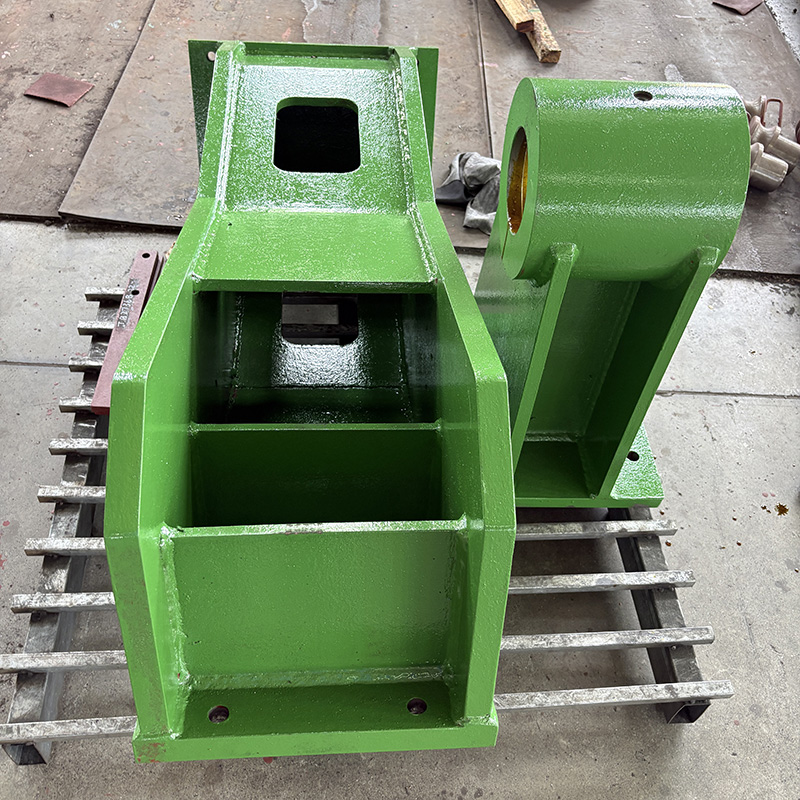
- Опорная станина: Обычно сварная или литая конструкция, воспринимающая вес рулона и динамические усилия.
- Расширительный вал (Mandrel): Механизм захвата внутренней втулки рулона. Бывает механическим (клиновым) или гидравлическим. Для холодной прокатки предпочтителен гидравлический зажим с давлением до 20 МПа, обеспечивающий отсутствие биения.
- Система торможения/привода: Может быть пассивной (электромагнитные порошковые тормоза) или активной (частотно-регулируемый привод). Активный привод необходим для толстых полос и высоких скоростей, чтобы компенсировать инерцию массивного рулона.
- Устройство правки (Leveler): Часто интегрируется непосредственно в разматыватель для снятия напряжений, возникших при намотке рулона на предыдущем этапе.
- Система ЦПР (Центровка Полосы): Гидравлические или электромеханические толкатели, смещающие весь барабан в поперечном направлении для устранения увода полосы.
Где применяется промышленное оборудование для холодной прокатки — разматывательные узлы
Сфера применения данного оборудования шире, чем кажется на первый взгляд. Промышленное оборудование для холодной прокатки — разматывательные станции являются сердцем следующих производственных линий:
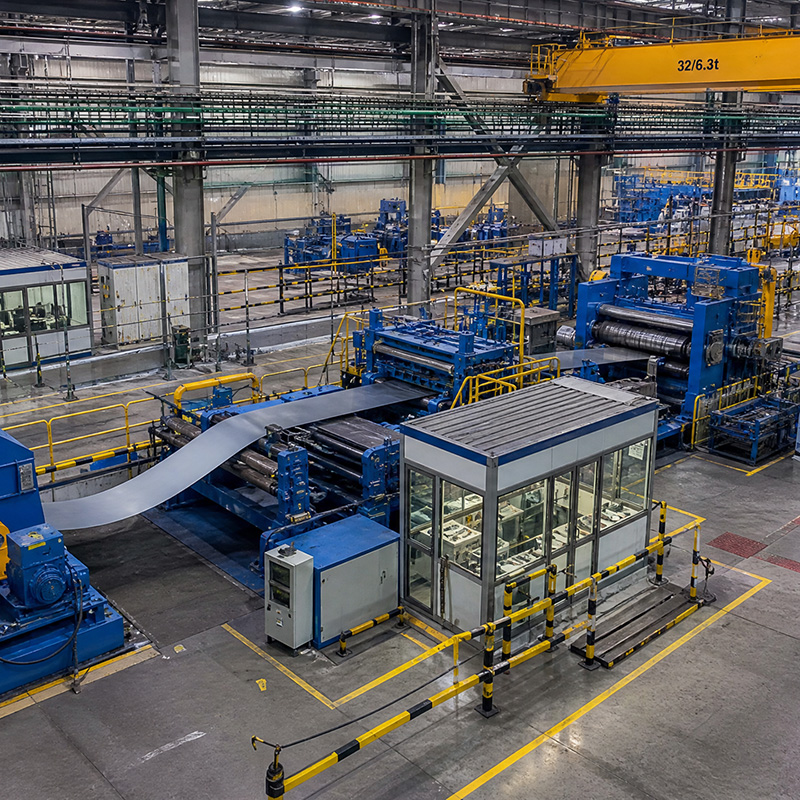
- Станы холодной прокатки (Cold Rolling Mills): Основная область. Здесь разматыватель подает горячекатаный или ранее холоднокатаный рулон для дальнейшего уменьшения толщины. Требуется высочайшая точность натяжения, чтобы избежать образования «шейки» или разрыва.
- Линии непрерывного отжига (CAL/CGL): После прокатки металл проходит термическую обработку. Разматыватель здесь должен работать в синхронизации с печами, где скорость движения полосы строго фиксирована температурным режимом.
- Линии цинкования и нанесения покрытий: Подача подготовленной полосы в ванны с расплавленным цинком или полимерными материалами. Критична скорость реакции системы на изменение диаметра рулона.
- Производство электротехнической стали: Специфическая ниша, где требуется бережное обращение с материалом, имеющим хрупкое изоляционное покрытие. Используются разматыватели с мягким пуском и демпфированием вибраций.
- Линии продольной резки (Slitting Lines): Хотя это не совсем прокатка, принципы схожи. Однако требования к точности центровки здесь еще выше, так как ножницы чувствительны к перекосу.
Важно понимать, что для каждой отрасли существуют свои стандарты ГОСТ и международные нормы (ISO, DIN), регламентирующие допуски на биение и натяжение. Например, для автолиста (Automotive Grade) допустимое натяжение варьируется в пределах 5-15% от предела текучести материала, тогда как для строительного профнастила этот диапазон может быть расширен до 30%.
Основные характеристики и параметры выбора
При формировании технического задания на промышленное оборудование для холодной прокатки — разматывательные устройства, инженеры должны оперировать следующими ключевыми параметрами. Ошибка в расчете хотя бы одного из них приведет к невозможности эксплуатации оборудования на проектных режимах.
1. Грузоподъемность и габариты рулона
Это базовый параметр. Необходимо учитывать не только вес, но и геометрию:
- Максимальный наружный диаметр (OD): Стандартно 1800–2200 мм. Для крупных меткомбинатов — до 2500 мм.
- Внутренний диаметр (ID): Обычно 508 мм, 610 мм или 762 мм. Вал разматывателя должен иметь сменные втулки или регулируемый механизм расширения под эти стандарты.
- Ширина полосы: Определяет длину барабана. Важно оставить запас по 50-100 мм с каждой стороны для возможности ЦПР.
2. Диапазон толщин и прочностные характеристики материала
Разматыватель должен создавать усилие, достаточное для распрямления полосы, но не превышающее предел ее текучести.
Формула ориентировочного натяжения: T = k * S * b * σy, где S — толщина, b — ширина, σy — предел текучести, k — коэффициент (обычно 0.05–0.15 для холодной прокатки).
3. Скоростные режимы
Для современных скоростных станов (до 120-150 м/с на выходе) разматыватель должен обеспечивать быстрый разгон и торможение. Инерция системы J должна быть рассчитана так, чтобы время выхода на рабочую скорость не превышало 10-15 секунд, иначе произойдет обрыв полосы в зоне входа в клеть.
4. Тип привода и управления натяжением
| Тип системы | Принцип действия | Точность поддержания натяжения | Стоимость | Рекомендуемое применение |
|---|---|---|---|---|
| Пассивная (Тормозная) | Электромагнитный или пневматический тормоз создает сопротивление вращению. | ±10-15% | Низкая | Тонкие полосы, низкие скорости, линии резки. |
| Активная (Motorized) | Электродвигатель работает в режиме генератора или двигателя, управляемого частотником. | ±2-5% | Высокая | Толстые полосы, высокие скорости, станы холодной прокатки. |
| Комбинированная | Привод для разгона/торможения + тормоз для тонкой регулировки. | ±3-5% | Средняя | Универсальные линии, средние скорости. |
Как выбрать промышленное оборудование для холодной прокатки — разматывательные комплексы
Выбор промышленного оборудования для холодной прокатки — разматывательные агрегатов — это компромисс между стоимостью владения (TCO) и технологическими требованиями. Ниже приведен алгоритм действий для главного инженера или закупщика.
Шаг 1: Анализ существующей инфраструктуры
Проверьте высоту потолков и прочность фундамента. Высокие разматыватели с верхней загрузкой (overhead crane loading) требуют высоты помещения не менее 8-10 метров. Если потолок низкий, придется рассматривать варианты с нижней загрузкой или использованием гидравлических тележек (coil cars), что увеличивает цикл замены рулона.
Шаг 2: Определение типа материалов
Если вы планируете прокатывать высокопрочные стали (HSS, AHSS) с пределом текучести выше 800 МПа, экономия на системе натяжения недопустима. Пассивные тормоза не смогут обеспечить плавность хода при изменении диаметра рулона, что приведет к рывкам («chatter marks») на поверхности листа.
Шаг 3: Интеграция с АСУ ТП
Убедитесь, что контроллер разматывателя поддерживает обмен данными с главным PLC стана. Протокол должен позволять передавать уставку натяжения как процент от текущего предела текучести, а не просто как фиксированное значение в Ньютонах. Это критично при переходе от рулона к рулону с разными свойствами материала.
Шаг 4: Оценка сервиса и запчастей
Для промышленного оборудования для холодной прокатки — разматывательные системы наиболее уязвимыми элементами являются:
- Подшипники опоры барабана (работают в условиях ударных нагрузок).
- Гидравлические уплотнения расширительного вала.
- Тормозные диски или пакеты фрикционов.
Запросите у поставщика список рекомендуемых запасных частей (Spare Parts List) на 2 года эксплуатации и сроки поставки этих компонентов. Наличие складской программы в РФ или странах ЕАЭС является существенным преимуществом.
Сравнение моделей и типов конструкций
На рынке 2026 года доминируют три основные конструктивные схемы. Сравним их для задач холодной прокатки.
| Параметр | Консольный тип (Cantilever) | Двухопорный тип (Double Support) | Башенный тип (Tower) |
|---|---|---|---|
| Жесткость конструкции | Низкая. Возможен прогиб вала на широких полосах. | Высокая. Минимальное биение. | Средняя. Зависит от высоты. |
| Удобство загрузки | Отличное. Загрузка краном сбоку. | Сложное. Требуется точная центровка между опорами. | Хорошее. Загрузка сверху или сбоку. |
| Точность центровки (ЦПР) | Средняя. Консоль может вибрировать. | Высокая. Стабильная геометрия. | Низкая. Большие маятниковые колебания. |
| Стоимость | Низкая | Высокая | Средняя |
| Рекомендация | Для узких полос (< 600 мм) и легких рулонов. | Для широких полос (> 1000 мм) и точной прокатки. | Для линий с ограниченной площадью пола. |
Инженерное мнение: Для станов холодной прокатки шириной более 1250 мм мы настоятельно рекомендуем использовать двухопорные разматыватели с индивидуальным приводом на каждую сторону (или одним мощным приводом через редуктор). Консольные варианты на таких ширинах неизбежно дают «краевую волну» из-за неравномерного распределения натяжения по ширине ленты.
Диапазон цен и факторы стоимости в 2026 году
Стоимость промышленного оборудования для холодной прокатки — разматывательные установки варьируется в широких пределах. В 2026 году на цену влияют не только материалы, но и сложность электронных компонентов.
Что влияет на стоимость?
- Система управления натяжением: Внедрение замкнутого контура с тензодатчиками и PID-регуляторами увеличивает цену на 30-40% по сравнению с ручным управлением тормозом.
- Материал исполнения: Использование нержавеющей стали для контактов с агрессивными средами или специальных покрытий для валов.
- Бренд комплектующих: Использование двигателей Siemens/ABB и гидравлики Bosch Rexroth/Hydac дороже аналогов из Азии, но обеспечивает предсказуемость ресурса.
- Логистика и локализация: Оборудование, собранное в РФ с использованием импортных компонентов, может стоить дешевле полностью импортного аналога за счет отсутствия таможенных пошлин на готовое изделие (при наличии сертификата СТ-1), но требует проверки доступности запчастей.
Ориентировочные цены (EXW)
- Базовая модель (пассивная, до 10 тонн): 1.5 – 2.5 млн руб.
- Средний сегмент (активный привод, ЦПР, до 25 тонн): 4.0 – 7.0 млн руб.
- Премиум/Heavy Duty (полная автоматизация, нагрузка до 40 тонн, скорость > 100 м/мин): от 10.0 млн руб. и выше.
Примечание: Цены указаны ориентировочно и могут меняться в зависимости от курса валют и стоимости металлоемких конструкций. Для получения точного коммерческого предложения необходимо направить опросный лист производителю.
Логистика, монтаж и ввод в эксплуатацию
Покупка промышленного оборудования для холодной прокатки — разматывательные агрегаты — это только половина дела. Ошибки на этапе монтажа могут свести на нет все преимущества точной механики.
Требования к фундаменту
Разматыватель создает значительные вибрационные нагрузки. Фундамент должен быть спроектирован с учетом динамических коэффициентов. Обычно требуется отдельный фундаментный блок, не связанный жестко с фундаментом прокатного стана, чтобы избежать передачи вибраций на чувствительные измерительные приборы стана.
Юстировка
Критически важно выверить ось барабана разматывателя перпендикулярно центральной линии прохода полосы. Допуск обычно составляет не более 0.5 мм на всю ширину полосы. Использование лазерных систем нивелирования обязательно.
Пусконаладочные работы (ПНР)
На этапе ПНР проводится настройка ПИД-регуляторов натяжения. Инженеры должны провести серию тестовых прогонов с разными диаметрами рулона (полный, средний, остаток на втулке), чтобы убедиться в стабильности натяжения во всем диапазоне. Также проверяется работа системы ЦПР на искусственно созданном уводе полосы.
Типичные ошибки при выборе и эксплуатации
Анализ отказов на российских предприятиях показывает следующие распространенные проблемы:
- Игнорирование инерции: Выбор тормоза без учета момента инерции полного рулона. При экстренном останове линии тормоз не может погасить энергию вращения, и лента проскальзывает или рвется.
- Неправильный выбор покрытия валов: Использование гладких валов для лакированных или масляных поверхностей приводит к проскальзыванию. Необходима накатка или использование резиновых покрытий с высоким коэффициентом трения.
- Отсутствие обслуживания гидравлики: Загрязнение масла в системе расширения вала приводит к заклиниванию сегментов и невозможности извлечь втулку рулона.
- Экономия на ЦПР: Попытка центровать полосу только направляющими роликами после разматывателя. Это создает дополнительные напряжения в металле и ухудшает качество прокатки. Центровка должна начинаться с источника — с разматывателя.
Рекомендации по покупке и взаимодействию с поставщиком
Чтобы купить промышленное оборудование для холодной прокатки — разматывательные системы, которые будут работать надежно, следуйте этим советам:
- Запрашивайте референс-лист: Попросите поставщика предоставить контакты действующих клиентов с аналогичными задачами. Позвоните им и спросите о надежности оборудования в режиме 24/7.
- Проверяйте ПО: Убедитесь, что программное обеспечение контроллера открыто для модернизации или настройки вашими специалистами. Закрытые проприетарные алгоритмы могут стать проблемой в будущем.
- Уточняйте гарантию на подшипники: Это самый дорогой элемент ремонта. Гарантия должна составлять не менее 12 месяцев или определенного количества часов наработки.
- Требуйте шеф-монтаж: Не экономьте на выезде инженера завода-изготовителя для контроля сборки и первичной настройки. Это дешевле, чем простой линии из-за ошибки монтажа.
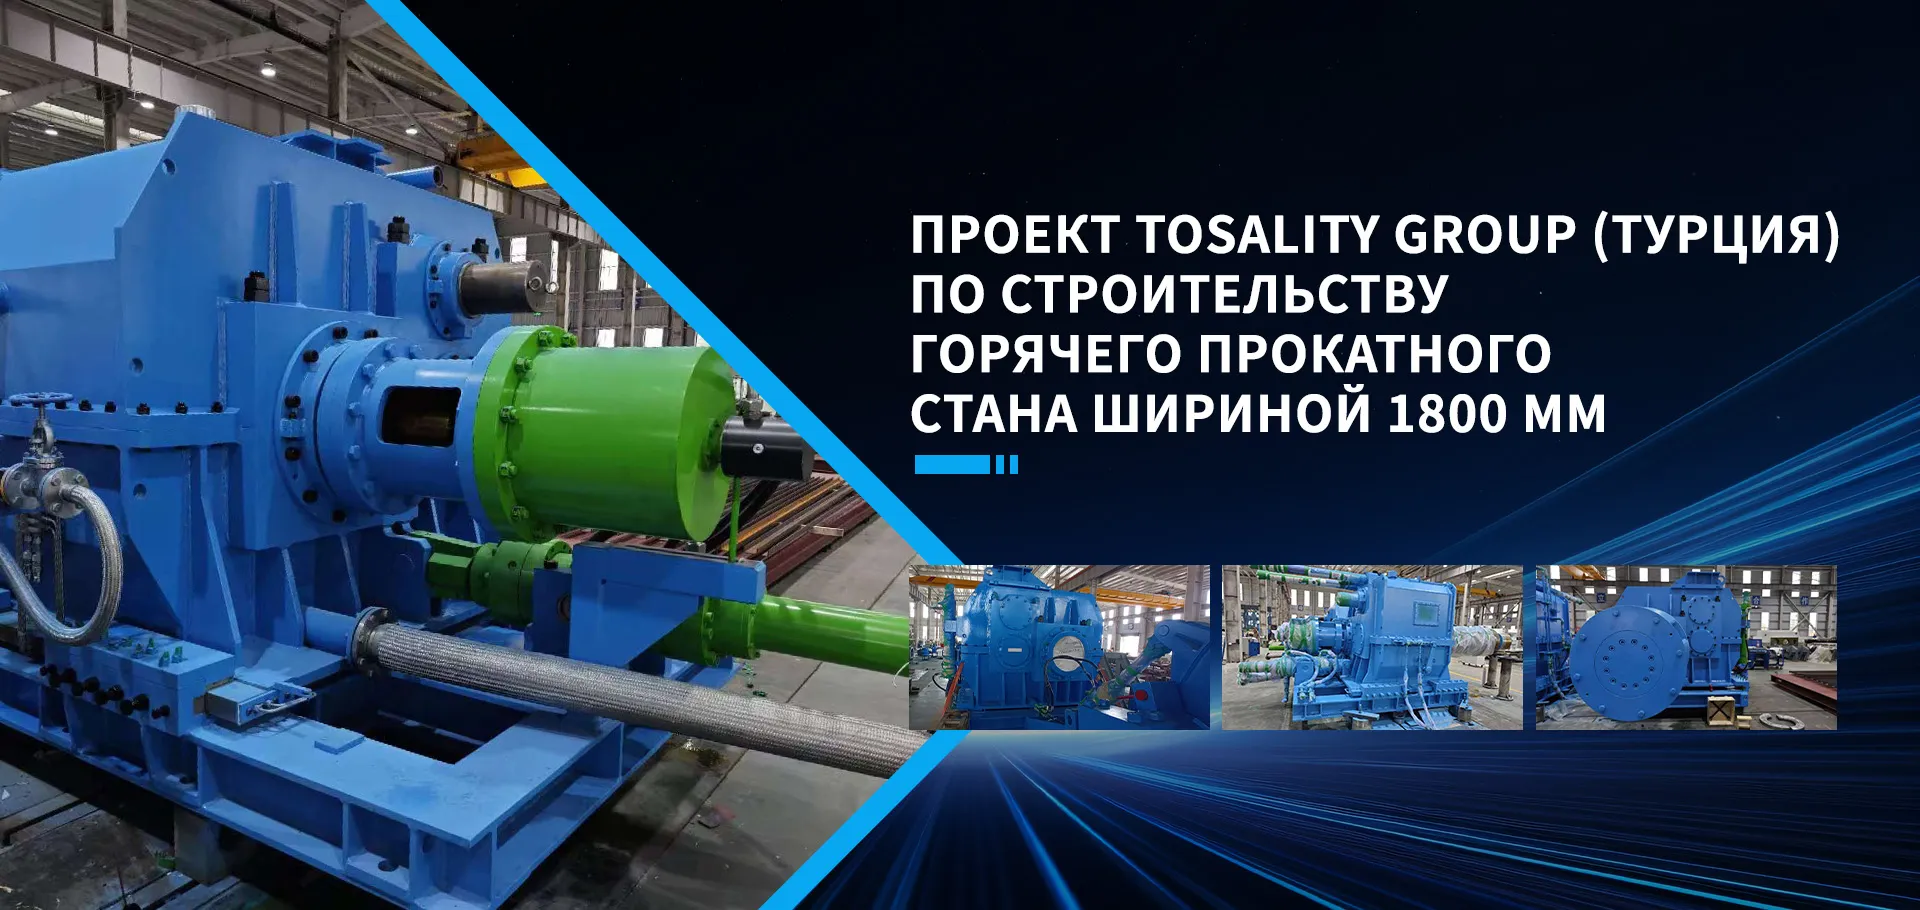
Практический опыт ведущих производителей: пример ООО «Аньхой Хайи Тяжёлое Машиностроение»
Теоретические знания важны, но выбор надежного партнера часто определяется его реальным опытом реализации сложных проектов. Ярким примером предприятия, успешно интегрирующего передовые технологии в производство разматывающего оборудования, является ООО «Аньхой Хайи Тяжёлое Машиностроение».
Компания, расположенная в промышленной зоне Сягэ (провинция Аньхой, Китай), базируется на многолетнем опыте развития «Цзюли Машинери Мануфэкчеринг Ко., Лтд». Производственная площадка площадью 20 000 квадратных метров оснащена более чем сотней единиц высокоточного оборудования, что позволяет осуществлять полный цикл: от проектирования нестандартных решений до финальных испытаний под нагрузкой.
Специализация «Аньхой Хайи» на тяжелонагруженном трансмиссионном оборудовании делает их решения особенно востребованными в металлургии. В портфолио компании числятся сложные проекты, напрямую связанные с тематикой данной статьи:
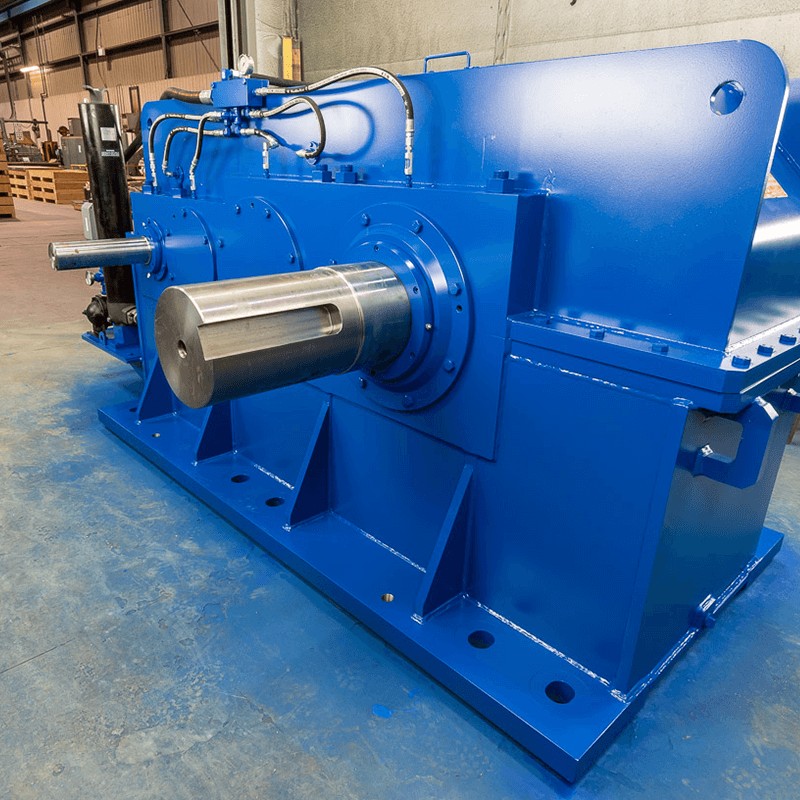
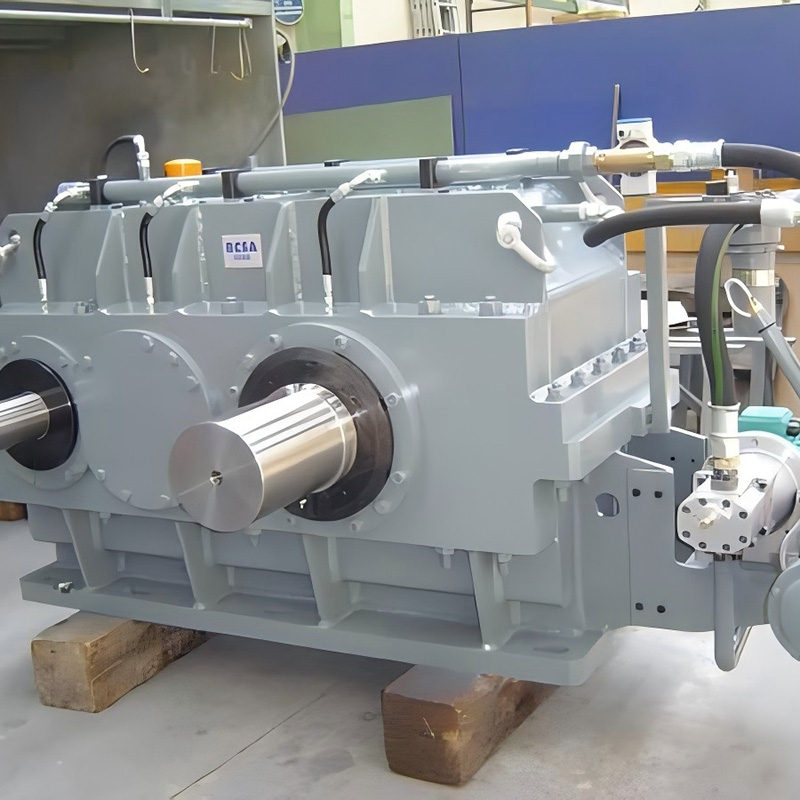
- Разматывающее оборудование: Поставка редукторов и приводов для разматывателей, включая проект для линии подготовки Тайюаньской стали.
- Станы холодной прокатки: Реализация проекта холодного нереверсивного четырехвалкового стана для прокатки алюминиевой ленты шириной 1550 мм (Хэнань Юнтун).
- Линии отделки: Оборудование для линии травления и правки №1 шириной 2250 мм (Чайна Металлурджи СИЭЙДИ Гуанси Шэнлун).
Подход компании, заключающийся в глубокой инженерной проработке каждого узла (особенно редукторных передач и валов), обеспечивает высокую надежность оборудования в условиях экстремальных нагрузок, характерных для современной холодной прокатки. Продукция «Аньхой Хайи» поставляется не только в страны Азии, но и активно выходит на рынки СНГ, Ближнего Востока и Латинской Америки, подтверждая соответствие международным стандартам качества.
При выборе поставщика разматывателей стоит обращать внимание на подобные кейсы: наличие опыта работы с конкретными типами станов (алюминиевыми, стальными, высокоскоростными) является лучшей гарантией того, что оборудование будет корректно взаимодействовать с остальной линией.
FAQ: Часто задаваемые вопросы
Какой срок службы разматывателя для холодной прокатки?
При правильном обслуживании механическая часть служит 15-20 лет. Электроника и гидравлика требуют капитального ремонта или замены каждые 7-10 лет. Подшипники меняются по состоянию, обычно раз в 3-5 лет при интенсивной эксплуатации.
Можно ли модернизировать старый разматыватель?
Да. Наиболее эффективная модернизация промышленного оборудования для холодной прокатки — разматывательные узлы включают замену системы управления на современную ПЛК-платформу, установку частотных преобразователей и новых тензодатчиков. Механику часто можно оставить, если нет критического износа валов.
В чем разница между разматывателем для горячей и холодной прокатки?
Разматыватели для горячей прокатки рассчитаны на более высокие температуры и часто имеют водяное охлаждение подшипников. Для холодной прокатки главное — точность натяжения и центровки, так как материал тоньше и дороже, а требования к поверхности выше.
Как рассчитать необходимое усилие натяжения?
Усилие рассчитывается исходя из площади поперечного сечения полосы и удельного натяжения, рекомендованного для данного сорта стали. Обычно это 5-15% от предела текучести. Превышение этого значения ведет к пластической деформации и удлинению полосы еще до входа в стан.
Заключение и следующий шаг
Выбор правильного разматывателя — это инвестиция в стабильность всего прокатного процесса. Промышленное оборудование для холодной прокатки — разматывательные системы, подобранные с учетом всех технических нюансов, окупаются за счет снижения брака, увеличения скорости линии и уменьшения простоев. В 2026 году рынок предлагает решения, способные удовлетворить самые строгие требования к качеству автолиста и электротехнических сталей.
Не рискуйте качеством своей продукции из-за экономии на входном узле линии. Получите профессиональную консультацию и расчет стоимости оборудования, адаптированного под ваши конкретные задачи.
Готовы обсудить ваш проект?
Наши инженеры подготовят технико-коммерческое предложение с учетом ваших параметров рулона и требований к производительности.
→ Получить расчет стоимости разматывателя
→ Скачать опросный лист (PDF)
→ Смотреть готовые решения и кейсы