
Нестандартный промышленный редуктор: производство и цена 2026
2026-08-10
- Нестандартный промышленный редуктор: производство, расчет и актуальные цены в 2026 году
- Что такое нестандартный промышленный редуктор и чем он отличается от серийного
- Где применяется нестандартный промышленный редуктор: отраслевая специфика
- Технические характеристики и параметры проектирования
- Как выбрать производителя нестандартного промышленного редуктора
- Факторы, формирующие цену в 2026 году
- Процесс производства: от идеи до монтажа
- Типичные ошибки при заказе и эксплуатации
- Сравнение: Ремонт старого vs Изготовление нового нестандартного редуктора
- FAQ: Часто задаваемые вопросы о нестандартных редукторах
- Заключение и рекомендации по закупке
Нестандартный промышленный редуктор: производство, расчет и актуальные цены в 2026 году
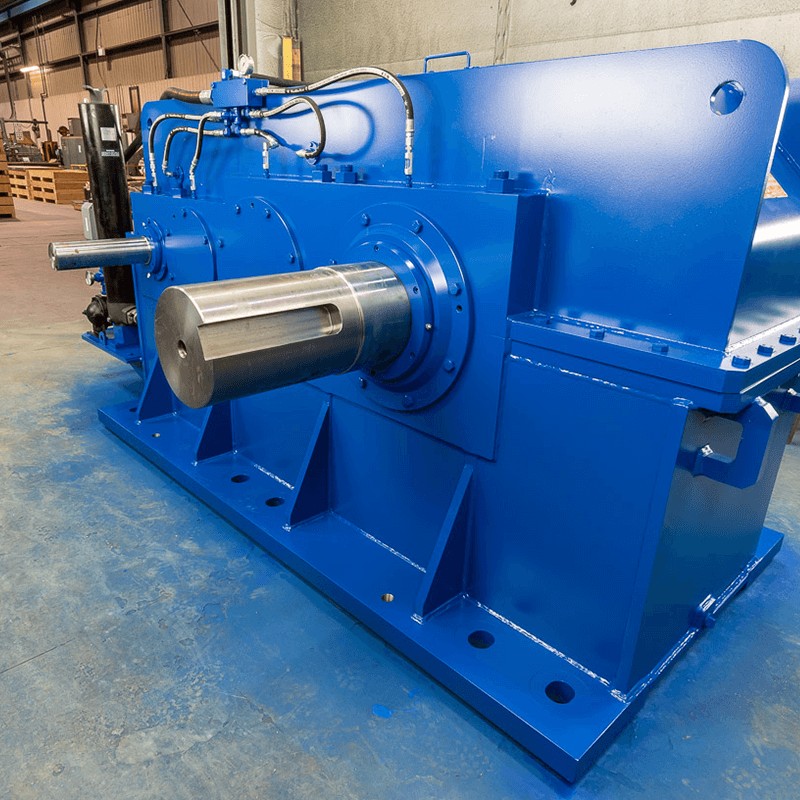
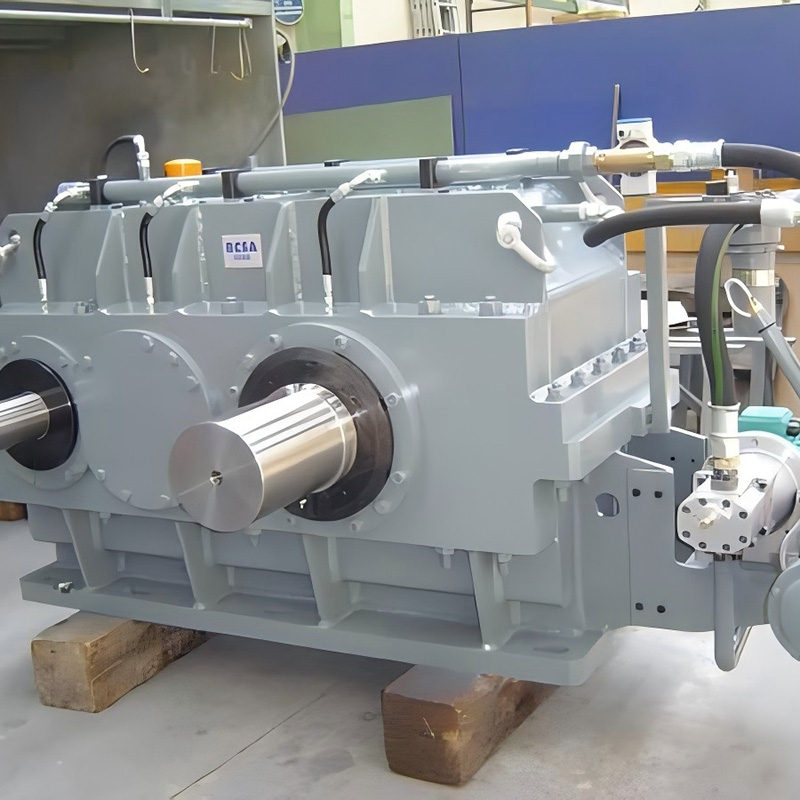
Нестандартный промышленный редуктор — это высокоточное кинематическое устройство, спроектированное под уникальные геометрические, нагрузочные или температурные требования конкретного производственного узла, которое невозможно удовлетворить использованием серийных моделей из каталога. В условиях модернизации промышленности РФ и стран СНГ в 2026 году, спрос на такие решения достиг пика из-за необходимости замены импортного оборудования (Siemens, Bonfiglioli, SEW) на локализованные аналоги с сохранением или улучшением технических характеристик.
В отличие от типовых коробок передач, нестандартный агрегат требует индивидуального инженерного расчета на каждом этапе: от выбора марки стали для шестерен до моделирования тепловых режимов работы. Основные сферы применения включают горнодобывающую отрасль, металлургию, тяжелое машиностроение и нефтегазовый сектор, где отказ оборудования ведет к колоссальным финансовым потерям. Ключевая ценность такого подхода заключается не просто в передаче крутящего момента, а в обеспечении надежности всей производственной линии при экстремальных нагрузках, ограниченных габаритах или специфических условиях эксплуатации (высокая запыленность, вибрации, агрессивные среды).
Стоимость изготовления варьируется в широких пределах и зависит от сложности чертежей, материалов и требований к точности (обычно 6-7 класс точности по ГОСТ). Данная статья подробно разбирает процесс создания, ценообразование и критерии выбора поставщика, который способен гарантировать соответствие изделия техническому заданию.
Что такое нестандартный промышленный редуктор и чем он отличается от серийного
Серийный редуктор — это продукт массового производства, где конструкторские решения усреднены для покрытия 80% рыночных потребностей. Инженеры закладывают определенные коэффициенты запаса прочности, которые могут быть избыточны для легких задач или недостаточны для экстремальных. Нестандартный промышленный редуктор, напротив, создается по принципу «точно в цель». Это означает, что каждая деталь оптимизирована под конкретный сценарий работы.
Главное отличие кроется в архитектуре. Если стандартная модель имеет фиксированные межосевые расстояния и передаточные числа, то индивидуальное проектирование позволяет:
- Изменить конфигурацию корпуса для интеграции в существующие фундаменты без дорогостоящей переделки конструкций.
- Подобрать оптимальное передаточное число, которое не входит в стандартный ряд (например, не 1:25, а 1:23.4), что критично для точного контроля скорости конвейера или мешалки.
- Использовать специализированные материалы зубчатых колес (например, стали с повышенной вязкостью или керамические покрытия) для работы в абразивных средах.
- Интегрировать дополнительные узлы: тормозные устройства, датчики вибрации, системы принудительного охлаждения или подогрева масла.
В 2026 году термин «нестандартный» все чаще ассоциируется не с «экзотикой», а с инженерной необходимостью импортозамещения. Когда зарубежный аналог снят с производства или сроки поставки составляют более 6 месяцев, российское производство способно изготовить реверс-инжиниринговую копию или улучшенную версию за 8-12 недель, полностью соблюдая требования ЕАС и ГОСТ.
Где применяется нестандартный промышленный редуктор: отраслевая специфика
Понимание контекста применения помогает правильно сформулировать техническое задание. Рассмотрим три ключевых сектора, где использование типовых решений часто приводит к преждевременному выходу оборудования из строя.
1. Горнодобывающая промышленность и дробильное оборудование
Здесь редукторы работают в условиях ударных нагрузок и высокой запыленности. Стандартные цилиндрические редукторы часто не выдерживают пиковых моментов при заклинивании камня в челюсти дробилки. Нестандартные решения здесь предполагают усиление валов, использование подшипников качения повышенной динамической грузоподъемности и специальную конструкцию уплотнений, предотвращающую попадание абразивной пыли внутрь корпуса. Пример: замена редуктора на экскаваторе ЭКГ-10, где требуется сохранить габариты оригинала, но увеличить ресурс шестерен на 30% за счет применения цементации глубокого слоя.
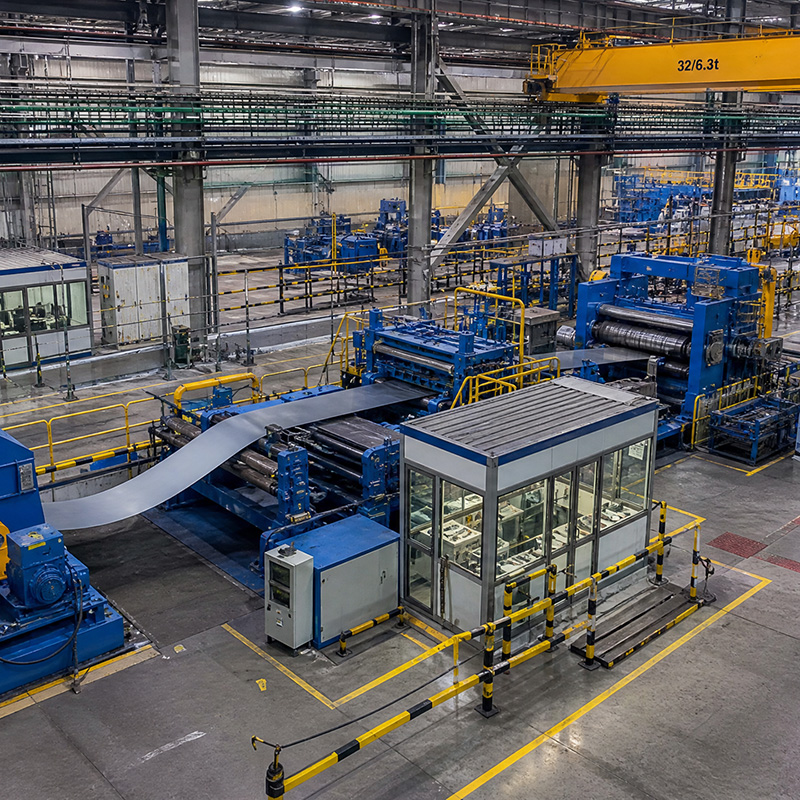
2. Металлургия и прокатные станы
Температурные режимы вблизи печей и прокатных станов могут достигать +60…+80°C в зоне установки редуктора. Стандартное минеральное масло окисляется и теряет свойства. Индивидуальный проект включает систему принудительного теплообмена, корпус из жаропрочных сплавов или с дополнительными ребрами охлаждения, а также подбор синтетических смазочных материалов. Ошибка в выборе материала корпуса может привести к его деформации («поведению») и нарушению соосности валов.
3. Нефтегазовый сектор и насосные установки
Для приводов буровых насосов и компрессоров критична герметичность и взрывозащищенность. Нестандартные редукторы здесь часто выполняются в червячном или планетарном исполнении с особыми требованиями к шумности и вибрации. Важно обеспечить возможность монтажа в ограниченном пространстве платформы или морского модуля, что требует нестандартной формы лап крепления или фланцевого исполнения.
Технические характеристики и параметры проектирования
При заказе нестандартного промышленного редуктора клиент предоставляет не просто мощность двигателя, а полный спектр эксплуатационных данных. Инженеры-конструкторы анализируют следующие ключевые параметры:
| Параметр | Описание и влияние на конструкцию | Типичные значения / Диапазон |
|---|---|---|
| Крутящий момент (T) | Основной нагрузочный параметр. Учитываются пиковые перегрузки. | От 500 Н·м до 2 000 000 Н·м |
| Передаточное число (i) | Отношение скоростей входного и выходного валов. Определяет количество ступеней. | От 1:5 до 1:500 (многоступенчатые) |
| Коэффициент службы (fs) | Учитывает характер нагрузки (равномерная, с ударами, реверсивная). | 1.0 – 2.5 (для ударных нагрузок) |
| КПД (η) | Эффективность передачи энергии. Зависит от типа зацепления. | 0.92 – 0.98 (цилиндрические), 0.70 – 0.90 (червячные) |
| Габаритные размеры | Жесткие ограничения по высоте, длине или ширине для интеграции. | Индивидуально по чертежу заказчика |
| Температурный диапазон | Влияет на выбор смазки, уплотнений и материалов корпуса. | От -60°C до +120°C |
Важным аспектом является выбор типа зубчатого зацепления. Для высоких скоростей и мощностей предпочтительны косозубые или шевронные колеса, обеспечивающие плавность хода. Для больших передаточных чисел в одном корпусе используют червячные или планетарные механизмы. В 2026 году наблюдается тренд на гибридные конструкции, сочетающие, например, коническую и цилиндрическую ступени для компактности и изменения направления вращения.
Как выбрать производителя нестандартного промышленного редуктора
Рынок предложений насыщен, но далеко не каждый металлообрабатывающий завод обладает компетенциями для полноценного редукторостроения. Выбор партнера должен базироваться на проверке инженерного потенциала, а не только на цене.
Критерии оценки подрядчика
- Наличие собственного конструкторского бюро (КТБ). Производитель должен иметь штат инженеров, владеющих системами автоматизированного проектирования (САПР) и программами конечно-элементного анализа (FEA). Это позволяет рассчитать прочность зубьев и валов до начала производства, исключая метод «проб и ошибок».
- Парк металлообрабатывающего оборудования. Ключевой показатель — наличие современных зубофрезерных и зубодолбежных станков с ЧПУ, а также установок для термообработки (цементация, закалка ТВЧ). Точность обработки зубьев должна соответствовать минимум 7-му, а желательно 6-му классу точности по ГОСТ 1643.
- Лаборатория контроля качества. Обязательны стенды для обкатки готовых редукторов под нагрузкой. Без испытаний на холостом ходу и под нагрузкой невозможно выявить вибрации, нагрев подшипников или утечки масла.
- Опыт реверс-инжиниринга. Способность восстановить чертежи по сломанному образцу или изношенному редуктору иностранного производства. Это требует использования 3D-сканирования и спектрального анализа материалов.
Инженерный совет: избегайте компаний, которые позиционируют себя как производители, но фактически являются посредниками, передающими заказы на мелкие цеха. Контроль качества на всех этапах цепочки поставок в таких случаях невозможен, что приводит к разбросу характеристик от партии к партии.
Пример успешной реализации: опыт ООО «Аньхой Хайи Тяжёлое Машиностроение»
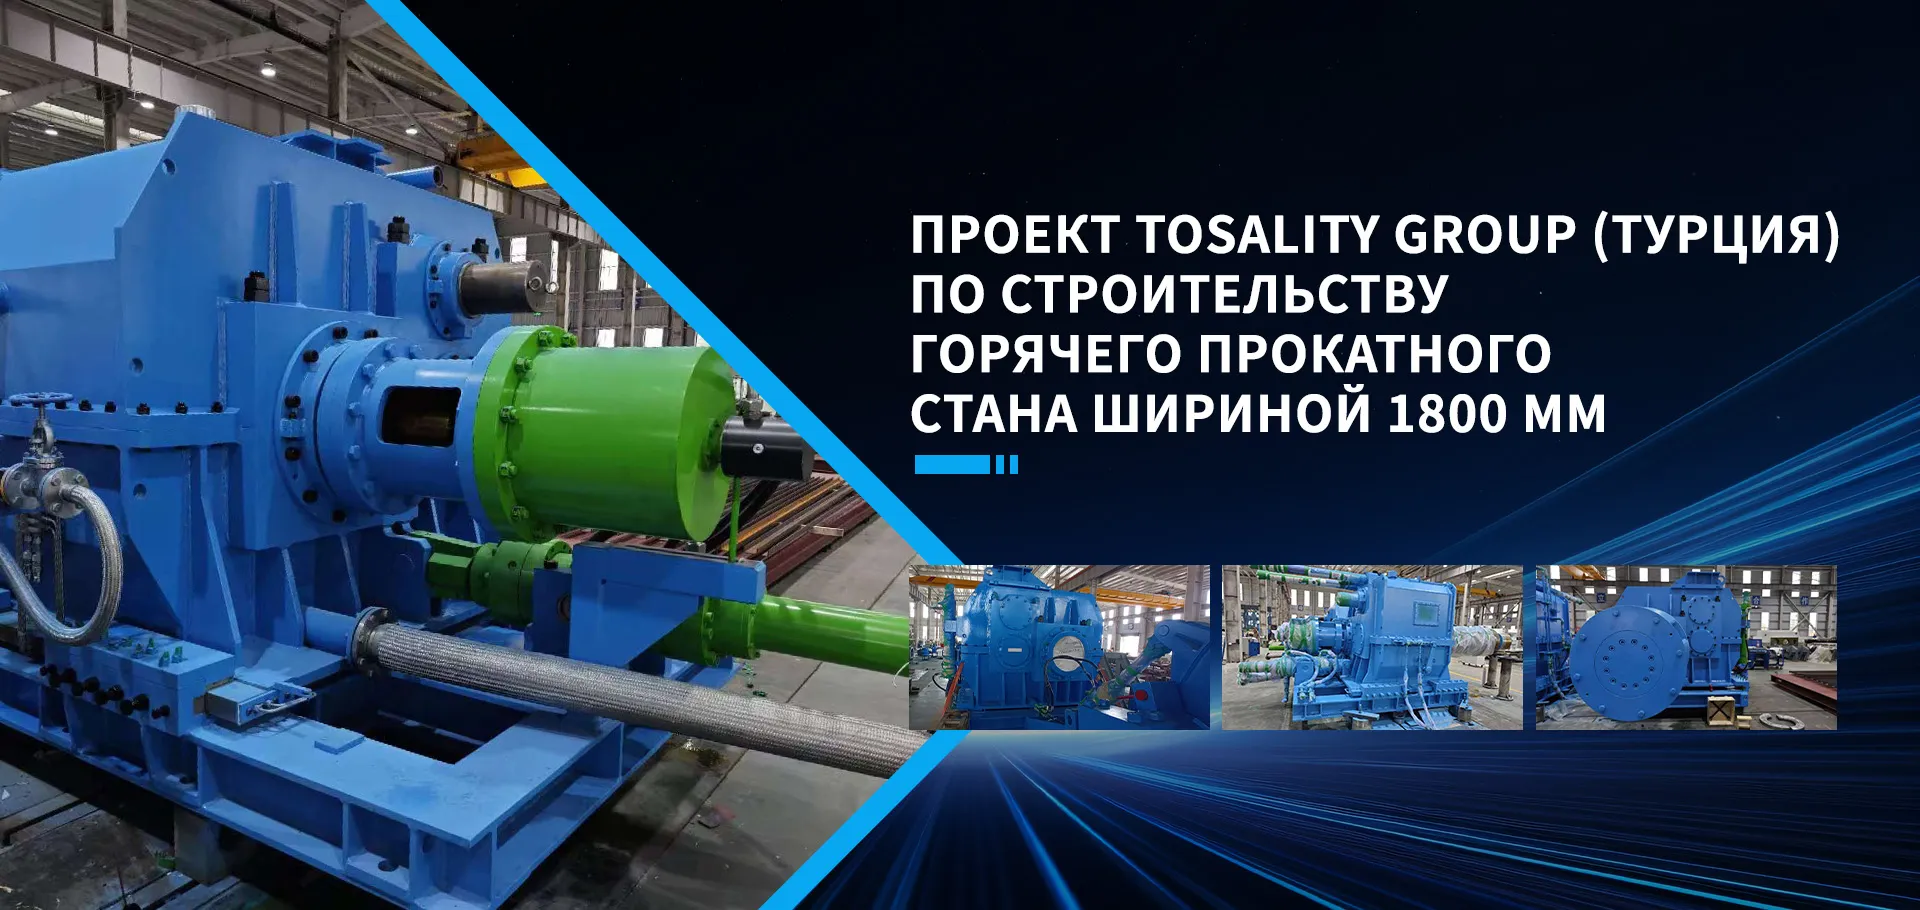
В качестве эталона подхода к производству сложного非标-оборудования можно рассмотреть практику компании ООО «Аньхой Хайи Тяжёлое Машиностроение». Предприятие, расположенное в индустриальной зоне Цзючао (провинция Аньхой, Китай), базируется на производственном опыте «Цзюли Машинери Мануфэкчеринг Ко., Лтд» и специализируется именно на тяжелонагруженных трансмиссионных системах.
Компания демонстрирует полное соответствие вышеописанным критериям качественного производителя:
- Масштаб и оснащение: Производственная площадь составляет 20 000 м², парк оборудования включает более 100 единиц высокоточных станков, что позволяет выполнять полный цикл — от литья и механообработки до сборки и испытаний.
- Специализация на сложных проектах: В портфолио компании реализованы проекты для ведущих металлургических гигантов, такие как редукторы разматывателей для Тайюаньской стали, приводы для холодного нереверсивного стана алюминиевой ленты (Хэнань Юнтун) и главные редукторы для линий травления (Чайна Металлурджи СИЭЙДИ).
- Инженерная самостоятельность: Собственное КТБ разрабатывает нестандартные зубчатые колеса, вал-шестерни и дифференциальные редукторы с учетом строгих требований технологических линий, обеспечивая высокую нагрузочную способность и надежность.
Такой подход, сочетающий глубокую инженерную проработку с мощной производственной базой, позволяет поставлять продукцию не только на внутренний рынок, но и экспортировать её в страны СНГ, Юго-Восточной Азии и Ближнего Востока, подтверждая статус надежного партнера в сфере импортозамещения и модернизации.
Факторы, формирующие цену в 2026 году
Вопрос «сколько стоит» не имеет однозначного ответа без технического задания. Однако понимание структуры затрат помогает заказчику адекватно оценивать коммерческие предложения. Цена нестандартного промышленного редуктора складывается из следующих компонентов:
- Проектные работы (10-15% стоимости). Разработка 3D-модели, прочностные расчеты, подготовка рабочей документации. Если у заказчика есть готовые чертежи, эта статья расходов может быть исключена, но ответственность за работоспособность конструкции ложится на заказчика.
- Материалоемкость (30-40%). Стоимость специальных сталей (20ХН3А, 18ХГТ и др.), чугуна для корпусов, подшипников SKF/FAG или их качественных аналогов. Цены на металл в 2026 году остаются волатильными, что напрямую влияет на итоговую смету.
- Механообработка и термообработка (25-30%). Сложность изготовления косозубых колес выше, чем прямозубых. Термообработка (закалка, отпуск) требует значительных энергозатрат и времени.
- Сборка и испытания (10-15%). Ручная сборка высокоточных узлов, регулировка зацепления, обкатка на стенде.
- Логистика и упаковка (5-10%). Тяжелые редукторы требуют специальной тары и дорогого транспорта.
Сравнительная таблица ориентировочных сроков и стоимости (относительные единицы):
| Тип редуктора | Сложность | Срок изготовления | Относительная стоимость |
|---|---|---|---|
| Серийный цилиндрический | Низкая | 2-4 недели | 1.0x |
| Нестандартный цилиндрический (изменение базы) | Средняя | 6-8 недель | 1.5x – 2.0x |
| Сложный многоступенчатый (планетарный/конический) | Высокая | 10-14 недель | 3.0x – 5.0x |
| Реверс-инжиниринг импортного аналога | Очень высокая | 12-16 недель | 4.0x – 6.0x |
Важно отметить, что экономия на качестве материалов или пропуске этапа термообработки может снизить первоначальную цену на 20%, но сократит ресурс изделия в 3-5 раз. В промышленном масштабе простой линии из-за поломки редуктора обходится дороже, чем разница в стоимости самого агрегата.
Процесс производства: от идеи до монтажа
Производство нестандартного промышленного редуктора — это многоступенчатый технологический цикл. Понимание этих этапов помогает заказчику контролировать сроки и качество.
Этап 1: Техническое задание и аудит
Инженеры собирают данные: мощность двигателя, режим работы (S1, S2…), внешние нагрузки на валы, условия окружающей среды. Если заменяется старый редуктор, проводится дефектовка остатков: анализ характера разрушения зубьев (усталостное выкрашивание, абразивный износ, поломка) позволяет понять причину аварии и устранить её в новом проекте.
Этап 2: Проектирование и согласование
Создается 3D-модель в CAD-системе. Проводится симуляция нагрузок. Заказчику предоставляется сборочный чертеж и кинематическая схема для согласования присоединительных размеров. На этом этапе фиксируются все допуски и шероховатости поверхностей.
Этап 3: Заготовка и термообработка
Изготовление заготовок колес и валов, за которым следует химико-термическая обработка (ЦТВО — цементация, травление, высокочастотная закалка, отпуск). Это самый ответственный этап, определяющий твердость поверхностного слоя (HRC 56-62) и вязкость сердцевины.
Этап 4: Финишная механообработка
Зубонарезание, шлифовка профилей зубьев, хонингование отверстий под подшипники. Точность обработки контролируется на координатно-измерительных машинах (КИМ).
Этап 5: Сборка и испытания
Редуктор собирается, заполняется маслом. Проводится обкатка: сначала на холостом ходу (проверка на течь, шум, нагрев корпуса), затем под нагрузкой (если позволяет стенд) или расчетным методом. Выдается паспорт изделия с результатами испытаний.
Типичные ошибки при заказе и эксплуатации
Даже идеально спроектированный редуктор может выйти из строя раньше срока из-за ошибок на стадиях заказа или монтажа. Ниже приведены наиболее частые проблемы, с которыми сталкиваются промышленные предприятия.
- Неверный учет внешних нагрузок. Часто заказчики указывают только номинальный крутящий момент двигателя, игнорируя радиальные и осевые нагрузки на выходной вал (например, от натяжения ремня или цепи привода). Это приводит к быстрому разрушению подшипниковых узлов. Решение: всегда предоставлять схему нагружения валов.
- Ошибки монтажа и соосности. Установка редуктора на неровную площадку или перекос при соединении с двигателем/исполнительным механизмом вызывает дополнительные напряжения. Допуск на соосность обычно не должен превышать 0.05-0.1 мм. Использование гибких муфт обязательно.
- Неправильный выбор смазочного материала. Смешивание минеральных и синтетических масел, использование масла с неверной вязкостью для данного температурного режима. В 2026 году многие современные редукторы требуют синтетических масел на основе ПАО (полиальфаолефинов) для длительного интервала замены.
- Игнорирование вентиляции. Герметичный корпус без сапуна или вентилятора при интенсивной работе создает избыточное давление, выдавливая масло через сальники. Необходимо следить за исправностью дыхательных клапанов.
Сравнение: Ремонт старого vs Изготовление нового нестандартного редуктора
Часто перед главным инженером встает дилемма: ремонтировать изношенный уникальный редуктор или заказывать новый. Сравнительный анализ поможет принять взвешенное решение.
| Критерий | Капитальный ремонт | Изготовление нового |
|---|---|---|
| Стоимость | 40-60% от цены нового | 100% |
| Срок выполнения | 4-8 недель (зависит от наличия запчастей) | 8-14 недель |
| Ресурс | Восстанавливается до 70-80% от нового (слабое звено — корпус) | 100% проектного ресурса (10+ лет) |
| Энергоэффективность | Остается на старом уровне (возможны потери на трение) | Может быть повышена за счет новой геометрии зубьев |
| Гарантия | Обычно 6-12 месяцев | 12-24 месяца |
| Риски | Высокие (скрытые дефекты корпуса, усталость металла) | Минимальные (при наличии испытаний) |
Рекомендация: Если корпус редуктора имеет трещины, следы проварки или значительную эллипсность посадочных мест под подшипники, ремонт экономически нецелесообразен. В таком случае необходимо изготовление нового агрегата, возможно, с модернизацией узлов, вызвавших поломку.
FAQ: Часто задаваемые вопросы о нестандартных редукторах
В: Можно ли изготовить нестандартный промышленный редуктор по сломанному образцу без чертежей?
О: Да, это услуга реверс-инжиниринга. Специалисты проводят 3D-сканирование деталей, определяют марку стали лабораторным методом, восстанавливают геометрию зацепления и создают новый комплект чертежей. Однако, если образец сильно изношен, требуется дополнительный расчет для восстановления исходных параметров.
В: Какой срок службы у индивидуально спроектированного редуктора?
О: При правильном проектировании, качественном изготовлении и соблюдении условий эксплуатации ресурс составляет от 25 000 до 50 000 моточасов (3-6 лет непрерывной работы) до первого капитального ремонта. Для некоторых тихоходных применений ресурс может достигать 10-15 лет.
В: Влияет ли материал корпуса (чугун vs сталь) на цену и характеристики?
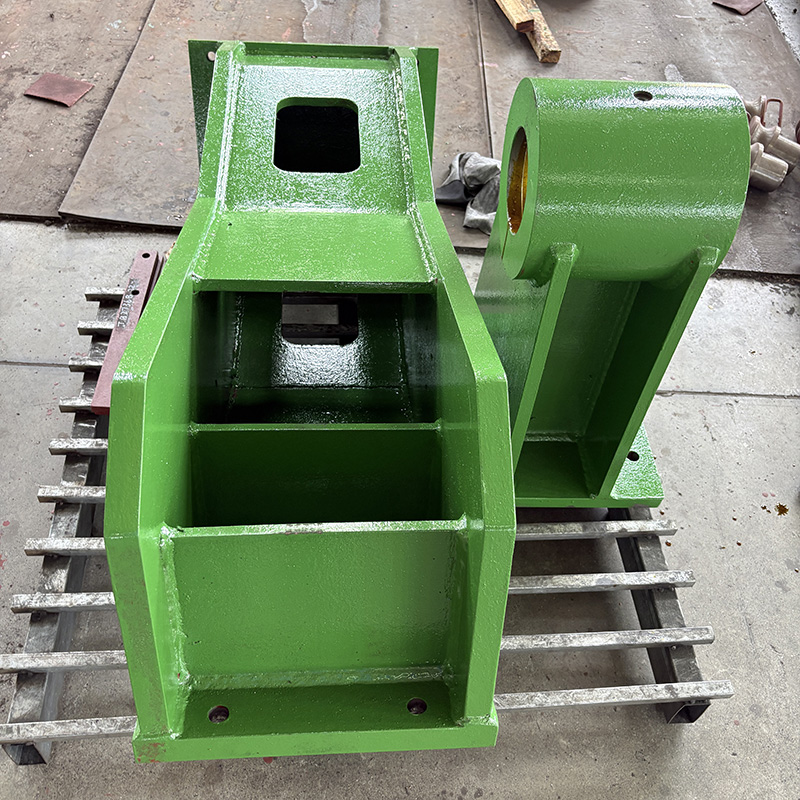
О: Да. Чугунные корпуса (СЧ20, ВЧ50) лучше гасят вибрации и дешевле в литье, но хрупкие при ударных нагрузках. Стальные сварные корпуса легче и прочнее, но требуют качественной сварки и последующего отпуска для снятия напряжений, что удорожает производство. Выбор зависит от динамики нагрузок.
В: Предоставляете ли вы шеф-монтаж и пусконаладку?
О: Ведущие производители включают услуги шеф-монтажа в контракт. Это критически важно для нестандартных изделий, так как квалифицированные специалисты завода помогут правильно выставить соосность и провести первичный запуск, что является условием сохранения гарантии.
Заключение и рекомендации по закупке
Выбор нестандартного промышленного редуктора в 2026 году — это стратегическое решение, влияющее на надежность всего производственного цикла. Рынок предлагает широкий спектр возможностей для импортозамещения и модернизации, однако успех проекта зависит от глубины инженерной проработки на старте.
Не стремитесь к минимальной цене любой ценой. В сегменте нестандартного оборудования низкая цена часто достигается за счет упрощения технологии термообработки или использования подшипников низкого класса точности. Требуйте от поставщика предоставления расчетных листов, протоколов испытаний и гарантийных обязательств на ресурс.
Если ваше предприятие столкнулось с необходимостью замены уникального приводного узла, модернизации линии или разработки нового оборудования, необходим профессиональный подход к проектированию. Наши специалисты готовы провести бесплатный предварительный аудит вашего технического задания и предложить оптимальное кинематическое решение.
Для получения детального коммерческого предложения и консультации инженера-конструктора, пожалуйста, свяжитесь с нами через форму ниже или изучите наши готовые технические решения и кейсы. Мы обеспечиваем полный цикл: от расчета до сервисного обслуживания.