
Нестандартное прямозубое зубчатое колесо: производство на заказ, цена 2026
2026-08-15
- Нестандартное прямозубое зубчатое колесо: производство на заказ и расчет стоимости в 2026 году
- Что такое нестандартное прямозубое зубчатое колесо и зачем оно нужно
- Где применяется нестандартное прямозубое зубчатое колесо: отраслевой анализ
- Технические характеристики и параметры проектирования
- Как выбрать поставщика для изготовления нестандартных шестерен
- Производственные возможности: опыт ООО «Аньхой Хайи Тяжёлое Машиностроение»
- Что влияет на стоимость: структура цены в 2026 году
- Процесс производства: от чертежа до готового изделия
- Типичные ошибки при заказе и эксплуатации
- Инженерный взгляд: ограничения и перспективы
- FAQ: Часто задаваемые вопросы
- Рекомендации по покупке и оформлению заказа
Нестандартное прямозубое зубчатое колесо: производство на заказ и расчет стоимости в 2026 году
Нестандартное прямозубое зубчатое колесо — это критически важный элемент трансмиссии, изготавливаемый по индивидуальным чертежам заказчика для оборудования, вышедшего из серийного производства, или для уникальных промышленных механизмов. В отличие от стандартных изделий по ГОСТ или DIN, такие шестерни требуют точного воспроизведения нестандартных модулей зацепления, углов профиля и материалов, обеспечивая восстановление работоспособности станков с ЧПУ, горнодобывающей техники и энергетических установок. В 2026 году ключевыми факторами при заказе являются не только геометрическая точность (допуски по ISO 1328), но и способность производителя работать с труднообрабатываемыми сталями и проводить поверхностное упрочнение без деформации тела детали.
Заказ нестандартного прямозубого зубчатого колеса оправдан, когда ремонт существующей детали невозможен из-за критического износа венца, а замена всего узла экономически нецелесообразна. Правильно спроектированная и изготовленная шестерня позволяет не просто восстановить кинематику механизма, но и повысить его ресурс за счет оптимизации термообработки и выбора современных конструкционных материалов. Наша компания специализируется на реверс-инжиниринге и производстве сложных зубчатых передач, гарантируя соответствие техническим требованиям даже при отсутствии оригинальной документации.
Что такое нестандартное прямозубое зубчатое колесо и зачем оно нужно
В промышленной практике термин «нестандартное» означает, что параметры зубчатого колеса выходят за рамки нормализованных рядов модулей и диаметров. Это может касаться модуля зацепления (например, m=3.5 вместо стандартных 3 или 4), угла профиля (отличного от стандартных 20°), ширины венца или наличия специфических конструктивных элементов, таких как ступицы особой формы, шпоночные пазы под нестандартные размеры или отверстия для крепления.
Основная причина обращения к производству на заказ — это необходимость поддержания жизненного цикла оборудования, которое уже снято с производства. Производители оригинального оборудования (OEM) часто прекращают поставку запасных частей через 5–7 лет после снятия модели с конвейера. В этот момент единственной альтернативой дорогостоящей замене всего редуктора становится изготовление копии детали по образцу или чертежу.
Кроме того, нестандартное прямозубое зубчатое колесо часто применяется при модернизации оборудования. Инженеры могут изменить материал или геометрию зуба, чтобы увеличить нагрузочную способность передачи. Например, замена стали 45 на сталь 18ХГТ с цементацией позволяет увеличить предел выносливости зуба в 2–3 раза, что критично для тяжелых режимов работы.
Ключевые отличия от серийной продукции
- Индивидуальная геометрия: Возможность изготовления колес с любым числом зубьев, включая коррегированные передачи для устранения подрезания ножки зуба.
- Специфические материалы: Использование жаропрочных, кислотостойких или износостойких сплавов, не входящих в стандартную номенклатуру металлобаз.
- Точность изготовления: Возможность достижения степеней точности выше стандартных коммерческих требований (до 6-й степени по ГОСТ 1643-81).
- Отсутствие минимальной партии: Экономическая целесообразность изготовления даже одной единицы изделия благодаря современным методам CAM-программирования.
Где применяется нестандартное прямозубое зубчатое колесо: отраслевой анализ
Спрос на кастомизированные зубчатые передачи распределен неравномерно и зависит от специфики отрасли. Ниже приведен анализ основных секторов, где использование стандартных решений невозможно или неэффективно.
1. Тяжелое машиностроение и горнодобывающая промышленность
В дробилках, мельницах и конвейерных системах шестерни подвергаются ударным нагрузкам и абразивному износу. Стандартные колеса здесь быстро выходят из строя. Нестандартные решения включают использование зубьев с увеличенным модулем (m > 10 мм) и применение сталей типа 30ХГСА или 40ХНМА с объемной закалкой. Часто требуется изготовление колес диаметром более 1000 мм, что требует наличия крупногабаритного зубофрезерного оборудования.
2. Энергетика и турбинное строительство
В приводах задвижек, насосах и вентиляторах ТЭЦ и АЭС критична надежность и коррозионная стойкость. Здесь применяются нестандартные прямозубые зубчатые колеса из нержавеющих сталей (12Х18Н10Т) или бронз. Особенностью является требование к низкой шероховатости поверхности зуба для снижения шума и вибрации, а также строгий контроль баланса детали.
3. Полиграфическое и упаковочное оборудование
Высокоскоростные машины требуют идеальной синхронизации валов. Любая погрешность в шаге зуба приводит к браку продукции. В этой сфере часто встречаются колеса с малым модулем (m < 1 мм) и большим числом зубьев, изготовленные из пластиков (полиацеталь, каплон) или латуни для снижения инерции и шума.
4. Станкостроение и ЧПУ
В старых моделях токарных и фрезерных станков часто используются уникальные коробки скоростей. Износ шестерен приводит к потере точности обработки. Восстановление таких узлов требует изготовления деталей со сложными профилями зубьев, включая блоки шестерен, нарезанные на одном валу.
Технические характеристики и параметры проектирования
Для успешного производства нестандартного прямозубого зубчатого колеса необходимо точно определить ряд геометрических и физических параметров. Ошибка на этапе проектирования ведет к быстрому разрушению пары трения.
| Параметр | Описание и влияние на работу | Типичные значения / Примечания |
|---|---|---|
| Модуль зацепления (m) | Основной масштабный параметр зуба. Определяет размер и прочность. | Стандартные: 1, 1.5, 2… Нестандартные: любые значения, требуемые для сохранения передаточного числа при заданном межосевом расстоянии. |
| Число зубьев (z) | Определяет передаточное отношение. | Минимальное число зубьев без подрезания для угла 20° равно 17. При меньшем числе требуется положительная коррекция. |
| Угол профиля (α) | Угол наклона боковой поверхности зуба. | Стандарт: 20°. Нестандарт: 14.5°, 25° или специальные углы для специфических условий смазки. |
| Коэффициент смещения (x) | Используется для регулировки межосевого расстояния и прочности зуба. | Положительное смещение усиливает ножку зуба, отрицательное — используется для компактности. |
| Материал | Конструкционная основа детали. | Стали 40Х, 45, 18ХГТ, 12ХН3А, чугуны СЧ20, бронзы БрАЖ9-4, пластики POM-C. |
| Твердость поверхности | Сопротивление износу и выкрашиванию. | 50–60 HRC (поверхностная закалка, цементация, азотирование). Сердцевина: 25–35 HRC. |
Важность коррекции профиля
При изготовлении нестандартных колес часто применяется коррекция профиля. Это смещение инструмента относительно заготовки. Положительная коррекция увеличивает толщину зуба у основания, повышая его изгибную прочность, что критично для шестерен с малым числом зубьев. Отрицательная коррекция применяется для колес с большим числом зубьев, чтобы избежать заострения вершин. Расчет коэффициентов смещения x1 и x2 должен производиться с учетом обеспечения отсутствия интерференции зубьев и необходимого коэффициента перекрытия.
Как выбрать поставщика для изготовления нестандартных шестерен
Рынок услуг по металлообработке в 2026 году перенасыщен предложениями, но лишь небольшая часть компаний обладает компетенциями для качественного изготовления сложных зубчатых передач. Выбор подрядчика должен базироваться на технических, а не только на ценовых критериях.
1. Наличие собственного парка зубообрабатывающего оборудования
Компания-посредник не сможет обеспечить контроль качества на каждом этапе. Необходимое оборудование включает:
- Зубофрезерные станки (для нарезки внешних и внутренних зубьев).
- Зубодолбежные станки (для блоков шестерен и внутренних венцов).
- Зубошлифовальные станки (для достижения высокой точности и чистоты поверхности).
- Установки для термообработки (печи, установки ТВЧ, ванны для азотирования).
2. Инженерный отдел и возможность реверс-инжиниринга
Часто заказчик предоставляет только изношенный образец. Поставщик должен иметь возможность измерить остаточные параметры зуба, восстановить исходный профиль с учетом износа и создать 3D-модель. Наличие лицензионного ПО (KISSsoft, SolidWorks, Siemens NX) обязательно для корректного расчета геометрии зацепления.
3. Контроль качества (Metrology)
Отсутствие измерительной базы делает производство «слепым». Обязательны:
- Зубомеры (для измерения толщины зуба по хорде).
- Профилометры (для анализа формы эвольвенты).
- Координатно-измерительные машины (КИМ) для контроля положения отверстий и биения.
4. Прозрачность ценообразования
Стоимость должна быть разложена на составляющие: материал, подготовка производства (настройка станков, программирование), машинное время, термообработка, контроль. Скрытые платежи недопустимы.
Производственные возможности: опыт ООО «Аньхой Хайи Тяжёлое Машиностроение»
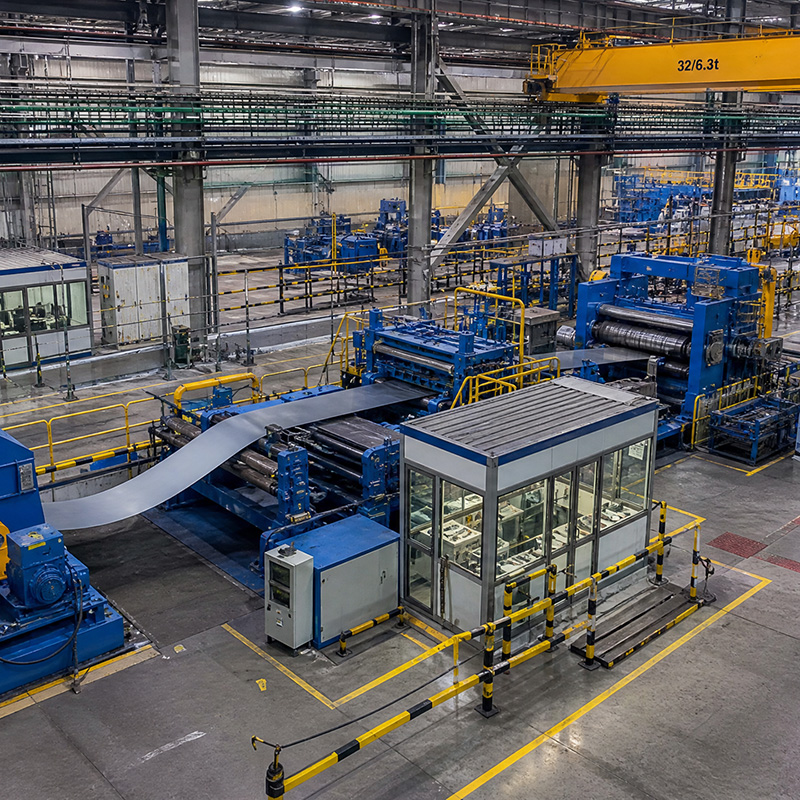
Выбор надежного партнера имеет решающее значение для реализации сложных проектов. Ярким примером предприятия, успешно сочетающего высокие технологии и производственную мощь, является ООО «Аньхой Хайи Тяжёлое Машиностроение». Компания, расположенная в индустриальной зоне Сягэ (провинция Аньхой, Китай), занимает производственные площади в 20 000 квадратных метров и располагает парком из более чем 100 единиц высокоточного оборудования.
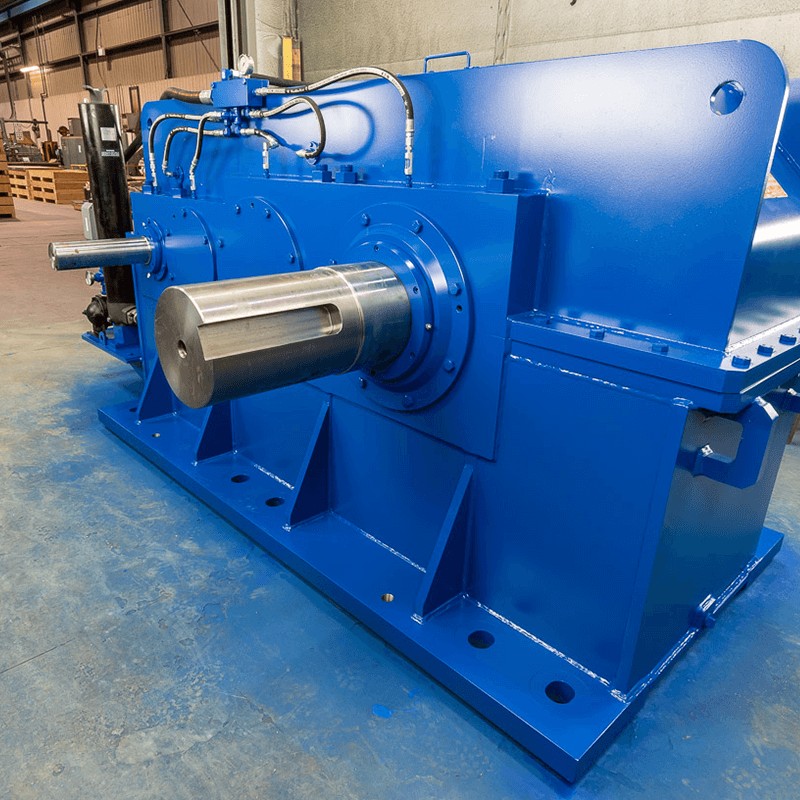
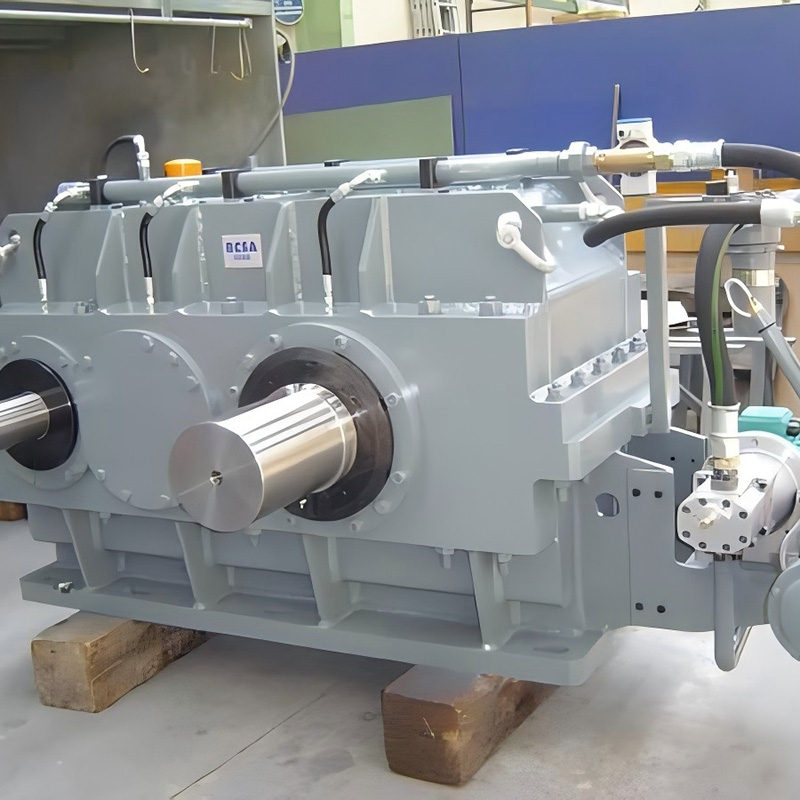
Базируясь на богатом опыте компании «Цзюли Машинери Мануфэкчеринг Ко., Лтд», «Аньхой Хайи» специализируется на полном цикле создания трансмиссионного оборудования повышенной надежности. Ключевым преимуществом производителя является глубокая экспертиза в создании нестандартных решений: от индивидуальных зубчатых колес и вал-шестерен до сложных редукторных узлов для металлургических линий.
Практический опыт компании подтверждается реализацией масштабных проектов для ведущих промышленных гигантов, таких как Тайюаньская сталь, Хэнань Юнтун и Чайна Металлурджи. Например, создание дифференциальных редукторов и приводов для станов холодной прокатки алюминиевой ленты требует исключительной точности изготовления зубчатых передач, что полностью соответствует высоким стандартам, описанным в данной статье. Строгая система контроля качества на всех этапах — от входного контроля материалов до функциональных испытаний под нагрузкой — гарантирует, что каждое нестандартное зубчатое колесо будет работать надежно в самых тяжелых условиях эксплуатации.
Что влияет на стоимость: структура цены в 2026 году
Цена на нестандартное прямозубое зубчатое колесо формируется индивидуально. В 2026 году наблюдается рост цен на энергоносители и качественные металлы, что напрямую влияет на себестоимость. Однако, понимание структуры затрат помогает оптимизировать бюджет.
Основные факторы ценообразования
- Сложность геометрии: Простое цилиндрическое колесо дешевле, чем колесо со ступицей, отверстиями, шлицами или внутренним зубчатым венцом. Внутреннее зацепление требует использования зубодолбежного станка, час работы которого стоит дороже.
- Материал заготовки: Стоимость круга или поковки из легированной стали (например, 34CrNiMo6) в 3–5 раз выше, чем из стали 45. Кроме того, труднообрабатываемые материалы увеличивают расход инструмента и время резания.
- Требования к точности: Изготовление по 9-й степени точности (грубое) значительно дешевле, чем по 6-й или 7-й (точное), так как требует зубошлифования и более длительного контроля.
- Термообработка: Объемная закалка — относительно дешевая операция. Цементация, азотирование или индукционная закалка (ТВЧ) с последующим шлифованием зуба добавляют к стоимости 30–50%.
- Размер партии: Единичное производство всегда дороже из-за затрат на наладку оборудования и разработку управляющих программ (УП). При заказе от 10 штук цена за единицу может снизиться на 40–60%.
Примерный диапазон цен (ориентировочно для РФ/СНГ, 2026 г.)
| Тип колеса | Материал | Диаметр / Модуль | Ориентировочная цена (руб./шт) |
|---|---|---|---|
| Простое, сталь 45 | Сталь 45 (без ТО) | D=100мм, m=2 | 1 500 – 3 000 |
| Средней сложности, закалка | 40Х (закалка ТВЧ) | D=200мм, m=4 | 5 000 – 9 000 |
| Высокоточное, легированная сталь | 18ХГТ (цементация + шлифование) | D=150мм, m=3 | 12 000 – 20 000 |
| Крупногабаритное | 35Л (литье + механика) | D=800мм, m=10 | от 80 000 |
Примечание: Цены указаны для единичного производства. При серийном заказе стоимость снижается.
Процесс производства: от чертежа до готового изделия
Производство нестандартного прямозубого зубчатого колеса — это многоступенчатый технологический процесс, требующий строгого соблюдения последовательности операций. Нарушение технологии ведет к несоответствию размеров после термообработки или появлению трещин.
Этап 1: Анализ и проектирование
Инженеры анализируют предоставленный чертеж или образец. Если предоставлен образец, проводится его обмер на КИМ. Рассчитываются геометрические параметры: модуль, число зубьев, диаметр делительной окружности, коэффициент смещения. Создается 3D-модель и управляющая программа для станка с ЧПУ.
Этап 2: Заготовительные операции
Из металлического прутка, поковки или листового материала вырезается заготовка. Выполняется токарная обработка: протачиваются наружный диаметр, отверстия, торцы, фаски. Важно оставить припуск под шлифование, если требуется высокая точность базовых поверхностей.
Этап 3: Нарезка зубьев
Это ключевая операция. Для прямозубых колес чаще всего используется метод обкатки ( hobbing ) на зубофрезерном станке. Фреза, имитирующая реечное зацепление, нарезает профиль зуба. Для единичных партий может использоваться метод деления (indexing), но он менее производителен. При наличии внутреннего зуба применяется зубодолбление.
Этап 4: Термообработка
Деталь подвергается термическому воздействию для повышения твердости.
- Объемная закалка: Нагрев всей детали и охлаждение в масле/воде. Дает высокую твердость, но возможны деформации.
- Цементация: Насыщение поверхностного слоя углеродом с последующей закалкой. Поверхность твердая (58-62 HRC), сердцевина вязкая. Идеально для ударных нагрузок.
- Азотирование: Низкотемпературный процесс, дающий минимальные деформации. Подходит для прецизионных шестерен.
Этап 5: Финишная механическая обработка
После термообработки геометрия детали может измениться. Выполняется шлифование отверстий, торцов и, при необходимости, самих зубьев (зубошлифование). Это обеспечивает окончательную точность по 6-7 квалитету.
Этап 6: Контроль качества
Готовое нестандартное прямозубое зубчатое колесо проверяется на соответствие чертежу. Измеряется радиальное биение, накопленная погрешность шага, толщина зуба. Выдается паспорт качества.
Типичные ошибки при заказе и эксплуатации
Даже при качественном изготовлении шестерня может выйти из строя преждевременно из-за ошибок в проектировании или монтаже. Ниже приведены наиболее частые проблемы, с которыми сталкиваются наши клиенты.
1. Игнорирование сопряженной пары
Частая ошибка — замена только одной шестерни в паре. Старое колесо имеет выработанный профиль, который не совпадает с новым. Это приводит к точечному контакту, перегрузке и быстрому выкрашиванию нового зуба. Рекомендация: Всегда заменяйте зубчатую пару целиком, либо проводите приработку новой шестерни со старой на пониженных нагрузках (что не всегда эффективно).
2. Неправильный выбор материала
Использование стали 45 без термообработки в узлах с высокими динамическими нагрузками. Такой материал имеет низкий предел выносливости. Для ответственных узлов необходимо использовать легированные стали с химико-термической обработкой.
3. Ошибки монтажа (биение и перекос)
Если валы редуктора не параллельны или имеют осевое смещение, нагрузка распределяется неравномерно по ширине венца. Возникает краевой контакт, ведущий к поломке зуба. Перед установкой нового колеса необходимо проверить соосность валов и состояние подшипников.
4. Недостаточная смазка
Прямозубые колеса чувствительны к качеству смазки. Использование масла с недостаточной вязкостью или противозадирными присадками (EP) приводит к схватыванию металла (scuffing). Для тяжелонагруженных передач требуются масла класса ISO VG 220–460 с пакетом EP-присадок.
Инженерный взгляд: ограничения и перспективы
Как практикующие инженеры, мы должны отметить определенные ограничения технологии. Прямозубое зацепление, несмотря на простоту изготовления, имеет существенный недостаток: повышенный шум и вибрацию на высоких скоростях из-за внезапного входа зубьев в зацепление по всей ширине венца. Поэтому для высокоскоростных передач (окружная скорость > 10 м/с) мы обычно рекомендуем клиентам рассмотреть возможность замены на косозубые или шевронные передачи, если конструкция корпуса позволяет.
Также существует неопределенность при восстановлении сильно изношенных деталей без чертежей. Метод реверс-инжиниринга предполагает математическую реконструкцию первоначального профиля, но если износ превышает 10–15% от толщины зуба, точное восстановление исходных характеристик зацепления становится невозможным без изменения межосевого расстояния или применения нестандартного инструмента. В таких случаях мы честно предупреждаем заказчика о возможных компромиссах в ресурсе детали.
Тем не менее, для тихоходных и среднескоростных передач, а также для механизмов с реверсивным движением, прямозубое колесо остается непревзойденным решением по критерию «стоимость-надежность». Отсутствие осевых усилий упрощает конструкцию подшипниковых узлов, что снижает общую стоимость ремонта агрегата.
FAQ: Часто задаваемые вопросы
Можно ли изготовить нестандартное прямозубое зубчатое колесо по одному сломанному образцу?
Да, это стандартная практика. Наши инженеры проводят обмер остаточной геометрии, очищают деталь от загрязнений и восстанавливают исходный профиль с помощью CAD-систем. Однако, если образец сильно изношен или деформирован, может потребоваться дополнительная информация о режиме работы механизма для корректировки параметров.
Какой срок изготовления заказа?
Срок зависит от сложности и наличия заготовок. Для простых деталей из складской стали срок составляет 5–7 рабочих дней. Для деталей, требующих длительной термообработки (цементация, азотирование) или изготовления специального инструмента, срок может составлять 15–25 рабочих дней.
Предоставляете ли вы гарантию на продукцию?
Да, мы предоставляем гарантию на соответствие геометрических параметров чертежу. Гарантия на ресурс работы зависит от условий эксплуатации (нагрузки, смазка, соосность), которые находятся вне нашего контроля, поэтому мы предоставляем подробные рекомендации по монтажу и обслуживанию.
Работаете ли вы с экспортом и доставкой в регионы?
Да, мы организуем доставку по всей территории РФ и стран СНГ транспортными компаниями. Упаковка осуществляется в деревянные ящики с антикоррозийной защитой. Для экспортных поставок оформляем все необходимые таможенные документы.
Какой минимальный модуль зуба вы можете нарезать?
На нашем оборудовании возможно нарезание зубьев с модулем от 0.5 мм. Для мелких модулей требуется особое внимание к жесткости заготовки и остроте инструмента.
Рекомендации по покупке и оформлению заказа
Чтобы получить точный расчет стоимости и сроков изготовления нестандартного прямозубого зубчатого колеса, подготовьте следующую информацию:
- Чертеж детали (если есть). Если чертежа нет — предоставьте качественный образец или его фото с указанием масштаба.
- Материал детали (если известен) или условия работы (нагрузка, скорость, среда).
- Требуемое количество штук.
- Требования к точности и твердости.
Не пытайтесь сэкономить на качестве материала или термообработке. Стоимость самой шестерни составляет лишь часть затрат на простой оборудования в случае её преждевременного выхода из строя. Инвестиции в качественное нестандартное прямозубое зубчатое колесо окупаются за счет увеличения межремонтного интервала.
Для получения консультации инженера и расчета стоимости вашего проекта, пожалуйста, свяжитесь с нами через форму ниже или отправьте запрос на нашу электронную почту. Мы готовы выполнить пробный заказ для оценки качества наших услуг.
Готовы заказать изготовление?
Отправьте нам чертеж или фото детали прямо сейчас. Инженер свяжется с вами в течение 2 часов для уточнения деталей и предоставления коммерческого предложения.
Дополнительные технические материалы и примеры наших работ доступны в разделе продукции и услуг.