
Нестандартная шестеренка: изготовление на заказ, цена от завода 2026
2026-08-16
- Изготовление нестандартных шестерен на заказ: цены, технологии и сроки в 2026 году
- Что такое нестандартная шестеренка и когда она необходима
- Технологии производства: от чертежа до готового изделия
- Материаловедение: выбор стали для конкретных задач
- Факторы, влияющие на стоимость и сроки изготовления
- Как выбрать поставщика: критерии надежности в 2026 году
- Практический пример: реализация сложных проектов в тяжелой промышленности
- Типичные ошибки при заказе и эксплуатации
- Сравнение: Ремонт vs Изготовление новой детали
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по размещению заказа
Изготовление нестандартных шестерен на заказ: цены, технологии и сроки в 2026 году
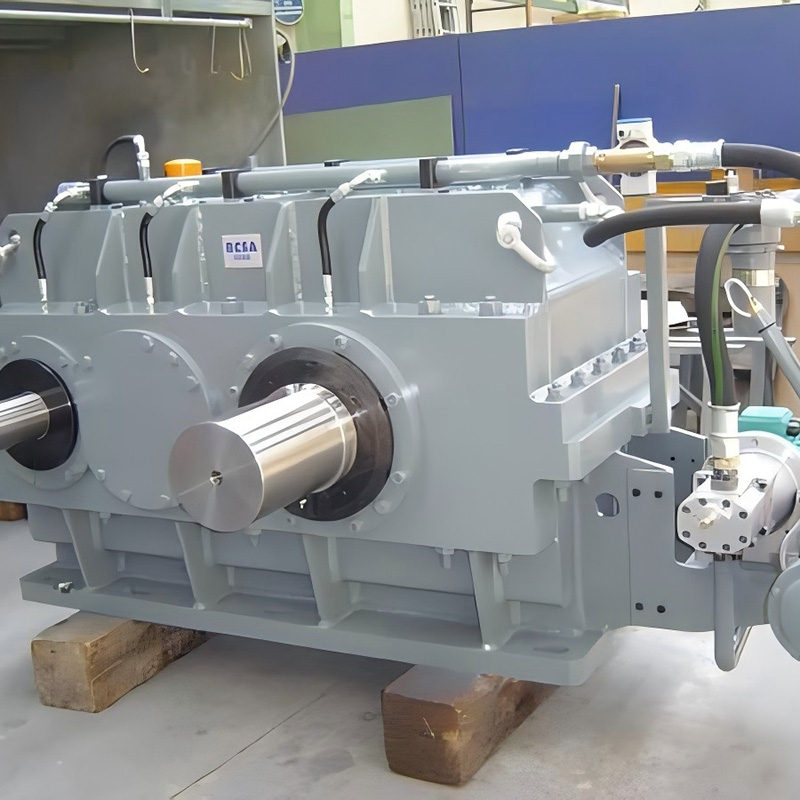
Нестандартная шестеренка — это критически важный элемент трансмиссии, геометрия зубьев или параметры которого не соответствуют действующим государственным стандартам (ГОСТ, DIN, ISO) и требуют индивидуального проектирования. В условиях промышленного производства 2026 года потребность в таких деталях обусловлена модернизацией устаревшего оборудования, импортозамещением компонентов зарубежной техники и созданием уникальных механизмов с экстремальными нагрузками. Изготовление на заказ позволяет получить деталь с точностью до 5–6 квалитета, используя современные стали (38ХГСА, 40Х, 18ХГТ) и методы термообработки, что недостижимо при использовании массовых рыночных аналогов.
Ключевая ценность индивидуального производства заключается не просто в воспроизведении формы, а в оптимизации прочностных характеристик под конкретные условия эксплуатации: температурные режимы от -60°C до +450°C, ударные нагрузки и высокоскоростное вращение. Для инженеров и закупщиков понимание процесса создания нестандартной шестеренки означает возможность снизить простой оборудования на 40% и увеличить межремонтный интервал в 2–3 раза по сравнению со стандартными решениями. Данная статья подробно разбирает технологические цепочки, факторы ценообразования и критерии выбора подрядчика для обеспечения надежности вашего производственного цикла.
Что такое нестандартная шестеренка и когда она необходима
В машиностроении понятие «нестандарт» охватывает широкий спектр отклонений от серийного производства. Это не всегда сложная геометрия; часто речь идет о специфических требованиях к материалу или точности, которые невозможно удовлетворить складской продукцией. Нестандартная шестеренка проектируется, когда стандартные модули зацепления не обеспечивают требуемого передаточного числа, либо когда габаритные ограничения корпуса механизма не позволяют установить типовую деталь.
Основные сценарии, требующие индивидуального подхода:
- Ремонт снятого с производства оборудования: Оригинальные запчасти для станков 1980–2000 годов выпуска часто недоступны. Реверс-инжиниринг позволяет воссоздать чертеж по изношенному образцу, компенсируя выработку и улучшая материал.
- Импортозамещение: Замена европейских или азиатских комплектующих в условиях санкционных ограничений. Требуется не просто копия, а адаптация под доступные марки сталей и российские стандарты качества.
- Экстремальные условия эксплуатации: Стандартные шестерни из стали 45 не выдерживают агрессивных сред, высоких температур или абразивного износа. Необходимы специальные сплавы, покрытия или модификация профиля зуба.
- Оптимизация веса и инерции: В робототехнике и аэрокосмической отрасли требуется снижение массы при сохранении прочности, что достигается через нестандартную конструкцию ступицы и облегчающие выточки.
Важно понимать, что создание такой детали — это инженерная задача, а не просто механическая обработка. Ошибка в расчете коэффициента перекрытия или угла наклона линии зуба может привести к быстрому выкрашиванию поверхности и разрушению всего редуктора. Поэтому заказ должен сопровождаться полным циклом расчетов на прочность.
Технологии производства: от чертежа до готового изделия
Процесс изготовления нестандартной шестеренки в 2026 году базируется на гибридном подходе, сочетающем классическое зубонарезание с аддитивными технологиями и прецизионной шлифовкой. Выбор метода зависит от тиража, требуемой точности и сложности профиля.
Зубонарезание и долбление
Традиционные методы остаются золотым стандартом для средних и крупных серий. Используется оборудование с ЧПУ (CNC), позволяющее нарезать прямые, косые и шевронные зубья с высокой повторяемостью. Для внутренних зубчатых венцов применяется метод долбления, который обеспечивает высокую производительность. Ключевой параметр здесь — жесткость станка, влияющая на отсутствие вибраций и, следовательно, на чистоту поверхности зуба.
Лазерная и водоструйная резка (для прототипов)
При изготовлении единичных образцов или тонкостенных шестерен из листового металла целесообразно использовать лазерную резку. Этот метод быстр и дешев для прототипирования, но имеет ограничение по толщине материала (обычно до 20–25 мм) и качеству боковой поверхности реза, которая требует последующей шлифовки для снижения шумности зацепления.
Аддитивные технологии (3D-печать металлом)
Селективное лазерное плавление (SLM) позволяет создавать шестерни со сложной внутренней структурой, например, с каналами охлаждения или решетчатыми заполнениями для снижения веса. Хотя стоимость порошковых материалов высока, для аэрокосмических применений или высоконагруженных узлов гоночных автомобилей это единственное решение. Поверхность таких деталей требует обязательной финишной обработки (шлифовка или хонингование) для достижения необходимой шероховатости Ra 0.8–1.6.
Термообработка и химико-термическая обработка (ХТО)
Геометрия — это только половина успеха. Долговечность нестандартной шестеренки определяется ее микроструктурой. Обязательные этапы включают:
- Цементация или азотирование: Создание твердого поверхностного слоя (HRC 58–62) при вязкой сердцевине. Это защищает зуб от выкрашивания и износа.
- Закалка с ТВЧ (токами высокой частоты): Локальное упрочнение зуба без деформации всей детали.
- Отпуск: Снятие внутренних напряжений после закалки для предотвращения трещин.
Инженерный опыт показывает, что экономия на контроле твердости после термообработки является главной причиной преждевременного выхода из строя дорогостоящих нестандартных деталей. Всегда требуйте протокол испытаний твердости по Роквеллу или Виккерсу.
Материаловедение: выбор стали для конкретных задач
Неправильный выбор материала сводит на нет даже идеальную геометрию. В таблице ниже приведены рекомендации по выбору сталей для различных условий эксплуатации нестандартных шестерен.
| Условие эксплуатации | Рекомендуемая сталь (ГОСТ/Аналог) | Твердость поверхности (HRC) | Особенности обработки |
|---|---|---|---|
| Общие машиностроительные нагрузки, умеренные скорости | Сталь 45, Сталь 40Х | 40–45 | Улучшение (закалка + отпуск). Доступная цена, хорошая обрабатываемость. |
| Высокие ударные нагрузки, тяжелые редукторы | 20ХГР, 18ХГТ, 20ХН3А | 56–62 (после цементации) | Глубокая цементация. Высокая вязкость сердцевины предотвращает поломку зуба. |
| Высокоскоростные передачи, точные механизмы | 38Х2МЮА (азотируемая) | 60–65 (после азотирования) | Минимальные деформации после ХТО. Не требует шлифовки после азотирования. |
| Коррозионно-активные среды, пищевая промышленность | 12Х18Н10Т (AISI 321), 95Х18 | 45–50 | Сложная обрабатываемость («вязкая» стружка). Требует специального инструмента. |
| Экстремальный износ, абразивная среда | ШХ15, Р6М5 (быстрорежущая) | 60–64 | Высокая хрупкость. Только для деталей с правильной геометрией зацепления. |
При заказе нестандартной шестеренки важно учитывать не только марку стали, но и направление волокон проката. Для крупных валов-шестерен предпочтительна радиальная ковка, которая обеспечивает равномерное распределение механических свойств по сечению.
Факторы, влияющие на стоимость и сроки изготовления
Цена на нестандартную шестеренку формируется не линейно и зависит от множества переменных. Понимание этих факторов помогает закупщикам оптимизировать бюджет без потери качества.
1. Сложность геометрии и точность
Шестерня с прямым зубом модуля 5 стоит значительно дешевле, чем шестерня с круговым зубом (Глиссон) или шевронным зацеплением того же размера. Требования к точности по ГОСТ 9178-81 (или DIN 3961) также влияют на цену. Переход от 9-го к 7-му квалитету точности может удвоить стоимость из-за необходимости шлифовки профиля зуба и использования более дорогого измерительного оборудования.
2. Объем партии
Единичное изготовление всегда включает в себя стоимость разработки КД (конструкторской документации), настройки станка и программирования ЧПУ. При заказе от 10 штук эти расходы амортизируются, снижая цену за единицу на 30–50%. Однако для действительно нестандартных деталей эффект масштаба ограничен, так как каждая партия может требовать переналадки.
3. Вид термообработки
Простая закалка в масле дешевле, чем вакуумная цементация или низкотемпературное азотирование. Вакуумные печи обеспечивают отсутствие окалины и минимальные деформации, но их час работы стоит дороже. Для деталей сложной формы, где коробление после термообработки критично, приходится платить за премиальные виды ХТО.
4. Срочность
Стандартный срок изготовления нестандартной шестерни средней сложности составляет 10–15 рабочих дней. Режим «аврал» (3–5 дней) подразумевает сверхурочную работу операторов и приоритетное использование оборудования, что увеличивает стоимость на 50–100%.
Как выбрать поставщика: критерии надежности в 2026 году
Рынок металлообработки перенасыщен предложениями, но лишь малая часть предприятий способна качественно изготовить нестандартную шестеренку. При выборе подрядчика обращайте внимание на следующие признаки компетенции:
- Наличие собственного парка зубообрабатывающих станков: Если компания позиционирует себя как производитель, но передает заказы на субподряд, вы теряете контроль над сроками и качеством. Уточните, есть ли у них станки Gleason, Liebherr, Reishauer или качественные аналоги с ЧПУ.
- Собственная лаборатория контроля качества: Возможность провести измерения на координатно-измерительной машине (КИМ), проверить твердость и сделать металлографический шлиф. Отсутствие сертификатов на материалы — красный флаг.
- Инженерная поддержка: Способность технологов выявить ошибки в вашем чертеже до начала производства. Хороший поставщик задаст вопросы о посадках, допусках на биение и условиях смазки.
- Прозрачность ценообразования: Детализированная смета, где отдельно указаны стоимость материала, мехобработки, термообработки и контроля.
Опыт показывает, что самые дешевые предложения часто скрывают использование некондиционного металла или отказ от финишной шлифовки. Экономия на этапе закупки приводит к многократным затратам на ремонт оборудования в будущем.
Практический пример: реализация сложных проектов в тяжелой промышленности
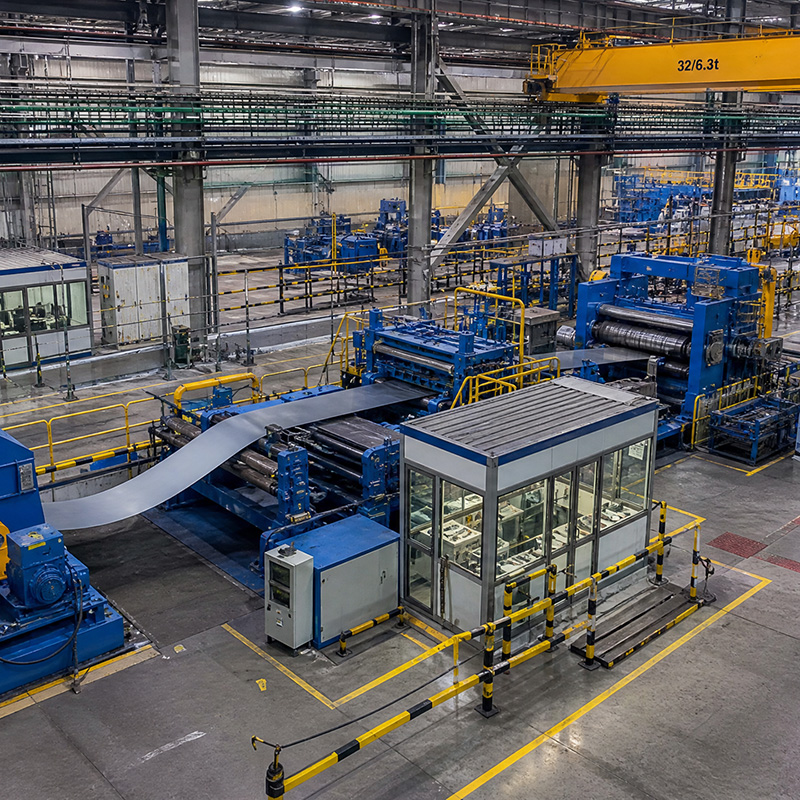
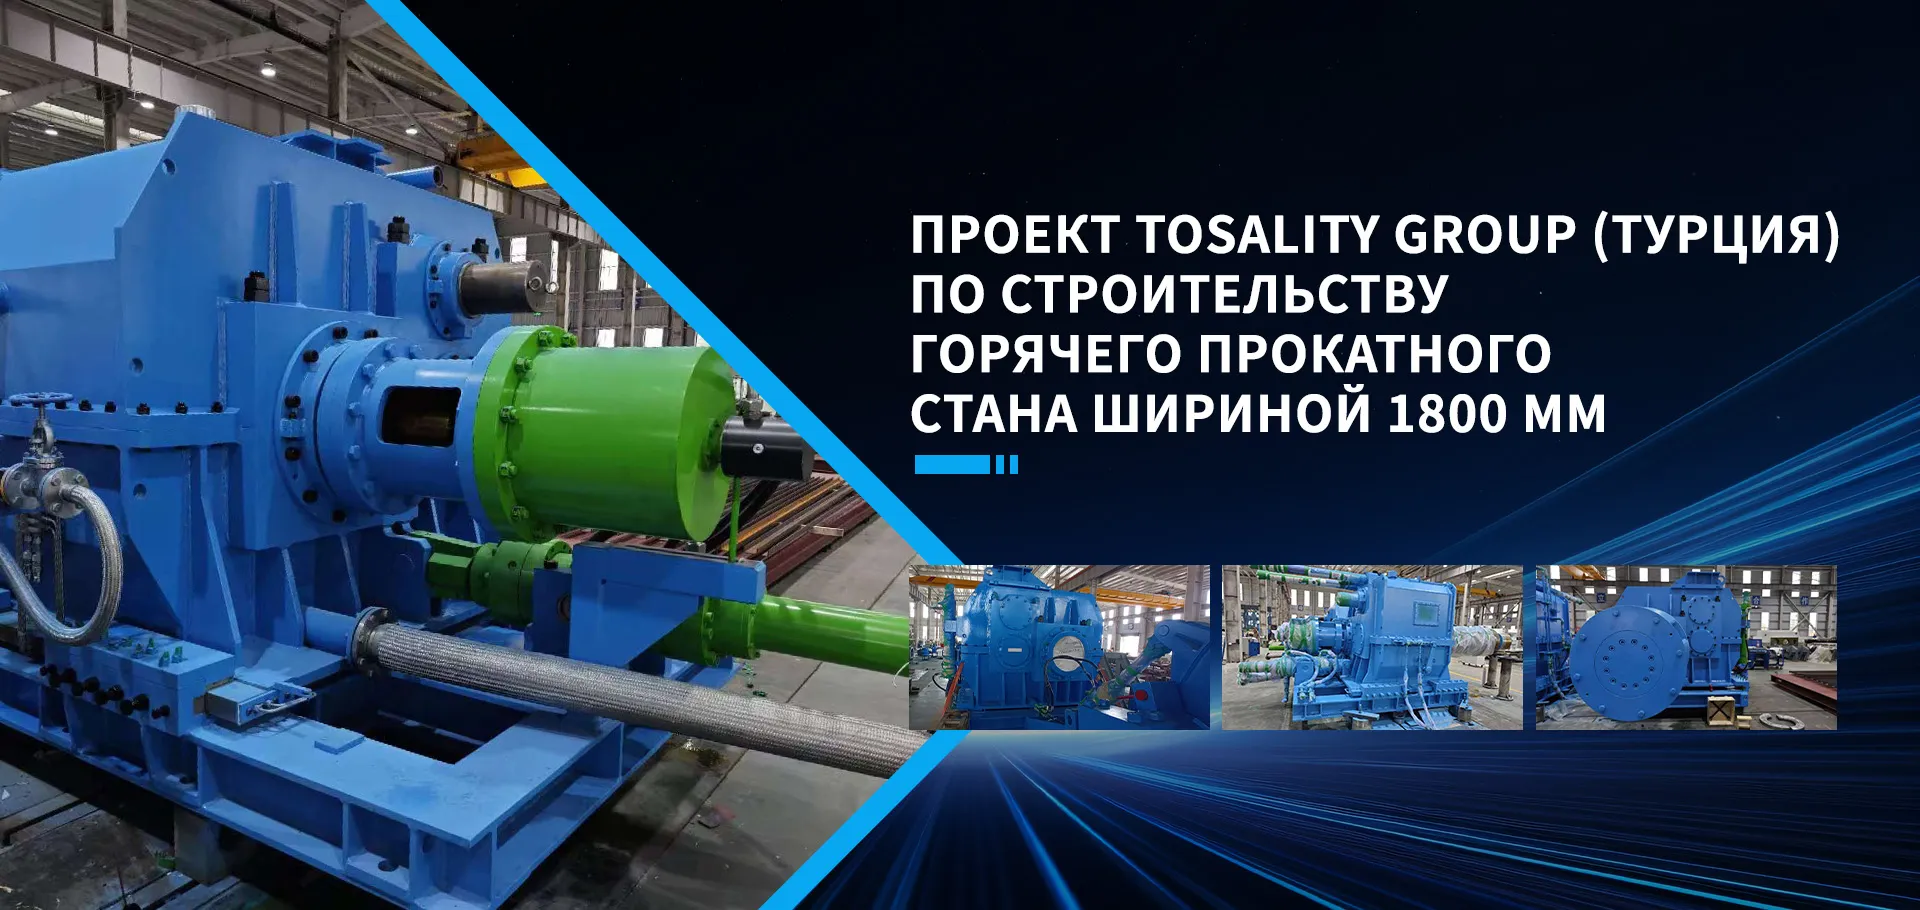
Теоретические знания о технологиях и материалах важны, но реальная проверка компетенции производителя происходит при реализации масштабных промышленных задач. Ярким примером предприятия, успешно интегрирующего полный цикл производства — от проектирования до поставки тяжелонагруженного трансмиссионного оборудования, является ООО «Аньхой Хайи Тяжёлое Машиностроение».
Расположенное в промышленной зоне Сягэ (провинция Аньхой, Китай) на площади 20 000 м², это высокотехнологичное предприятие, созданное на базе опыта компании «Цзюли Машинери Мануфэкчеринг», демонстрирует, как должна работать современная производственная линия. Оснащение парка из более чем 100 единиц высокоточного оборудования позволяет компании брать на себя задачи, которые другие исполнители считают невыполнимыми.
Специализация ООО «Аньхой Хайи» на нестандартных решениях подтверждается портфолио реализованных проектов в металлургии и горнодобывающей отрасли. Среди ключевых кейсов:
- Холодный нереверсивный четырехвалковый стан для прокатки алюминиевой ленты шириной 1550 мм (проект для Хэнань Юнтун), где требовались дифференциальные редукторы высочайшей точности.
- Линия травления и правки №1 шириной 2250 мм для Чайна Металлурджи СИЭЙДИ Гуанси Шэнлун, включающая сложные приводные системы.
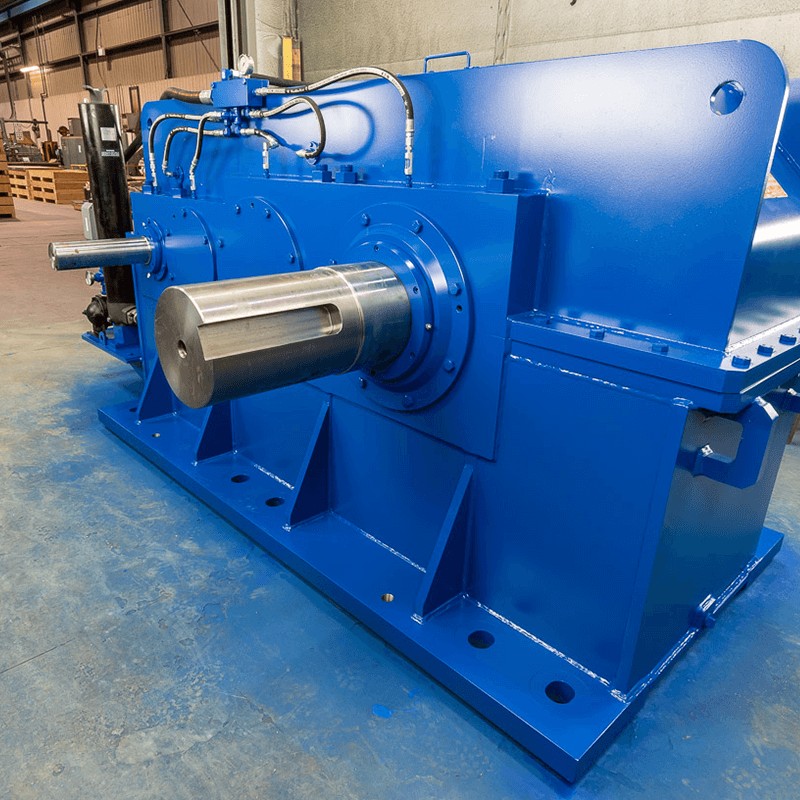
- Редуктор разматывателя для линии подготовки Тайюаньской стали и оборудование для моталок Чжунчжунъюань Синьюй Машинери.
Подход компании, основанный на принципе «клиент прежде всего, качество превыше всего», обеспечивает строгий контроль на всех этапах: от входного контроля материалов до функциональных испытаний под нагрузкой. Наличие собственных конструкторских компетенций позволяет инженерам «Аньхой Хайи» не просто изготавливать детали по чертежу, но и предлагать оптимальные технические решения, адаптированные под реальные условия эксплуатации. Продукция компании, поставляемая в страны СНГ, Юго-Восточной Азии и Латинской Америки, служит эталоном надежности в условиях экстремальных нагрузок, что полностью соответствует критериям выбора надежного партнера, описанным выше.
Типичные ошибки при заказе и эксплуатации
Даже при правильном выборе производителя можно столкнуться с проблемами из-за ошибок в проектировании или монтаже. Рассмотрим наиболее частые кейсы.
Игнорирование теплового расширения
В высокоскоростных редукторах температура масла и самих шестерен может значительно повышаться. Если зазор в зацеплении рассчитан только для холодного состояния, при нагреве возникнет заклинивание. Инженеры должны закладывать температурные компенсации в чертеж нестандартной шестеренки.
Неправильная посадка на вал
Использование слишком свободной посадки приводит к проворачиванию шестерни на валу и срезанию шпонки или шлицев. Слишком тугая посадка (без учета метода напрессовки) может вызвать трещины в ступице, особенно у цементированных деталей. Рекомендуется использовать посадки с натягом и подогрев детали при монтаже.
Отсутствие смазки или неверный тип масла
Для закрытых зубчатых передач с высокими нагрузками требуются масла с противозадирными присадками (EP). Использование обычного гидравлического масла приведет к задиранию поверхности зуба через несколько сотен часов работы.
Сравнение: Ремонт vs Изготовление новой детали
Часто перед инженером стоит дилемма: восстановить изношенную шестерню или заказать новую. Сравнительный анализ представлен ниже.
| Параметр | Восстановление (наплавка + нарезка) | Изготовление новой нестандартной шестеренки |
|---|---|---|
| Стоимость | Низкая (40–60% от новой) | Высокая (100%) |
| Срок исполнения | Средний (зависит от дефектов) | Предсказуемый (по графику) |
| Прочностные характеристики | Сниженные (зона термического влияния) | Максимальные (монолитный материал) |
| Риск повторного отказа | Высокий (особенно при ударных нагрузках) | Минимальный (при правильном расчете) |
| Целесообразность | Для тихоходных, ненагруженных узлов | Для ответственных, высокоскоростных передач |
Рекомендация: Восстанавливать имеет смысл только крупногабаритные колеса (диаметром от 1000 мм), где стоимость заготовки крайне высока. Для валов-шестерен и деталей среднего размера замена на новое изделие экономически оправдана за счет надежности.
FAQ: Часто задаваемые вопросы
В: Можно ли изготовить нестандартную шестеренку по сломанному образцу без чертежа?
О: Да, это услуга реверс-инжиниринга. Специалисты измеряют геометрию остатков зуба, определяют модуль, угол наклона и материал. Однако, если образец сильно изношен, восстановленная геометрия может не быть оптимальной. Лучше комбинировать замер с расчетом прочности.
В: Какой минимальный модуль зуба можно изготовить?
О: На современном оборудовании с ЧПУ возможно изготовление шестерен с модулем от 0.1 мм (микромеханика, приборостроение). Максимальный модуль ограничивается габаритами станка и может достигать 50–100 мм для горнодобывающего оборудования.
В: Влияет ли способ получения заготовки (поковка vs литье) на цену?
О: Существенно. Покованные заготовки дороже из-за стоимости операции ковки, но они имеют лучшую структуру металла и выше прочность. Литые заготовки (из чугуна или бронзы) дешевле и подходят для тихоходных передач или корпусных деталей, где важна демпфирующая способность.
В: Какие документы вы предоставляете на готовую продукцию?
О: Стандартный пакет включает: паспорт качества, сертификат на материал (плавку), протокол замеров геометрии (если требуется), протокол термообработки. Для экспортных поставок возможно оформление сертификатов происхождения (ST-1).
Заключение и рекомендации по размещению заказа
Изготовление нестандартной шестеренки — это инвестиция в бесперебойность вашего производства. В 2026 году технологии позволяют получать детали, превосходящие по характеристикам оригинальные аналоги, но только при условии грамотного технического задания и выбора квалифицированного партнера. Не стремитесь к минимальной цене любой ценой; оценивайте совокупную стоимость владения, включая срок службы и надежность.
Перед отправкой запроса убедитесь, что у вас есть:
- Четкий чертеж или качественный образец для реверс-инжиниринга.
- Понимание условий эксплуатации (нагрузки, скорость, среда).
- Требования к точности и материалам.
Наши инженеры готовы провести бесплатный аудит вашей заявки, предложить оптимальную технологию изготовления и рассчитать точную стоимость и сроки. Мы гарантируем соответствие всем заявленным параметрам и предоставляем полную техническую документацию.
Готовы обсудить ваш проект?
Отправьте чертеж или фото образца прямо сейчас для получения коммерческого предложения в течение 24 часов.
→ Получить расчет стоимости нестандартной шестеренки
→ Посмотреть примеры выполненных работ и отзывы