
Специализированный редуктор для высокоскоростной поворотной клети: производитель, цена 2026
2026-08-13
- Что такое специализированный редуктор для высокоскоростной поворотной клети
- Где применяется специализированный редуктор для высокоскоростной поворотной клети
- Основные технические характеристики и параметры выбора
- Как выбрать поставщика и оценить качество производства
- Диапазон цен и факторы стоимости в 2026 году
- Сравнение типов конструкций редукторов для поворотных клетей
- Типичные ошибки при эксплуатации и обслуживании
- Логистика и экспортные особенности
- FAQ: Часто задаваемые вопросы
- Рекомендации по покупке и заключению контракта
- Заключение
Специализированный редуктор для высокоскоростной поворотной клети — это критически важный узел привода, обеспечивающий синхронизацию вращения валков при прокатке арматуры, проволоки и сортового металла на скоростях свыше 100 м/с. В условиях металлургического производства 2026 года, где требования к точности геометрии профиля и энергоэффективности достигли максимума, стандартные промышленные редукторы часто не справляются с динамическими нагрузками и тепловыми пиками. Данное оборудование проектируется с учетом экстремальных крутящих моментов, вибрационных нагрузок и необходимости работы в непрерывном цикле 24/7. Выбор правильного производителя и понимание структуры ценообразования становятся ключевыми факторами снижения себестоимости готовой продукции. На этой странице мы разбираем технические особенности, влияющие на стоимость, и даем рекомендации по закупке специализированных трансмиссий для современных прокатных станов.
Что такое специализированный редуктор для высокоскоростной поворотной клети
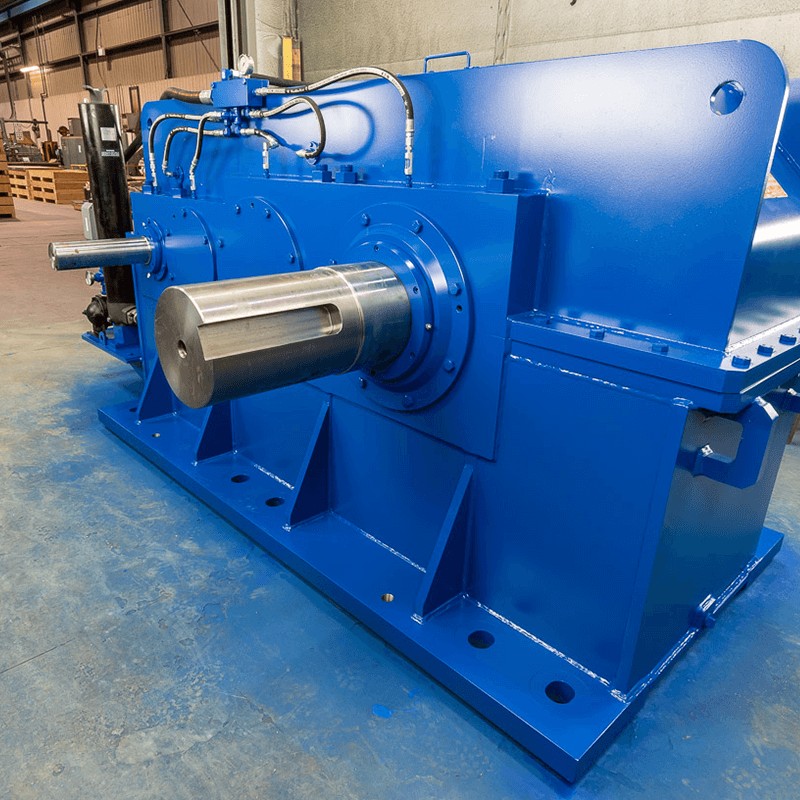
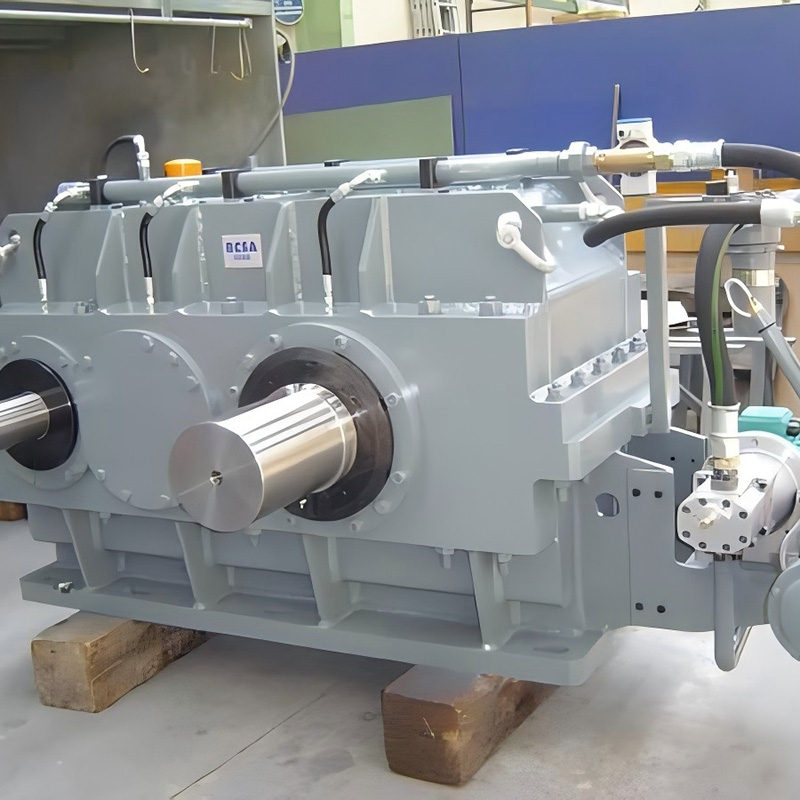
В контексте современной металлургии, специализированный редуктор для высокоскоростной поворотной клети представляет собой сложную механическую систему, предназначенную для передачи мощности от главного двигателя к рабочим валкам прокатного стана, одновременно обеспечивая их точное угловое позиционирование (поворот) для калибровки профиля. В отличие от обычных цилиндрических или конических редукторов общего назначения, эти агрегаты должны выдерживать ударные нагрузки, возникающие при захвате заготовки, и компенсировать радиальные биения валков.
Ключевое отличие заключается в конструкции подшипниковых узлов и системе смазки. Высокие скорости вращения (до 3000-4000 об/мин на входном валу в зависимости передаточного числа) требуют применения подшипников качения повышенной точности (класс P4 или выше) и систем циркуляционной смазки с принудительным охлаждением масла. Ошибка в подборе вязкости смазочного материала или конструкции масляного картера может привести к тепловому заклиниванию шестерен уже через 200-300 часов работы.
Инженеры-конструкторы при разработке таких редукторов используют методы конечных элементов (FEA) для оптимизации формы зубьев, что позволяет снизить шум и увеличить ресурс контактной выносливости. Материалы шестерен обычно подвергаются глубокой цементации или азотированию с последующей шлифовкой профиля, чтобы обеспечить твердость поверхности 58-62 HRC при сохранении вязкости сердцевины.
Где применяется специализированный редуктор для высокоскоростной поворотной клети
Область применения данного оборудования строго сегментирована и связана с производством длинномерного металлопроката. Понимание специфики отрасли помогает правильно сформулировать технические требования при заказе.
- Проволочные станы (Wire Rod Mills): Здесь скорость прокатки может достигать 120-140 м/с. Редукторы работают в условиях высоких центробежных сил. Требуется минимальный люфт в передаче, чтобы избежать образования овальности проволоки.
- Станы сортовой прокатки (Bar Mills): Производство арматуры, круглой и квадратной стали. Скорости ниже (до 80-90 м/с), но ударные нагрузки при входе заготовки в клеть значительно выше. Поворотная функция используется для быстрой смены калибров без остановки стана.
- Чистовые группы клетей (Finishing Blocks): Именно здесь устанавливаются наиболее высокоскоростные редукторы. Они определяют финальную геометрию продукта. Любой сбой в синхронизации вращения валков приводит к браку всей партии.
- Линии холодной прокатки: Для получения высокопрочной проволоки и пружинной стали. Требования к точности поверхности зубьев и отсутствию вибраций здесь максимальны, так как любые неровности передаются на поверхность металла.
Важно отметить, что в 2026 году тренд на модернизацию старых станов привел к росту спроса на редукторы, способные интегрироваться с современными системами автоматизированного управления (АСУ ТП). Редуктор теперь не просто механика, а часть цифрового контура управления натяжением и скоростью.
Основные технические характеристики и параметры выбора
При формировании технического задания на специализированный редуктор для высокоскоростной поворотной клети, необходимо учитывать ряд критических параметров. Отклонение от оптимальных значений даже на 5-10% может сократить срок службы узла вдвое.
Передаточное отношение и кинематика
Для высокоскоростных клетей передаточное число обычно находится в диапазоне от 1:1 до 1:4, в зависимости от типа привода и диаметра валков. Важно учитывать КПД передачи, который для современных шевронных или косозубых передач должен составлять не менее 97-98%. Потери на трение преобразуются в тепло, которое необходимо эффективно отводить.
Номинальный и пиковый крутящий момент
Расчет ведется не только по номинальной мощности двигателя, но и по пиковым нагрузкам при захвате заготовки. Коэффициент перегрузки (service factor) для металлургических применений должен быть не менее 2.0-2.5. Это означает, что редуктор должен кратковременно выдерживать нагрузку, в 2.5 раза превышающую номинальную, без пластической деформации зубьев.
Тепловой режим и смазка
Высокоскоростные редукторы генерируют значительное количество тепла. Система смазки должна обеспечивать:
- Подачу масла непосредственно в зону зацепления под давлением.
- Фильтрацию масла до класса чистоты NAS 1638 Class 6 или ISO 4406 15/13/10.
- Охлаждение масла до температуры входа 40-45°C.
Использование неподходящего синтетического масла может привести к пенообразованию и кавитации насосов.
Материалы и термообработка
Шестерни изготавливаются из легированных сталей марок 18CrNiMo7-6, 20CrNi2Mo или аналогов по ГОСТ/ISO. Обязательна поверхностная закалка с глубиной закаленного слоя 1.5-2.5 мм. Валы выполняются из кованой стали с ультразвуковым контролем на отсутствие внутренних дефектов.
| Параметр | Типовое значение для высокоскоростных клетей | Влияние на работу |
|---|---|---|
| Входная скорость | 1500 – 3000 об/мин | Определяет требования к балансировке ротора |
| Мощность привода | 200 – 1200 кВт | Влияет на габариты и массу редуктора |
| Класс точности зубьев | DIN 5 – DIN 6 | Влияет на шум и вибрацию |
| Ресурс подшипников (L10h) | > 100,000 часов | Определяет межремонтный интервал |
| Уровень шума | < 85 дБ на расстоянии 1 м | Показатель качества изготовления |
Как выбрать поставщика и оценить качество производства
Рынок промышленных редукторов в 2026 году перенасыщен предложениями, но количество производителей, способных изготовить надежный специализированный редуктор для высокоскоростной поворотной клети, ограничено. Ошибка в выборе партнера ведет не только к финансовым потерям, но и к длительным простоям производства.
Критерии оценки производителя
- Наличие собственного парка станков: Производитель должен иметь зубошлифовальные станки с ЧПУ (например, Gleason, Kapp, Reishauer), позволяющие обрабатывать зубья после термообработки. Наличие только зубонарезного оборудования недопустимо для высокоскоростных применений.
- Лаборатория контроля качества: Обязательно наличие оборудования для измерения шероховатости профиля, проверки твердости и геометрических параметров. Запросите протоколы испытаний (FAT – Factory Acceptance Test) для аналогичных проектов.
- Опыт в металлургии: Общие машиностроительные заводы часто не учитывают специфику ударных нагрузок прокатки. Ищите компании, имеющие референс-лист с металлургическими комбинатами.
- Инжиниринговая поддержка: Способность провести расчет прочности по стандартам AGMA или ISO 6336 и предоставить отчет. Если поставщик отказывается предоставлять расчеты, считайте это красным флагом.
Пример успешной реализации: опыт ООО «Аньхой Хайи Тяжёлое Машиностроение»
Ярким примером предприятия, соответствующего высоким требованиям современной металлургии, является ООО «Аньхой Хайи Тяжёлое Машиностроение». Эта высокотехнологичная компания, базирующаяся в промышленной зоне Сягэ (провинция Аньхой, Китай), специализируется на полном цикле создания тяжелонагруженных трансмиссионных систем. Производственная площадка площадью 20 000 м² оснащена более чем сотней единиц высокоточного оборудования, что позволяет реализовывать сложные проекты «под ключ» — от проектирования до испытаний.
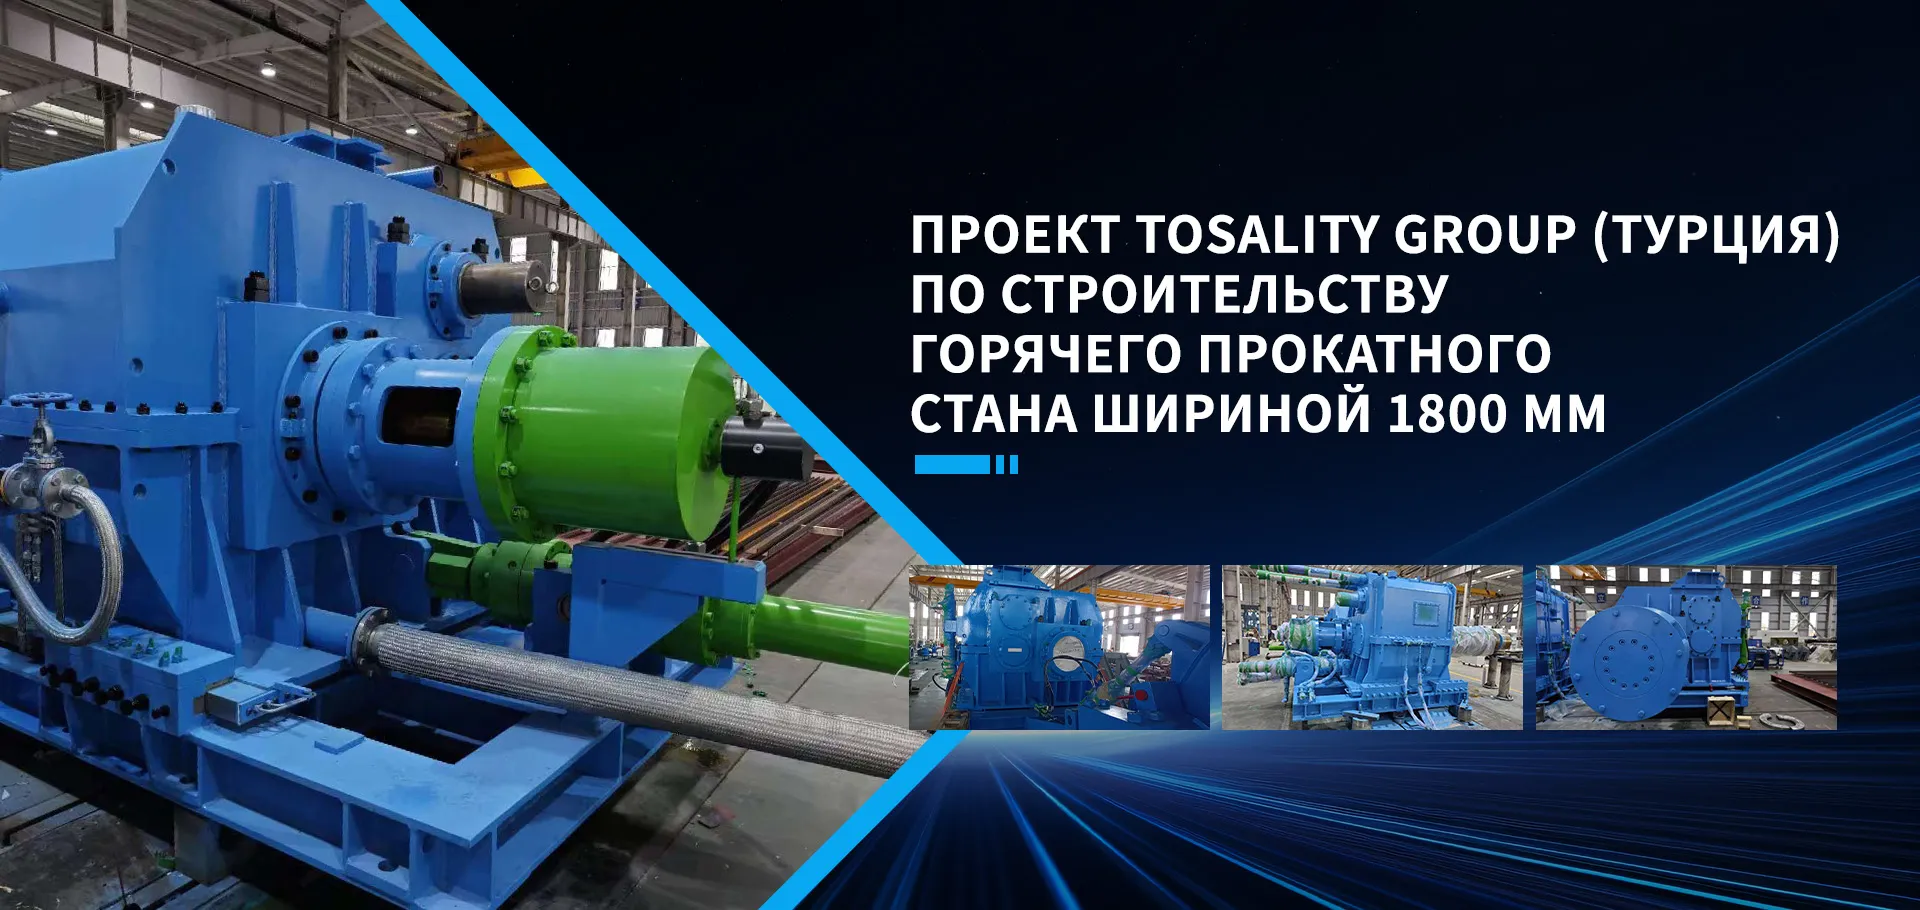
Компания имеет подтвержденный опыт разработки специализированных решений для металлургии. В портфолио «Аньхой Хайи» присутствуют такие проекты, как редукторы для высокоскоростной прокатки катанки и поворотных клетей, главные редукторы для станов (например, для Вэйбао Металлургия), а также оборудование для линий травления и правки (проект для Чайна Металлурджи СИЭЙДИ Гуанси Шэнлун). Подобный опыт демонстрирует способность производителя адаптировать конструкцию редуктора под специфические условия эксплуатации, включая экстремальные скорости и ударные нагрузки, о которых говорилось выше.
Ключевым преимуществом таких производителей является инженерная самостоятельность и строгий контроль качества на всех этапах: от входного контроля легированных сталей до функциональных испытаний под нагрузкой. География поставок «Аньхой Хайи», охватывающая страны СНГ, Юго-Восточной Азии и Ближнего Востока, подтверждает конкурентоспособность их продукции на международном рынке.
Инженерное мнение: на что смотреть в документации
При анализе коммерческого предложения обратите внимание на коэффициент безопасности по контактным напряжениям. Для ответственных узлов он должен быть не менее 1.3-1.4. Также проверьте конструкцию уплотнений валов. В условиях наличия металлической пыли и эмульсии на стане, обычные манжеты быстро выходят из строя. Требуйте применения лабиринтных уплотнений или уплотнений с воздушным барьером.
Диапазон цен и факторы стоимости в 2026 году
Стоимость специализированного редуктора для высокоскоростной поворотной клети варьируется в широких пределах. В 2026 году на цену влияют не только материалы, но и логистические цепочки, стоимость энергоресурсов и уровень локализации компонентов.
Что влияет на итоговую цену
- Материалоемкость: Цена на сталь специальных марок и бронзу для подшипников скольжения (если применяются) остается волатильной. Использование импортных подшипников (SKF, FAG, Timken) увеличивает стоимость на 20-30%, но гарантирует ресурс.
- Сложность обработки: Шлифовка зубьев класса DIN 5 требует большего времени станочной обработки по сравнению с классом DIN 8. Каждый дополнительный час работы высокоточного станка добавляет к стоимости значительную сумму.
- Система смазки и мониторинга: Интеграция датчиков вибрации, температуры масла и частиц износа (online oil analysis) удорожает комплект, но снижает риски аварий.
- Срок изготовления: Срочные заказы (менее 12-16 недель) обычно включают наценку 15-25% за перепланирование производства.
Ориентировочная структура затрат
Для редуктора мощностью 500 кВт:
- Корпус и валы (материал + литье/ковка): 25%
- Зубчатые колеса (материал + термообработка + шлифовка): 40%
- Подшипники и уплотнения: 15%
- Сборка, тестирование, покраска: 10%
- Накладные расходы и прибыль производителя: 10%
Примечание: Не стоит выбирать самого дешевого поставщика. Экономия на качестве термообработки или шлифовки может привести к тому, что редуктор выйдет из строя через полгода, а затраты на простой стана составят миллионы рублей.
Сравнение типов конструкций редукторов для поворотных клетей
Не все редукторы одинаково подходят для задач высокоскоростной прокатки. Ниже приведено сравнение основных конструктивных решений.
| Тип редуктора | Преимущества | Недостатки | Рекомендация |
|---|---|---|---|
| Цилиндрический косозубый | Высокий КПД, простота изготовления, хорошая ремонтопригодность | Возможны осевые нагрузки на подшипники | Оптимальный выбор для большинства станов средней мощности |
| Шевронный (Herringbone) | Отсутствие осевых нагрузок, высокая несущая способность, низкий шум | Сложность изготовления, высокая стоимость | Для мощных станов и высоких требований к надежности |
| Коническо-цилиндрический | Компактность, возможность изменения направления потока мощности | Более сложный монтаж, чувствительность к соосности | Для стесненных условий компоновки клети |
| Планетарный | Высокое передаточное число в малом объеме | Сложность распределения нагрузки между сателлитами, низкая пригодность для сверхвысоких скоростей входа | Не рекомендуется для высокоскоростных чистовых клетей |
Наш опыт показывает, что для высокоскоростных поворотных клетей наилучшим балансом цены и надежности обладают цилиндрические косозубые редукторы с шевронным разбиением потока мощности или двойным входом, если это позволяет конструкция стана.
Типичные ошибки при эксплуатации и обслуживании
Даже самый качественный специализированный редуктор для высокоскоростной поворотной клети может выйти из строя преждевременно из-за ошибок в эксплуатации. Анализ сервисных случаев за последние 5 лет выявляет следующие основные проблемы:
1. Загрязнение масла
Попадание абразивных частиц (металлическая пыль, окалина) в систему смазки является причиной №1 разрушения подшипников и выкрашивания зубьев.
Решение: Установка магнитных уловителей на сливе, регулярный лабораторный анализ масла, использование фильтров тонкой очистки.
2. Неправильная центровка при монтаже
Перекос валов двигателя и редуктора даже на 0.1 мм вызывает дополнительные вибрационные нагрузки, которые разрушают подшипники входного вала.
Решение: Использование лазерных систем центровки при монтаже. Проверка центровки после прогрева оборудования до рабочей температуры.
3. Нарушение температурного режима
Работа при температуре масла выше 60-65°C приводит к быстрому старению присадок и потере вязкости.
Решение: Регулярная проверка работы теплообменников, очистка ребер радиаторов, контроль расхода охлаждающей воды.
4. Игнорирование вибрационного мониторинга
Развитие дефекта подшипника занимает недели. Без системы вибромониторинга проблема обнаруживается только после появления шума или разрушения.
Решение: Внедрение систем предиктивного обслуживания (Predictive Maintenance).
Логистика и экспортные особенности
При закупке оборудования в 2026 году важно учитывать логистические риски. Редукторы для прокатных станов являются негабаритным и тяжелым грузом. Масса одного агрегата может достигать 5-15 тонн.
- Упаковка: Требуется усиленная деревянная тара с фиксацией валов, чтобы исключить перемещение внутренних компонентов при транспортировке. Консервация должна рассчитываться на хранение до 12 месяцев в условиях открытого склада.
- Таможенное оформление: Коды ТН ВЭД для промышленных редукторов обычно относятся к группе 8483. Необходимо заранее подготовить сертификаты соответствия (EAC для РФ и ЕАЭС, CE для Европы), чтобы избежать задержек на таможне.
- Сроки поставки: Реальный срок производства составляет 14-20 недель. Закладывайте дополнительно 4-6 недель на логистику. Планируйте закупку за 6-8 месяцев до планируемой даты монтажа.
FAQ: Часто задаваемые вопросы
Какой срок службы у специализированного редуктора для высокоскоростной поворотной клети?
При соблюдении условий эксплуатации и своевременном обслуживании расчетный срок службы составляет 10-15 лет. Однако подшипники и уплотнения требуют замены каждые 3-5 лет или 40,000-60,000 моточасов.
Можно ли модернизировать старый редуктор вместо покупки нового?
Да, возможна замена зубчатых колес и подшипников на новые, изготовленные по современным стандартам. Однако корпус со временем может деформироваться от усталостных напряжений. Полная замена рекомендуется, если корпус имеет трещины или значительный износ посадочных мест.
Влияет ли марка масла на гарантию?
Да. Использование масла, не рекомендованного производителем, является основанием для отказа в гарантийном обслуживании. Обычно требуются синтетические масла на основе полиальфаолефинов (PAO) с пакетом противозадирных присадок.
Как быстро можно получить запасные части?
Стандартные подшипники и уплотнения доступны в течение 2-4 недель. Изготовление новых зубчатых колес занимает 8-12 недель. Рекомендуется иметь на складе аварийный комплект подшипников и уплотнений.
Почему цена на специализированный редуктор для высокоскоростной поворотной клети такая высокая?
Высокая цена обусловлена сложностью изготовления (шлифовка высших классов точности), дорогими материалами (легированные стали, бронза) и необходимостью проведения дорогостоящих испытаний. Это инвестиция в надежность всего прокатного стана.
Рекомендации по покупке и заключению контракта
Перед подписанием договора на поставку специализированного редуктора для высокоскоростной поворотной клети, убедитесь, что в техническом задании четко прописаны:
- Гарантийные параметры: КПД, уровень шума, вибрация, температура корпуса.
- Требования к материалам и термообработке со ссылкой на конкретные стандарты (ГОСТ, ISO, DIN).
- Программа испытаний (FAT): какие нагрузки будут прикладываться, как долго, какие параметры фиксироваться.
- Штрафные санкции за срыв сроков поставки, так как простой стана стоит дорого.
- Условия шеф-монтажа и пусконаладочных работ. Наличие специалиста производителя при первом запуске обязательно.
Также рекомендуем запросить чертежи общих видов и присоединительных размеров на ранней стадии проектирования, чтобы избежать проблем с монтажом на существующих фундаментах.
Заключение
Выбор и эксплуатация специализированного редуктора для высокоскоростной поворотной клети — это задача, требующая глубоких инженерных знаний и понимания специфики металлургического производства. В 2026 году рынок предлагает решения, сочетающие высокую механическую прочность с возможностями цифрового мониторинга. Экономия на качестве данного узла недопустима, так как он является «сердцем» чистовой группы прокатного стана. Правильный выбор производителя, тщательный контроль технических параметров и грамотное обслуживание позволят вашему предприятию достичь максимальной производительности и минимизировать незапланированные простои.
Если вам требуется расчет параметров, подбор аналога или изготовление нового редуктора под ваши специфические условия, наши инженеры готовы провести детальный аудит вашей текущей ситуации.
Готовы обсудить ваш проект?
Свяжитесь с нашим техническим отделом для получения коммерческого предложения и предварительного расчета.
→ Запросить консультацию инженера | Смотреть каталог промышленных редукторов