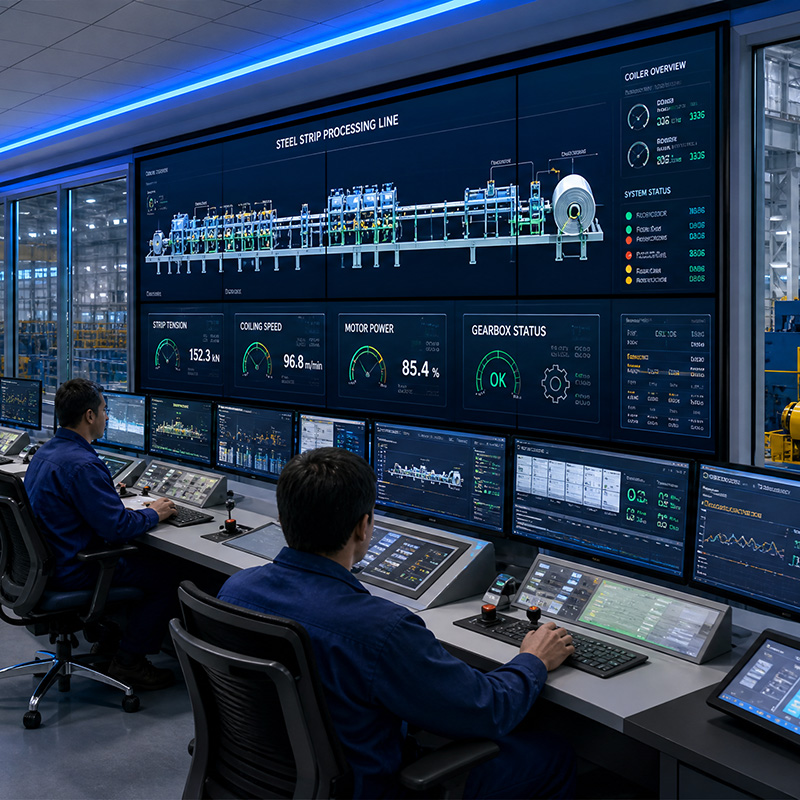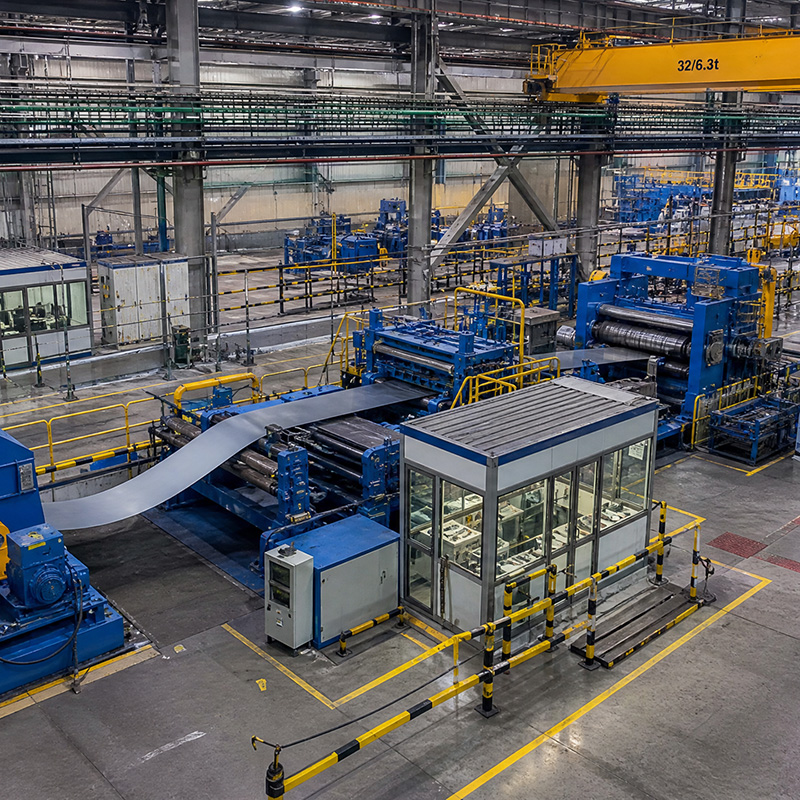

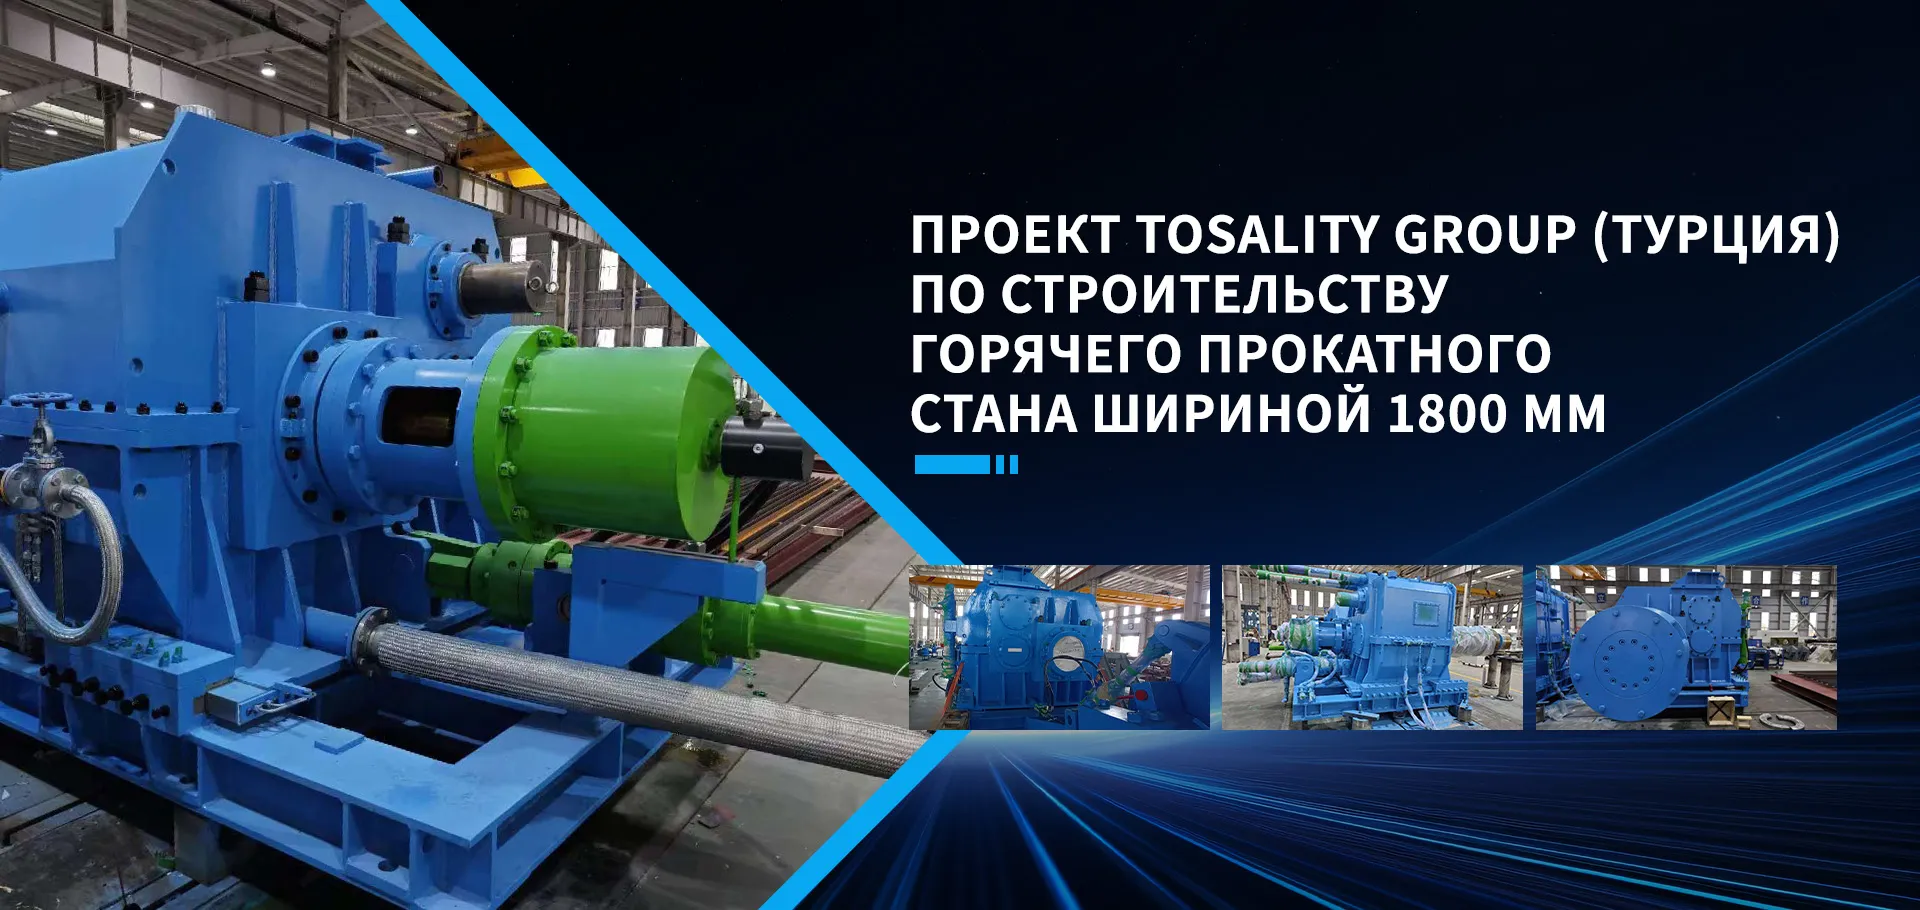
Обладая широкими характеристиками и высокой адаптируемостью, он обслуживает первую линию травильно-сглаживающего агрегата Guangxi Shenglong шириной 2250 мм.
2026-09-14
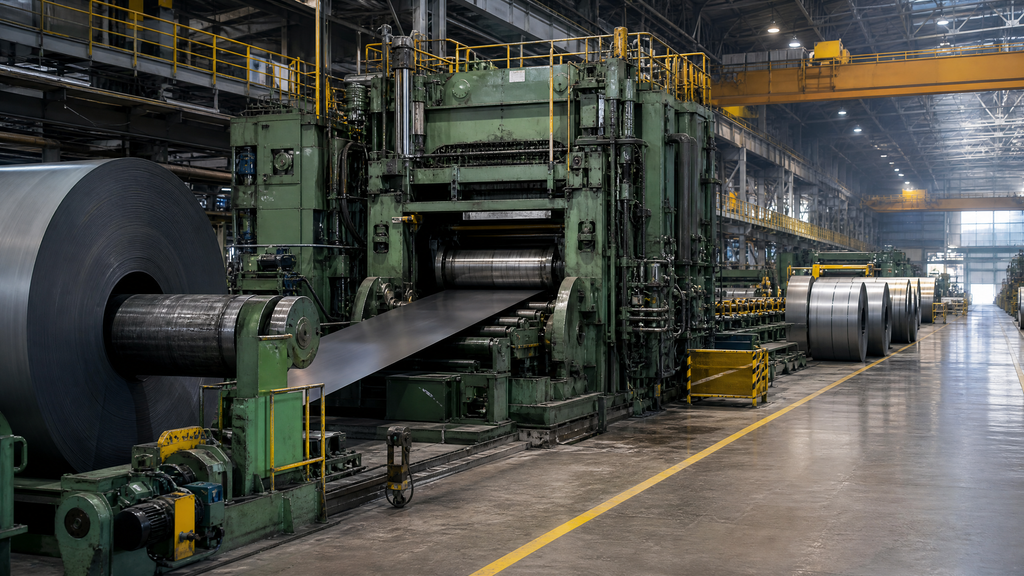
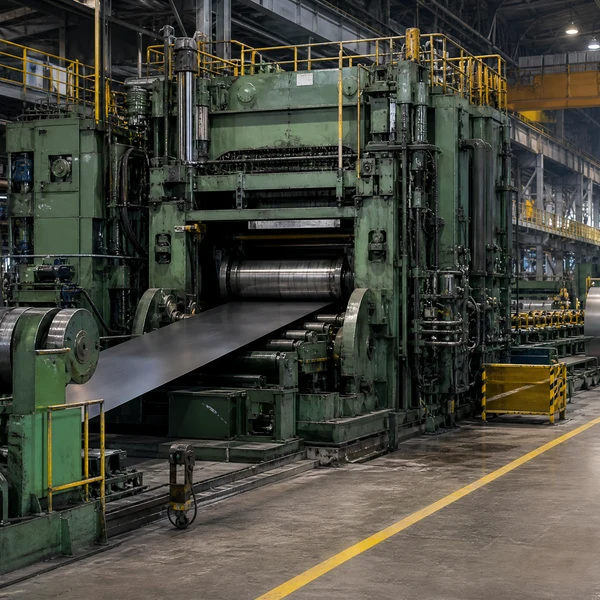
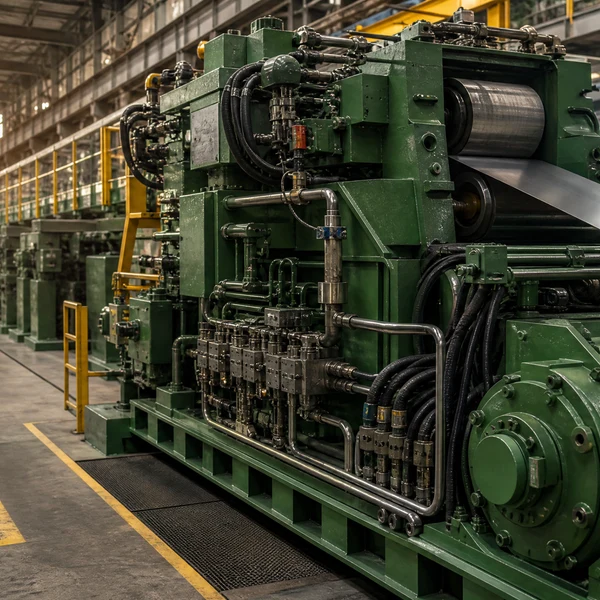
Схема применения линии 1 № агрегата травления и сглаживания Guangxi Shenglong 2250 мм на месте
Работа в реальных условиях работы, охватывающая различные типы стали.
В контексте разработки стальной продукции с высокой прочностью, разнообразием сортов и высокой стабильностью установка травления и полировки должна не только соответствовать требованиям непрерывного производства, но также быть в состоянии адаптироваться к комплексным нагрузкам, возникающим из-за различных типов стали, различных спецификаций и рулонов сверхпрочной стали. Ориентируясь на проект линии 1 установки травления и заглаживания MCC Saidi Guangxi Shenglong диаметром 2250 мм, проектное оборудование ориентировано на различные сценарии применения конструкционной стали, автомобильной, контейнерной стали и других сценариев применения, образуя спроектированную конфигурацию, охватывающую широкий спектр спецификаций полосовой стали и крупнотоннажных рулонов стали.
Согласно информации о проекте, установка травления и заглаживания Guangxi Shenglong диаметром 2250 мм может обрабатывать такие материалы, как низкоуглеродистая сталь, обычная углеродистая конструкционная сталь, высококачественная углеродистая конструкционная сталь, низколегированная высокопрочная конструкционная сталь, автомобильная конструкционная сталь и контейнерная сталь. Адаптация нескольких типов стали означает, что оборудование должно поддерживать высокую стабильность с точки зрения эксплуатационной стабильности, грузоподъемности передачи, непрерывности процесса и удобства обслуживания. Сталелитейным компаниям такая конфигурация помогает повысить гибкость производственной линии при изменении структуры заказов.
Широкие технические характеристики и прочные стальные рулоны проверяют несущую способность системы.
Проект охватывает полосы шириной от 900 мм до 2130 мм, толщину рулонной полосы от 1,2 мм до 12,7 мм и толщину плоской полосы от 1,2 мм до 6,35 мм. Внутренний диаметр стального рулона составляет 762 мм, максимальный внешний диаметр составляет 2150 мм, а максимальная масса стального рулона достигает 41,16 тонн. Вышеуказанные параметры показывают, что проектное оборудование должно поддерживать структурную стабильность и технологическую адаптируемость в широком диапазоне спецификаций, и особое внимание необходимо уделять координации усилий во время процесса подачи, передачи, намотки и сглаживания больших стальных рулонов.
| Параметры проекта | значение данных |
| Применимая ширина полосы | 900–2130 мм |
| Толщина рулонной полосы | 1,2–12,7 мм |
| Толщина плоской полосы | 1,2–6,35 мм |
| Внутренний диаметр стальной катушки | Φ762 мм |
| Максимальный внешний диаметр рулона стали | Φ2150 мм |
| Максимальная масса стального рулона | 41,16Т |
От автономного производства машин до применения на производственных линиях с упором на сотрудничество в области инженерных разработок.
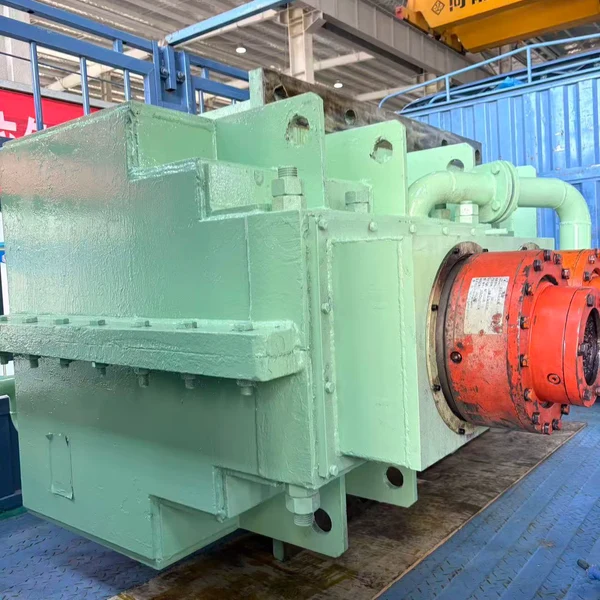
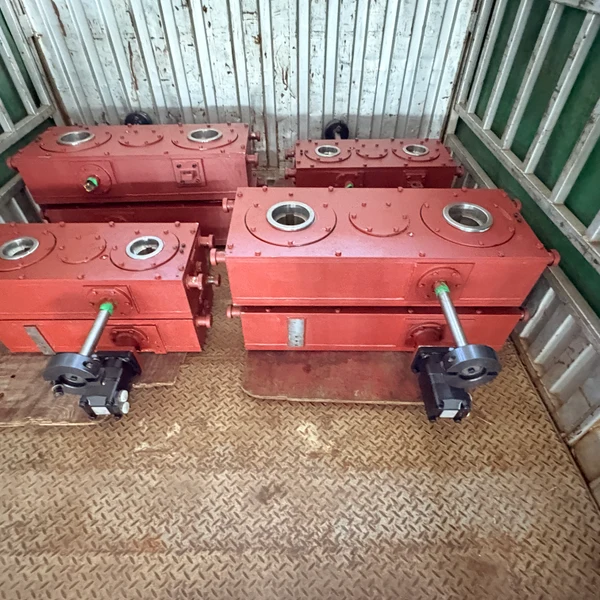
Из тяжелой конструкции, гидравлических соединений и условий сборки оборудования на проектной площадке видно, что этот тип проекта не является простой поставкой стандартных деталей, а требует систематической работы над технологией производственной линии, планировкой пространства, требованиями к несущей способности и совместной работой на месте. Необходимо сформировать четкие инженерные интерфейсы между производством оборудования, сборкой компонентов, конфигурацией гидравлических трубопроводов, проверкой качества и последующими услугами на месте, чтобы обеспечить более контролируемую основу для поставок для крупных линий по производству стали.
Потребительская ценность производственной линии травления и заглаживания в конечном итоге отражается в ее стабильности в течение длительной эксплуатации, доступности для обслуживания и способности адаптироваться к изменениям характеристик продукции. Для компаний-производителей оборудования проведение предварительного анализа ассортимента материалов заказчика и параметров стальных рулонов, а также проектирование соединений, производство, сборка и обслуживание являются важными способами продолжения создания ценности для проектов тяжелого оборудования.
Заключение
Проект первой линии травления и заглаживания Guangxi Shenglong шириной 2250 мм отражает комплексные требования крупномасштабных линий по производству стали к широким техническим характеристикам, тяжелым нагрузкам и адаптируемости к различным типам стали. Для компаний, которые строят или модернизируют производственные линии травления, заглаживания и обработки полосы, определение условий труда на ранних стадиях, подбор ключевых несущих компонентов и координация полного процесса проектирования являются важной основой для обеспечения стабильной эксплуатации оборудования.